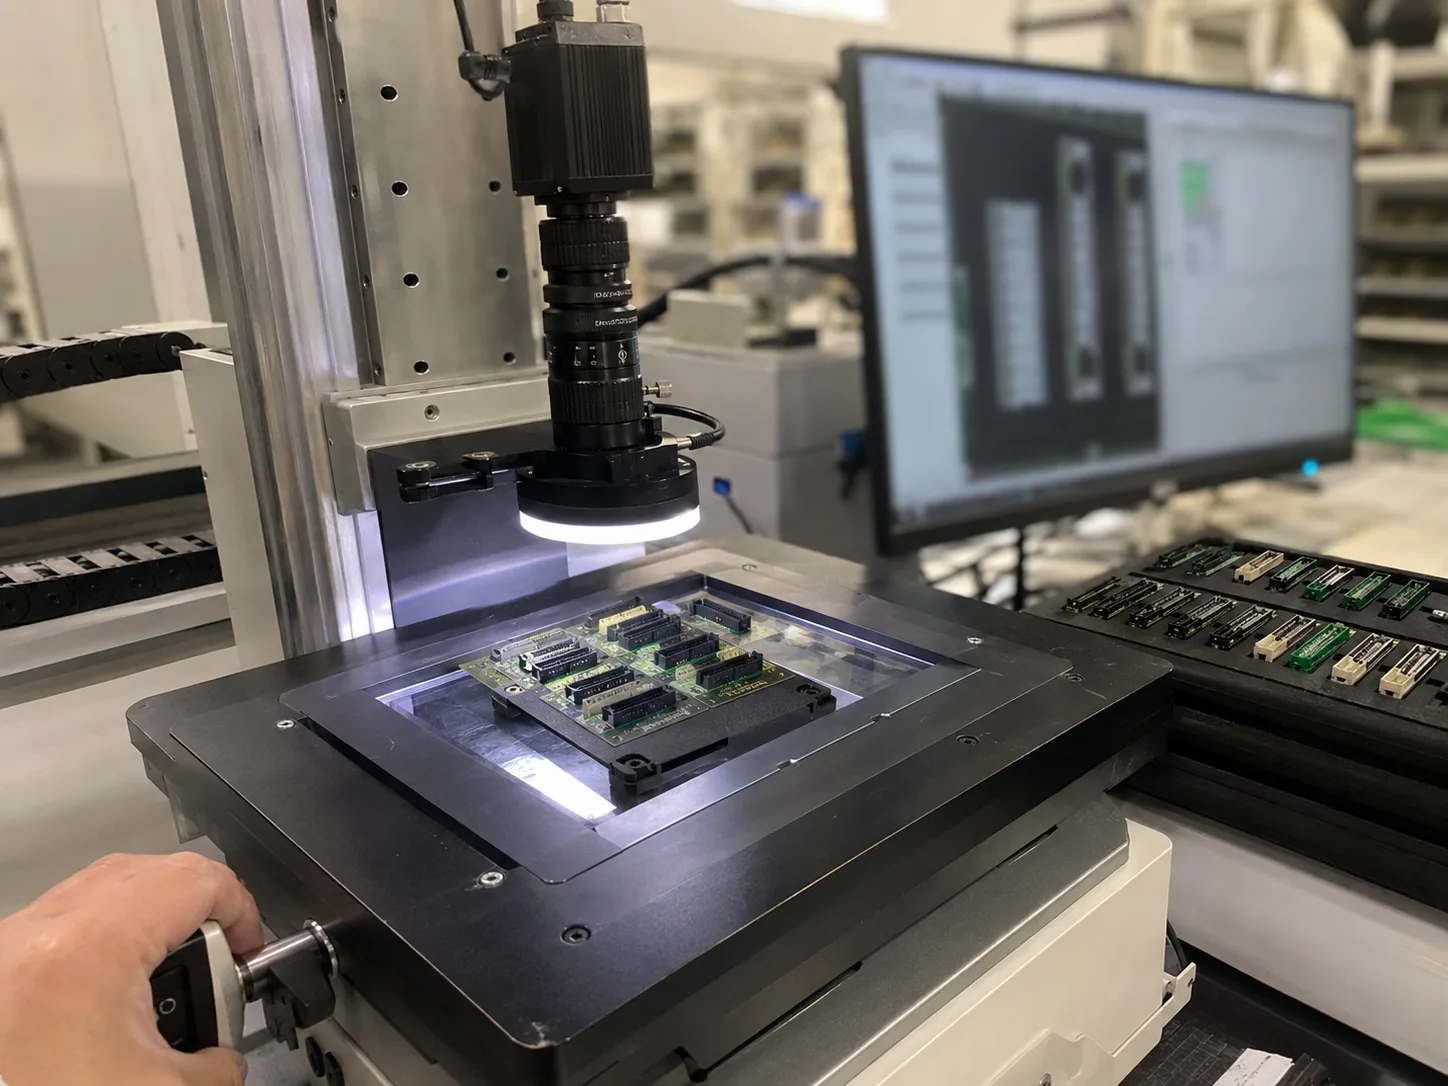
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.

Anwendungsauswahlbeispiele

PCB-Steckerpin-Anwesenheitsprüfung

Anwendungsroute zur Prüfung von Pin-Anwesenheit, Ausrichtung und Bent-Pin-Risiko mit Kamera, Objektiv und kontrollierter Beleuchtung. Dieses Beispiel enthält vorgeschlagene Prüfpunkte und die für eine technische Validierung benötigten RFQ-Daten.

Illustrative planning assumption: 2-4 week sample-to-route planning window · 3 Vorgeschlagene Abnahmekriterien

Steckerpin PrüfungPCB Machine Vision PrüfungElektronik Sichtprüfung

Prüfstation für PCB-Steckerpins mit Industriekamera und Beleuchtung
Internes Auswahlbeispiel · keine Kundenreferenz

Beispielbedingungen und vorgeschlagene Abnahmeziele vor dem Angebot.

Geeignet, wenn kleine Metallpins trotz Vorrichtung, Höhe und Reflexion sichtbar bleiben muessen.

Elektronikprüfung Musterbilder, Toleranzen, Linienbedingungen und Integrationsdaten vor der Modellauswahl.
Hardware-Stack

Vorgeschlagene Komponenten vor dem Angebot prüfen.

Kamera- und ObjektivrouteBeleuchtungstestTrigger und I/O-AusgangMontage- oder Vorrichtungsprüfung
Prüfproblem

Was macht diese Anwendung schwierig?

Kleine Steckverbindermerkmale brauchen stabilen Kontrast, geringe Verzerrung und wiederholbare Teileposition, bevor ein Pass/Fail-Schwellwert sicher ist.

Empfohlene Route

Welche Komponentenroute zuerst prüfen?

Starten Sie mit einer industriellen 2D-Kamera, telezentrischem oder verzerrungsarmem Objektiv, koaxialer oder Balkenbeleuchtung und einer Vorrichtung mit stabiler Höhe.

Abnahmeziel

Wie wird das Ergebnis validiert?

Mustervergleich vor Schwellwertfixierung

Entscheidungsrahmen

Was der Käufer vor einer Antwort vergleichen kann.

Die Route wird nach Prüfproblem, Liniengrenzen, Hardware-Stack und RFQ-Nachweisen strukturiert.

Problem

Kleine Steckverbindermerkmale brauchen stabilen Kontrast, geringe Verzerrung und wiederholbare Teileposition, bevor ein Pass/Fail-Schwellwert sicher ist.

Produktionsgrenzen

Mustervergleich vor Schwellwertfixierung Worst-Case-Test bei Liniengeschwindigkeit

Hardware-Stack

Kamera- und Objektivroute / Beleuchtungstest / Trigger und I/O-Ausgang / Montage- oder Vorrichtungsprüfung

Nächste RFQ-Nachweise

Musterbilder von Gut- und Schlechtteilen / Toleranz, Defektgröße oder Lesedistanz / Liniengeschwindigkeit und Triggerbedingung

Prüfworkflow

Schritte zur Validierung vor der Hardware-Auswahl.

Die richtige Produktfamilie hängt von Mustern, Linienbedingungen und Abnahmekriterien ab. Der Workflow macht die Anfrage testbar.

  1. Gute und schlechte Muster für PCB-Steckerpin-Anwesenheitsprüfung sammeln Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
  2. FOV, Arbeitsabstand, Liniengeschwindigkeit und Einbauraum bestätigen Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
  3. Beleuchtung, Objektiv und Kamera gegen Elektronikprüfung prüfen Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
  4. Abnahmekriterium, Fehlpass-Risiko und Ausgangssignal dokumentieren Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
Vorgeschlagene Abnahmekriterien

Was nachgewiesen sein muss, bevor die Route angebotsfähig ist.

  • Wiederholbarkeit von PCB-Steckerpin-Anwesenheitsprüfung über typische Musterabweichungen prüfen
  • Erkennung des Zieldefekts oder Merkmals ohne kritischen False-Pass prüfen
  • Timing, Montage und Ausgangssignal gegen die Linienanforderungen prüfen
RFQ-Nachweise

Welche Daten Deyi Vision zuerst prüfen sollte.

Musterbilder von Gut- und SchlechtteilenToleranz, Defektgröße oder LesedistanzLiniengeschwindigkeit und TriggerbedingungEinbauraum, Schnittstelle und Ausschleusanforderung

Vertrauensnachweis

Wie diese Auswahlbeispiele zu lesen sind.

Deyi Vision hat diese Beispiele intern zur technischen Auswahl ausgearbeitet. Sie beschreiben keine realen Kundenaufträge oder nachgewiesenen Feldergebnisse; Prüfpunkte und Zahlen sind vor einer Anwendung mit Ihren Mustern zu validieren.

Verwandte Produktfamilien

Starten Sie die Hardware-Prüfung mit diesen Komponentenrouten.

Produkte ansehen

Verwandte Auswahlseiten

Erweitern Sie die Route vor der RFQ.

Ressourcen ansehen

automatische visuelle Inspektion

Definieren Sie zuerst Gut-, Schlecht- und Grenzfälle sowie die Folgen eines Fehlentscheids.

Industriekamera für die maschinelle Bildverarbeitung

Eine Industriekamera für die maschinelle Bildverarbeitung sollte anhand der Prüfphysik ausgewählt werden: FOV, kleinstes Merkmal, Bewegungsgeschwindigkeit, Verschlusstyp, Sensorgröße, Objektivweg, Schnittstelle, Trigger-Timing und Beleuchtung.

Beleuchtungstypen für die maschinelle Bildverarbeitung

Die Beleuchtungsarten für die maschinelle Bildverarbeitung sollten anhand des zu erzeugenden Signals ausgewählt werden: Silhouette, Oberflächentextur, Kratzschatten, Druckkontrast, Reflexionslichtsteuerung oder Linienscan-Gleichmäßigkeit.

Anlage für visuelle Inspektion

Eine Prüfstation wird über Abnahmekriterien, verfügbare Bildinformation und den Ablauf vom Trigger bis zur Ergebnisübergabe spezifiziert.

Industriekamera vs. normale Kamera

Industriekameras sind für wiederholbare Bilddaten zur Maschinensteuerung ausgelegt, nicht für beiläufige Fotos.

GigE vs. USB3 Industriekamera

Wählen Sie GigE, wenn die Kamera weit vom Host entfernt ist, Arbeitsstationen räumlich verteilt sind oder die industrielle Netzwerkverkabelung entscheidend ist.

Basler Camera Selection

Use Basler camera reference demand to guide area scan, line scan, interface, resolution and lens decisions.

Englisches Original

Allied Vision Camera Selection

Use Allied Vision camera references to frame sensor size, interface, frame rate and machine vision application needs.

Englisches Original

Hikrobot Machine Vision Alternative

Review Hikrobot-style camera, lens, lighting and barcode requirements against a factory-direct component route.

Englisches Original

IDS Imaging Camera Selection

Map IDS Imaging-style camera searches to inspection goals, optics, lighting and factory-direct RFQ inputs.

Englisches Original

Was ist industrielle Bildverarbeitung?

In der Produktion besteht industrielle Bildverarbeitung nicht nur aus Kamera und Software.

Komponenten von Bildverarbeitungssystemen

Ein Bildverarbeitungssystem ist eine Signalkette: Werkstückhaltevorrichtung und Auslöser präsentieren das Teil, Beleuchtung erzeugt Kontrast, Objektiv und Kamera erfassen Beweise, Software trifft die Entscheidung und Steuerung/E/A sendet das Ergebnis.

Wie funktioniert ein Bildverarbeitungssystem?

Ein Bildverarbeitungssystem erfasst 1 Bild oder Profil, vereinheitlicht die Beleuchtungsbedingungen, führt die Prüflogik aus und übermittelt Gut-/Schlechtsignale über I/O.

RFQ-Checkliste für industrielle Bildverarbeitungsprüfung

Eine nützliche visuelle Inspektion RFQ sollte die Produktionsentscheidung definieren und nicht nur einen Kamerapreis anfordern.

Checkliste für die Gestaltung visueller Inspektionssysteme

Entwerfen Sie das Prüfsystem rückwärts von der Entscheidung, welche Teile ausgeschleust werden müssen.

Anwendungs-RFQ

Brauchen Sie eine Route für PCB-Steckerpin-Anwesenheitsprüfung?

Teilen Sie Bauteil, Geschwindigkeit, Toleranz und aktuelle Fehlerart. Wir ordnen die Anwendung Kamera, Licht, Objektiv, Reader, 3D oder Smart Camera zu.

Technische Anfrage senden
Vorgeschlagene Abnahmekriterien

Was nachgewiesen sein muss, bevor die Route angebotsfähig ist.

PCB-Steckerpin-Anwesenheitsprüfung — Illustrative planning assumption: 2-4 week sample-to-route planning window
# Vorgeschlagene Abnahmekriterien
1 20+ good and bad connector samples before threshold lock
2 0 false-pass target on missing-pin golden samples
3 3 fixture loading positions checked for repeatability
Vorgeschlagene Komponenten vor dem Angebot prüfen.
Hardware-Stack Parameter Wert Spezifikationsquelle
DY-GE307GM Resolution / frame rate 2048 x 1536 MAX @37FPS Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-GE307GM Effective pixels 3MP Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-GE307GM Pixel size 3.4 x 3.4um Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-GE307GM Output format Mono 8/12bit Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-RS3475-W Power 2W Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle
DY-RS3475-W Light opening 34mm outer / 10mm inner / 19mm height Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle
DY-RS3475-W Color temperature 6000-10000K Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle
DY-RS3475-W Use environment 0-40 C Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle

Anwendungs-FAQ

Fragen vor der Auswahl für PCB-Steckerpin-Anwesenheitsprüfung

Technische Anfrage senden
Ist das eine genannte Kundenreferenz?

Nein. Dies ist ein intern ausgearbeitetes Auswahlbeispiel, keine anonymisierte Kundenlieferung. Vorgeschlagene Prüfziele müssen anhand realer Muster validiert werden.

Welche Unterlagen sollte ich senden?

Senden Sie gute und schlechte Muster, Bilder, Toleranzen, Geschwindigkeit, Einbauraum und Integrationsschnittstelle.

Welche Produktfamilien sind beteiligt?

Die endgültige Route hängt von Musterbildern, Geschwindigkeit, Toleranz und Montagegrenzen ab.

Fragen vor der Auswahl für PCB-Steckerpin-Anwesenheitsprüfung?

Starten Sie mit einer industriellen 2D-Kamera, telezentrischem oder verzerrungsarmem Objektiv, koaxialer oder Balkenbeleuchtung und einer Vorrichtung mit stabiler Höhe.

Weitere Fehlersuche

EAN-13-Rückverfolgung: KameraabtastungBelichtungsgrenze aus der Fördergeschwindigkeit berechnenVerstärkung, Bittiefe und schwache Kontraste prüfenGigE-Paketverluste schichtweise eingrenzenHardware-Triggerverzögerung und Jitter messenOCR-Etiketten: Kamera und ZeichengrößeSiegel- und Raupenbild: Kamera einrichtenSKU-Farbsortierung: reproduzierbare FarbeOberflächenfehler: Kamera und BewegungSynchronisierte Kameras unter Burstlast prüfenTeilezählung: Abnahme und TablettübergabeTeilezählung: KI-Ablauf mit ZählbelegenTeilezählung: Kamera für getrennte Teile einrichtenTeilezählung: Beleuchtung und RegionsgrenzenTeilezählung: verbundene und geteilte RegionenTeilepositionierung: Abnahme und BewegungsübergabeTeilepositionierung: KI-gestützter PixelablaufTeilepositionierung: Kamera und KoordinatenTeilepositionierung: stabiles Licht und PrüfregionTeilepositionierung: Ursache des GriffversatzesAnwesenheit: Abnahme und LinienintegrationAnwesenheit: einen KI-gestützten Ablauf aufbauenAnwesenheitsprüfung: Kamera sicher einrichtenAnwesenheitsprüfung: Licht und PrüfregionAnwesenheitsprüfung: falsche GutentscheidungenDecodieren und Barcode-Verifikation: den richtigen Versuch planenNichtlesungen mit Bildern und Ereignisprotokollen untersuchenBarcode-Ergebnisse dem richtigen Förderteil zuordnenMaßprüfung: Abnahme und Integration mit EinheitenMaßprüfung: KI-Ablauf und KalibrierbindungMaßprüfung: Kamera und Messebene einrichtenMaßprüfung: Beleuchtung und KantenregionMaßprüfung: Messbias und Drift diagnostizierenZyklus von Zuführung, Kamera und Roboter gemeinsam messenZuführungswechsel als vollständigen Rezeptsatz prüfenFlexible Zuführung mit kontrollierten Rezeptversuchen abstimmenHand-Auge-Kalibrierung über die gesamte Platte prüfenMehrere Codes: Bildbereiche und doppelte ErgebnisseOCR-Text mit Barcode und Chargendaten abgleichenGreifversatz nach Koordinatenrahmen, TCP und Höhe eingrenzen
Kontakt

Direkter RFQ-Kontakt

Mit einem Techniker über die Prüfaufgabe sprechen.

Teilen Sie Bauteil, Referenzmodell, Sichtfeld, Abstand und Taktzeit.

Ziel: Auswahlbrief innerhalb von 24h
Musterbilder prüfen lassen