
Vor der Anfrage
Nutzen Sie Leitfäden, wenn Bauteil, Toleranz oder Lichtweg noch unklar sind.
Ressourcen
Diese Guides prüfen typische Fehlerquellen: Licht, Optik, Trigger, Toleranz, Codequalität und Ausgabesignal.

Technik-Blog
Praktische Anleitungen zur Eingrenzung von Bild-, Mess- und Integrationsproblemen. Prüfschritte nachvollziehen, Belege sichern und das Ergebnis an der eigenen Linie bestätigen.
Unschärfe, Timingfehler und verlorene Bilder eingrenzen, bevor die Kamera gewechselt wird.
17 AnleitungenReproduzierbaren Kontrast mit passender Beleuchtung, Optik und Arbeitsabstand herstellen.
17 AnleitungenKalibrierung, Bildqualität und Entscheidungsschwellen bei Prüffehlern getrennt untersuchen.
14 AnleitungenUnlesbare Codes diagnostizieren und Leseergebnisse dem richtigen Teil zuordnen.
7 AnleitungenKoordinatendrift, instabile Teilelage und Fehlgriffe an der Station eingrenzen.
6 AnleitungenÜbergaben zwischen Bild, Algorithmus und SPS mit reproduzierbaren Prüfungen nachverfolgen.
29 AnleitungenNutzen Sie Leitfäden, wenn Bauteil, Toleranz oder Lichtweg noch unklar sind.
Elektronik, Automotive, Verpackung, Batterie, Bahnware, Messung und Robot Guidance.
Musterbilder, Toleranzen, Linienbedingungen und Integrationsdaten vor der Modellauswahl.
Illustration zur Auswahlplanung; kein Nachweis einer Kundeninstallation, der Identität eines gelieferten Modells oder geprüfter Austauschbarkeit.
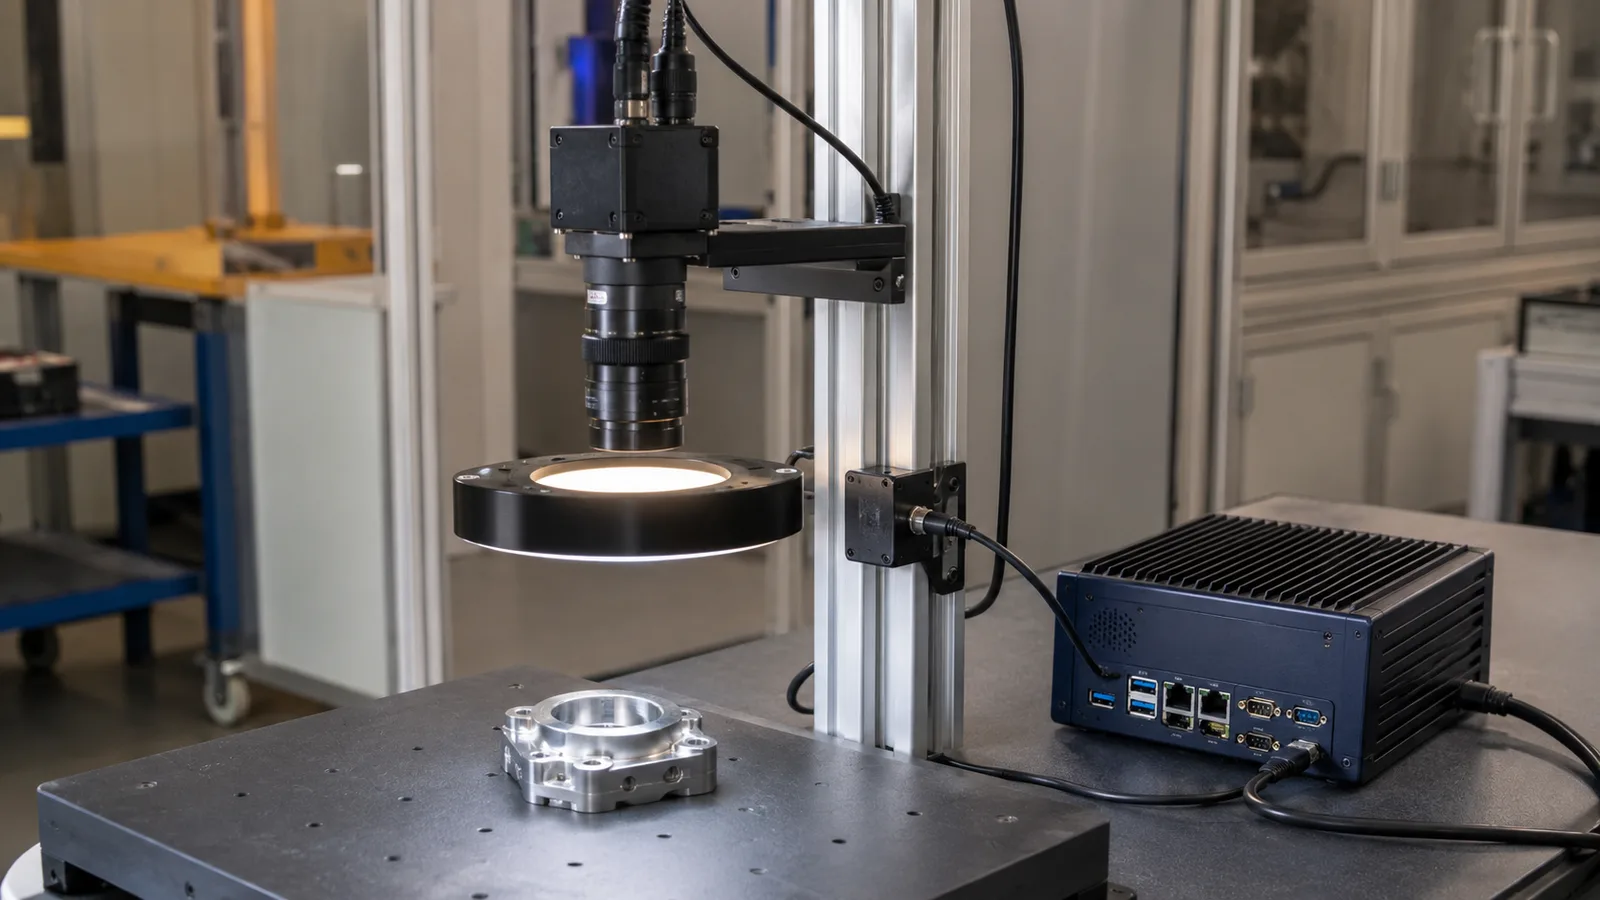
In der Produktion besteht industrielle Bildverarbeitung nicht nur aus Kamera und Software.
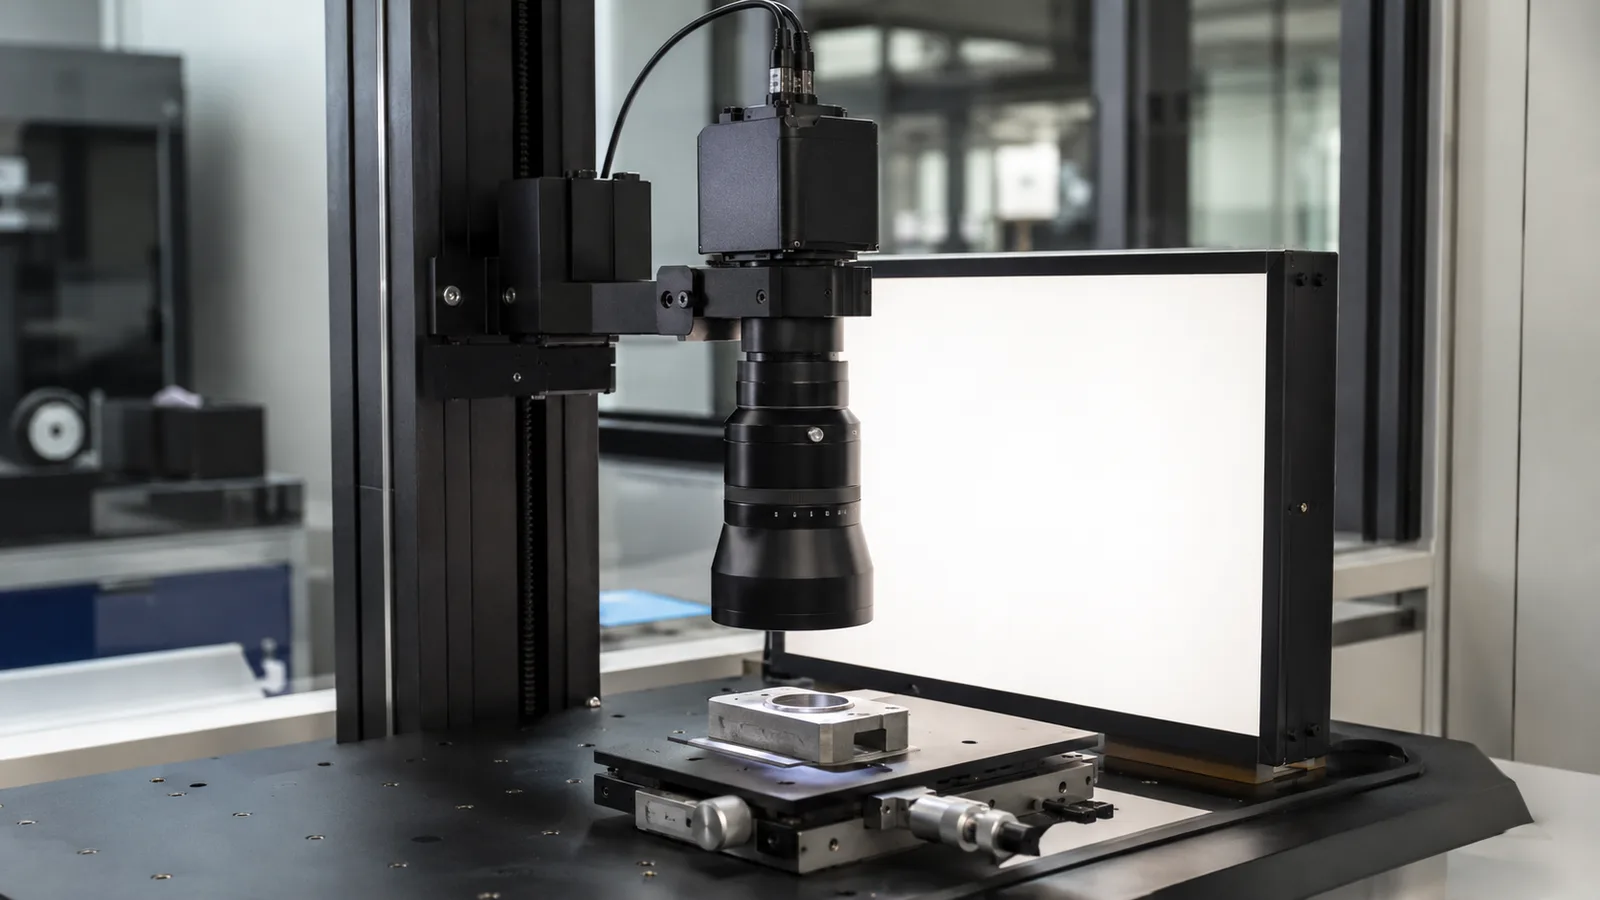
Ein telezentrisches Objektiv hält den Abbildungsmaßstab bei Änderungen der Objekthöhe stabiler.
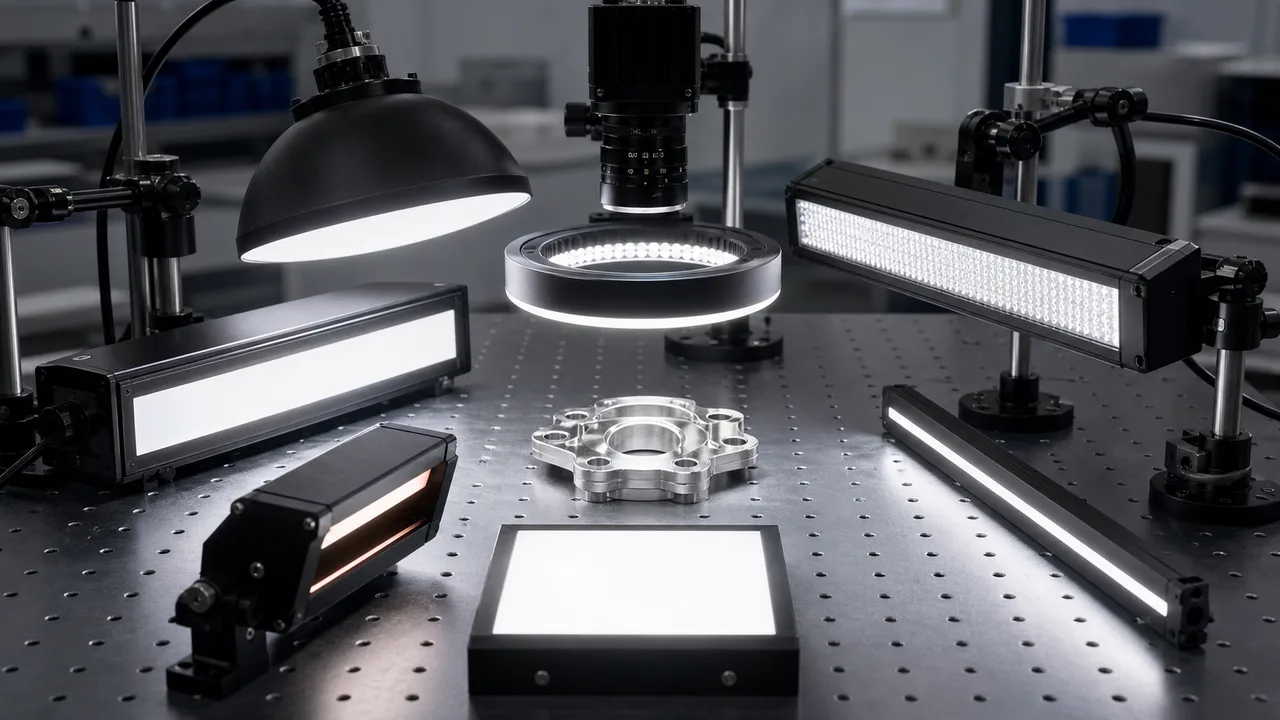
Die Beleuchtungsarten für die maschinelle Bildverarbeitung sollten anhand des zu erzeugenden Signals ausgewählt werden: Silhouette, Oberflächentextur, Kratzschatten, Druckkontrast, Reflexionslichtsteuerung oder Linienscan-Gleichmäßigkeit.
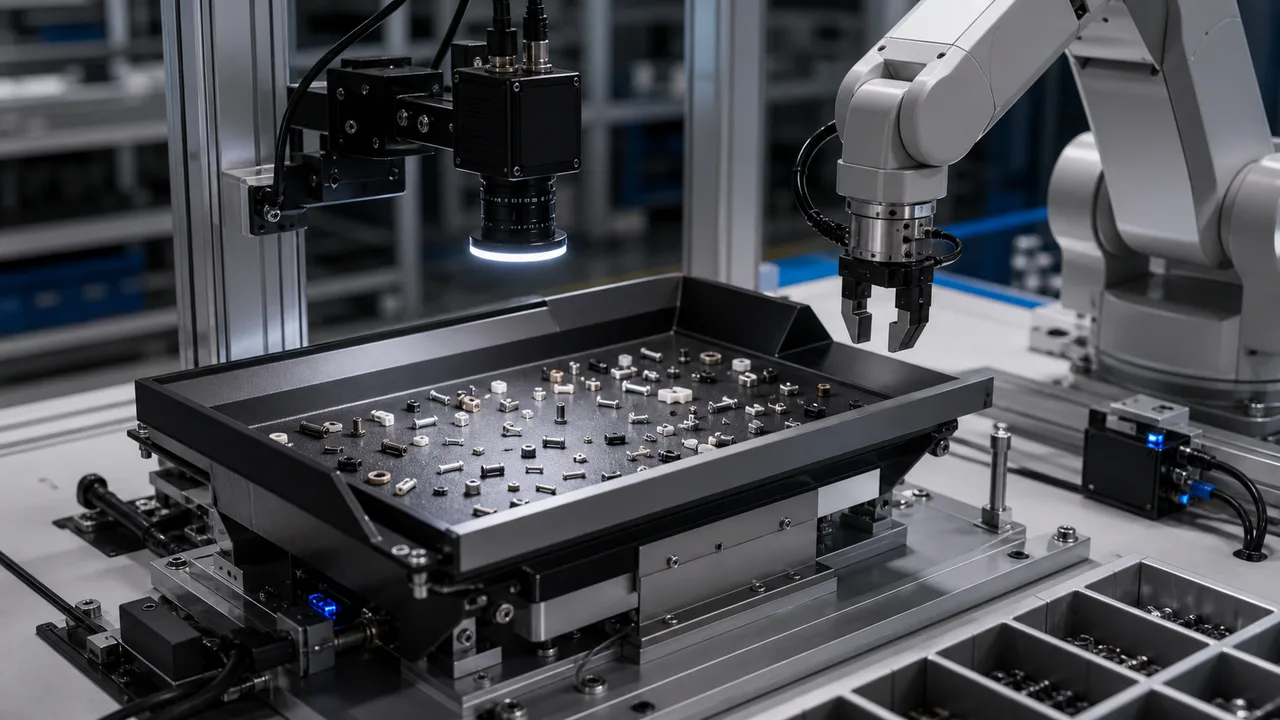
Verwenden Sie flexible Zuführung mit Roboterbeladung, wenn SKU, Orientierung oder Chargenverhalten kleiner Teile zu häufig für einen fest eingerichteten Vibrationswendelförderer wechseln.
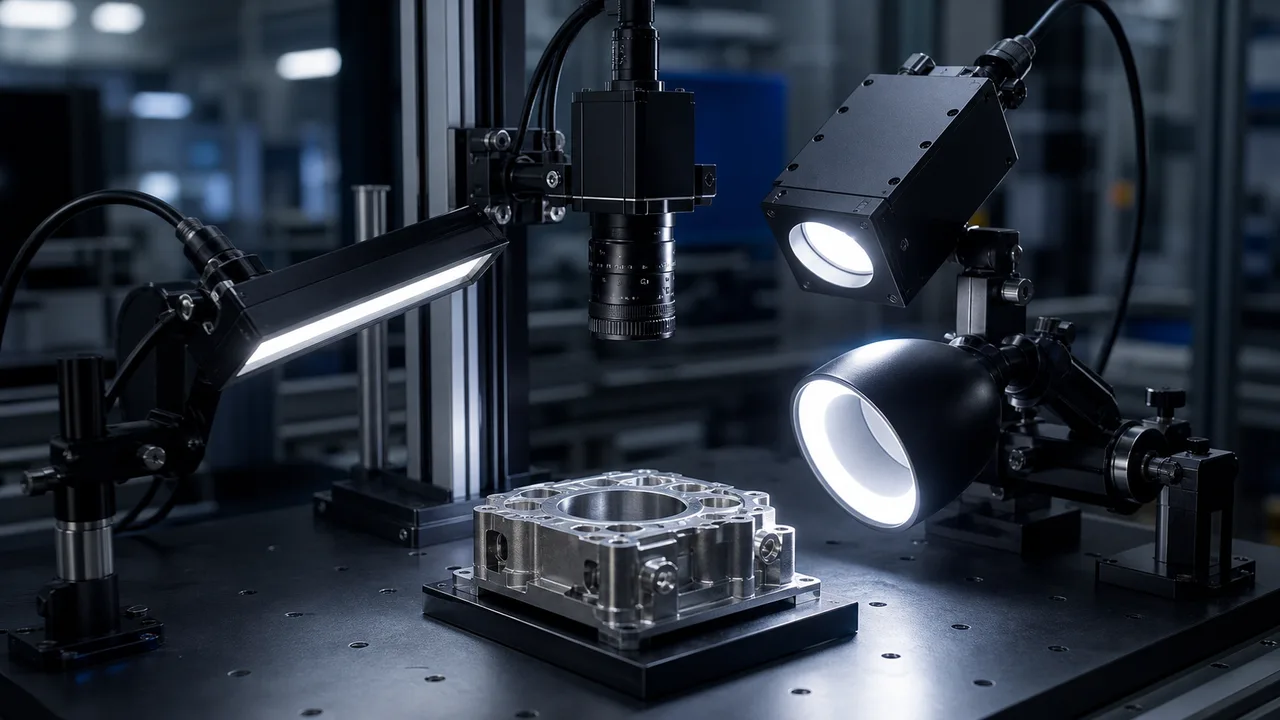
Die Prüfung reflektierender Metallkratzer schlägt in der Regel fehl, wenn das Licht Blendung statt Fehlerkontrast erzeugt.
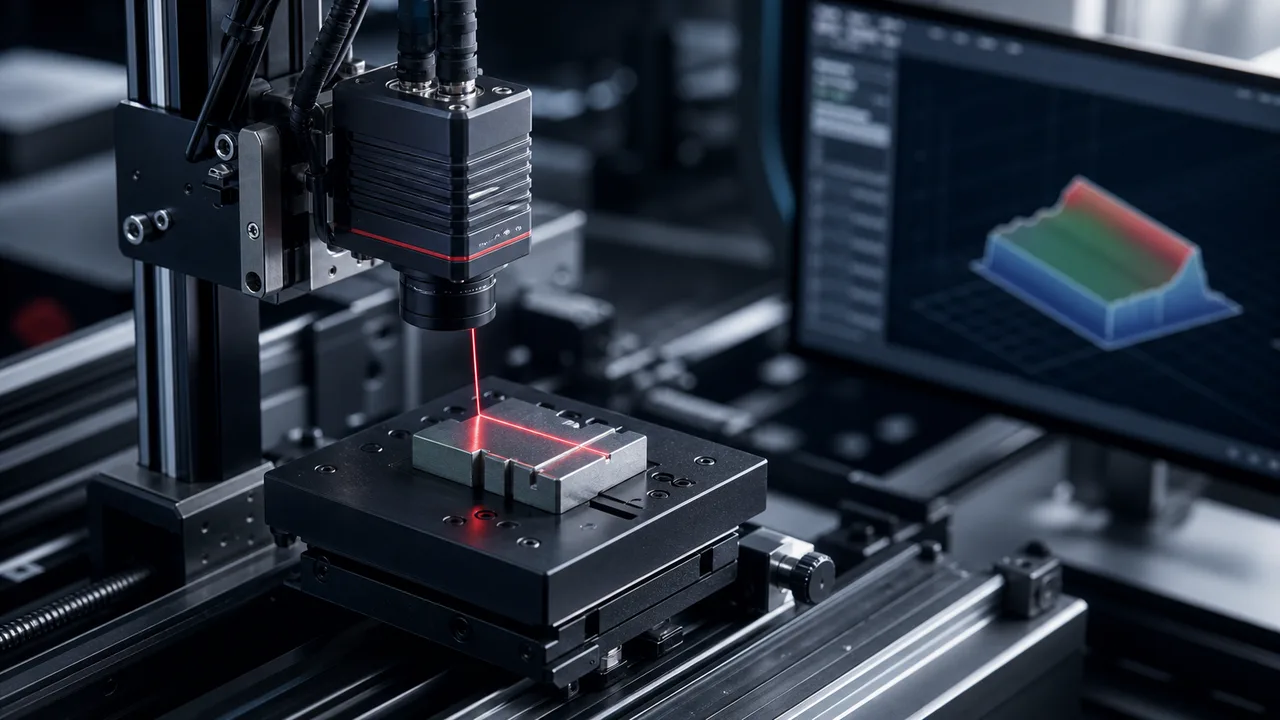
Verwenden Sie die Vision 3D für die Schweißhöhe von Elektrofahrzeugbatterien, wenn „Gut/Nicht bestanden“ vom Profil, der Lücke oder der Raupengeometrie statt vom Farbkontrast abhängt.
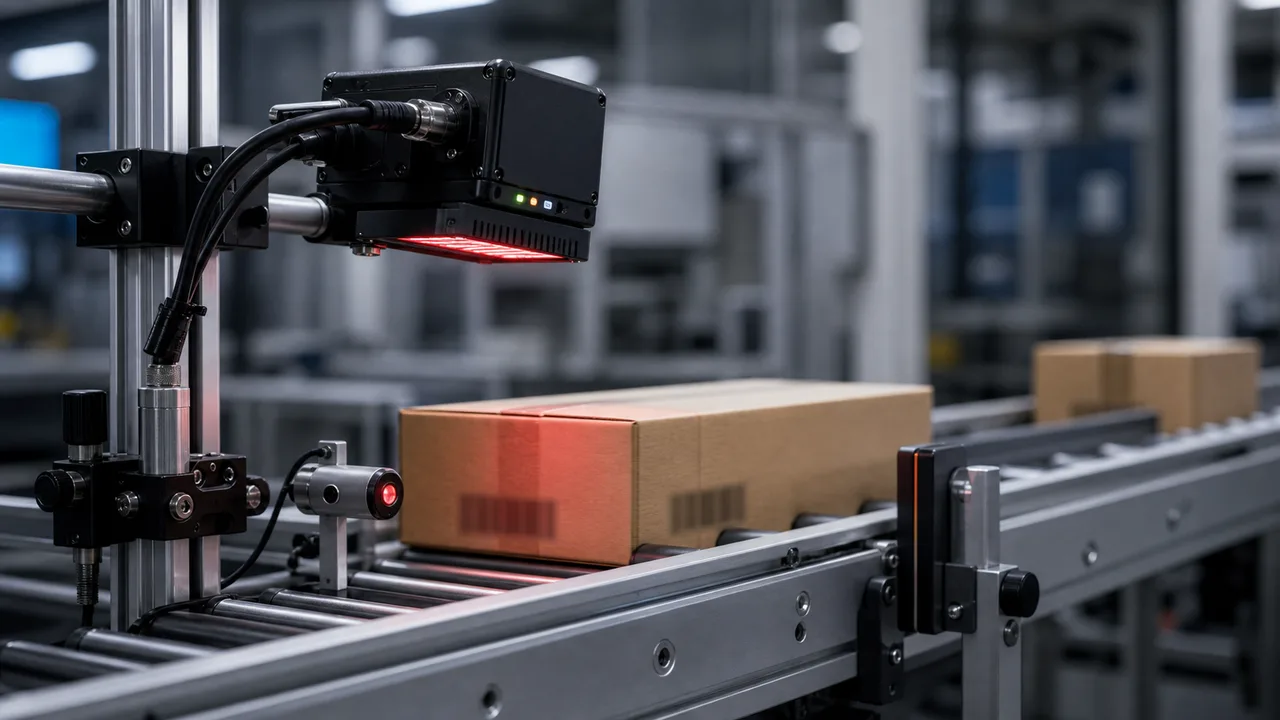
Ein Inspektionssystem für Verpackungsetiketten und Barcodes soll 3 typische Verluste verringern: falsche Etiketten, Versand ohne erfolgreiche Codelesung und fehlerhafte Ausschleuszeitpunkte.
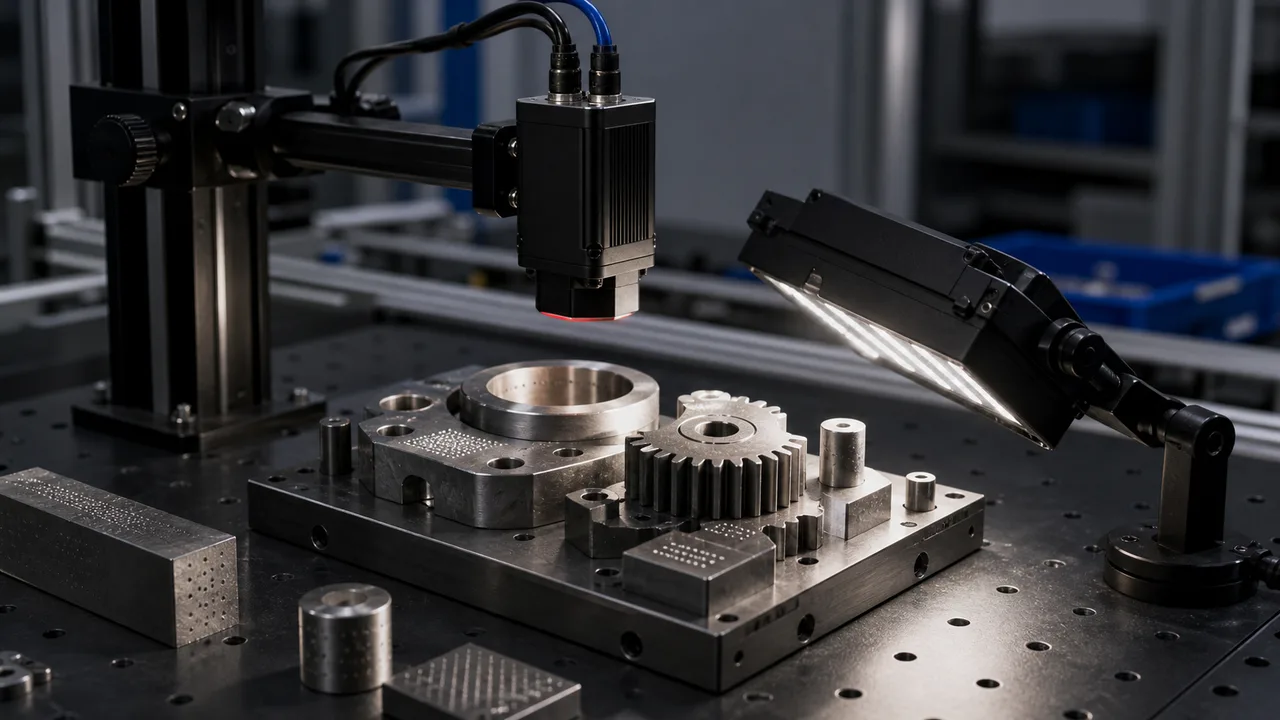
Das Lesen des DPM-Codes auf reflektierendem Metall sollte anhand real markierter Teile und nicht anhand von Screenshots erfolgen.
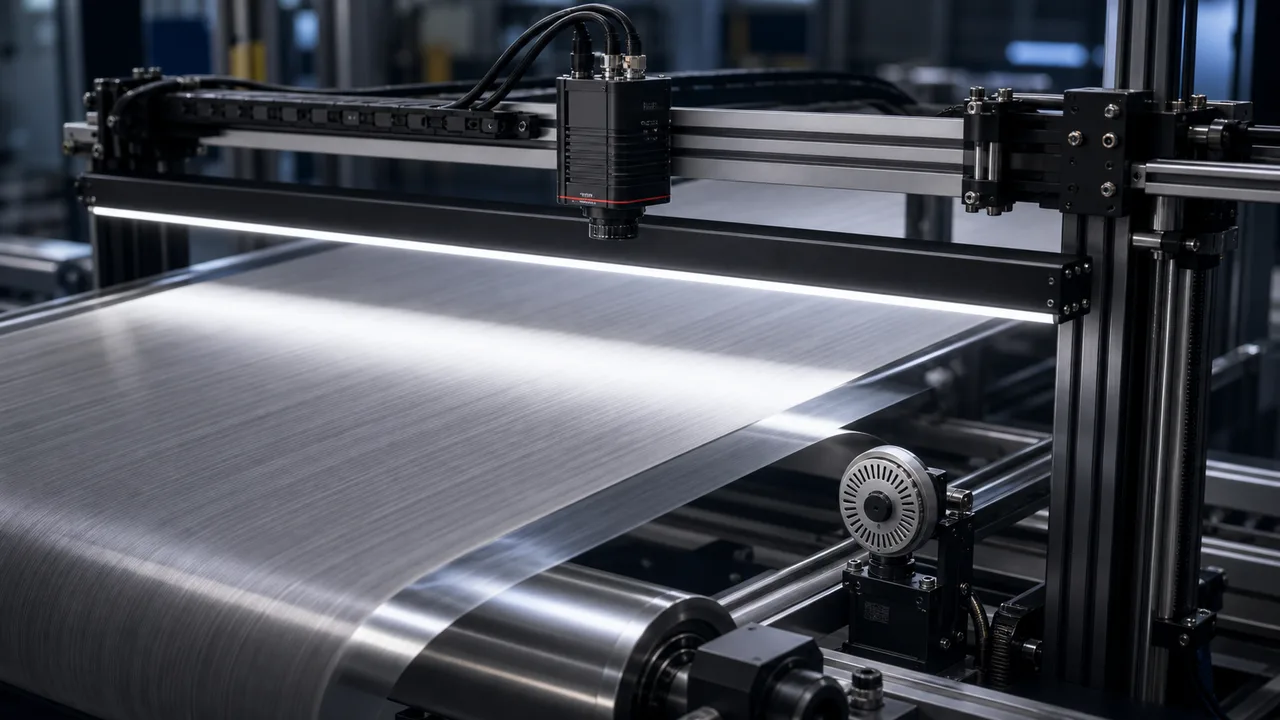
Dimensionieren Sie die Rolle-zu-Rolle-Folienprüfung aus nutzbarer Bahnbreite, Defektkontrast und maximaler Transportgeschwindigkeit.
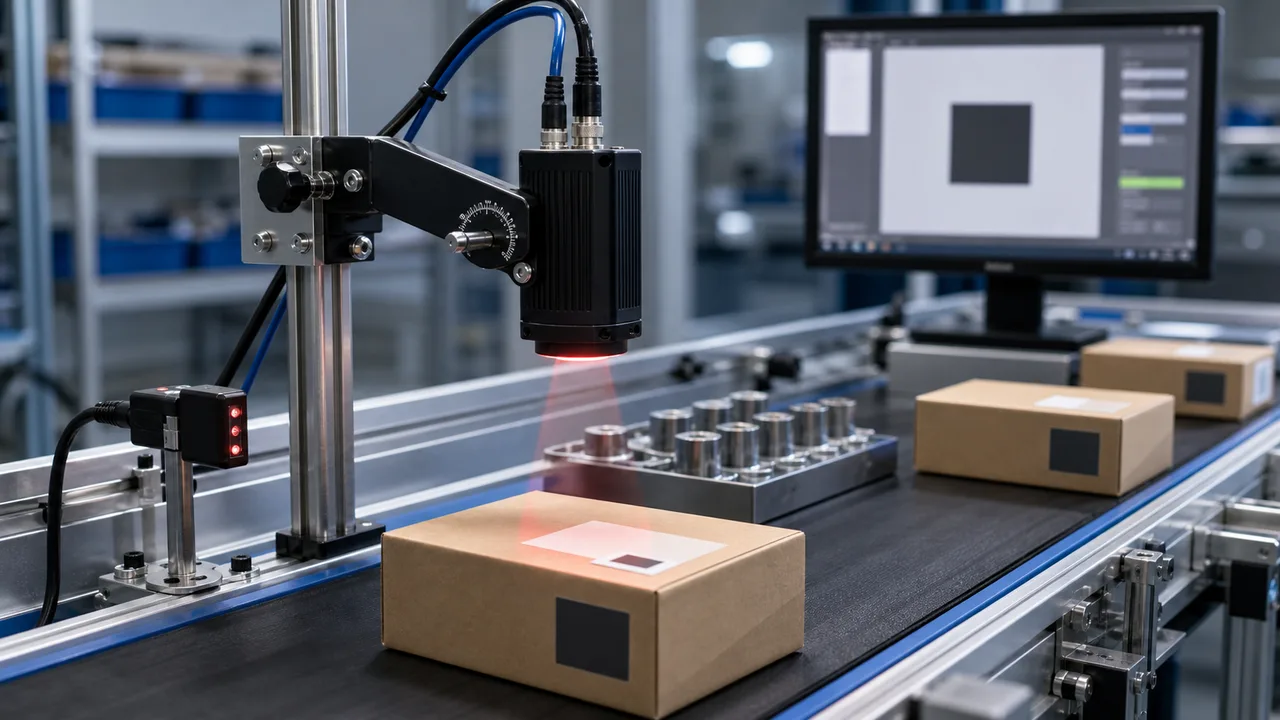
Die Bildverarbeitungsprüfung bei Lebensmitteln und Getränken sollte 4 Prüfungen trennen: Verschlussanwesenheit, Etikettenposition, Lesbarkeit des Datumscodes und Ausschleusausgabe.
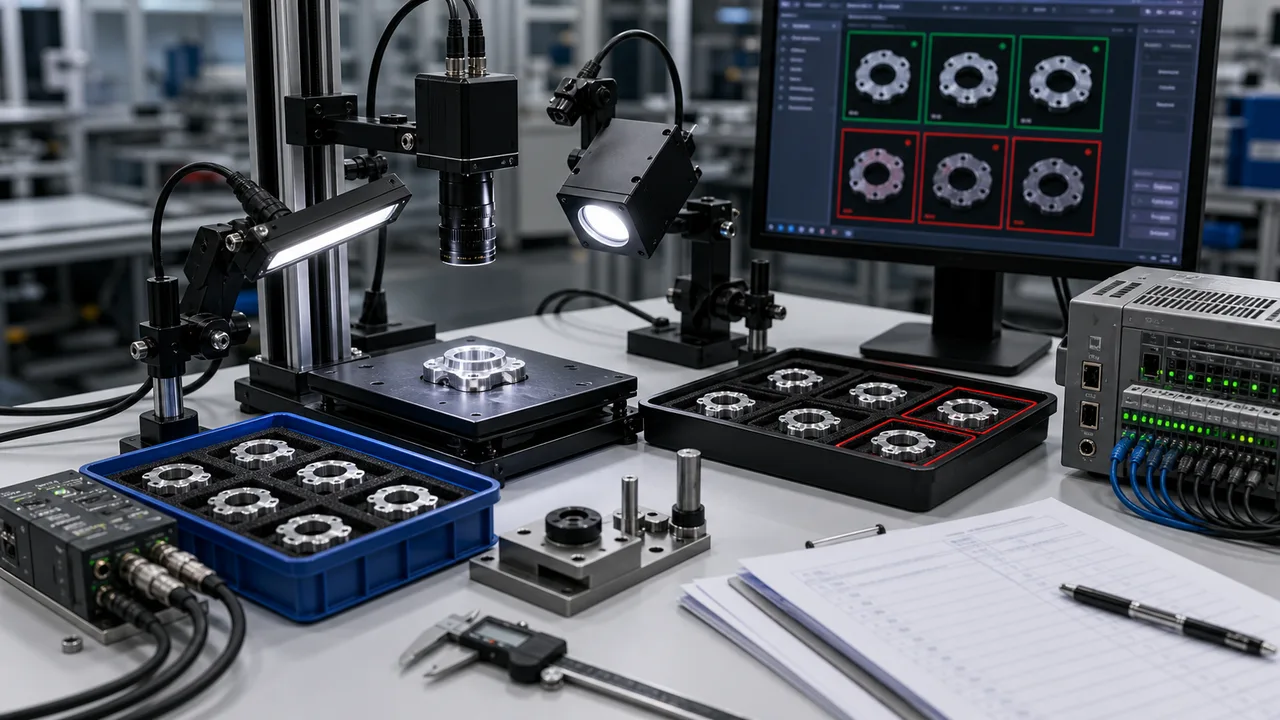
Legen Sie vor der Hardwarewahl Codeverifikation, Etikettenposition, Siegelanwesenheit und Dokumentation der tatsächlichen Ausschleusung fest.
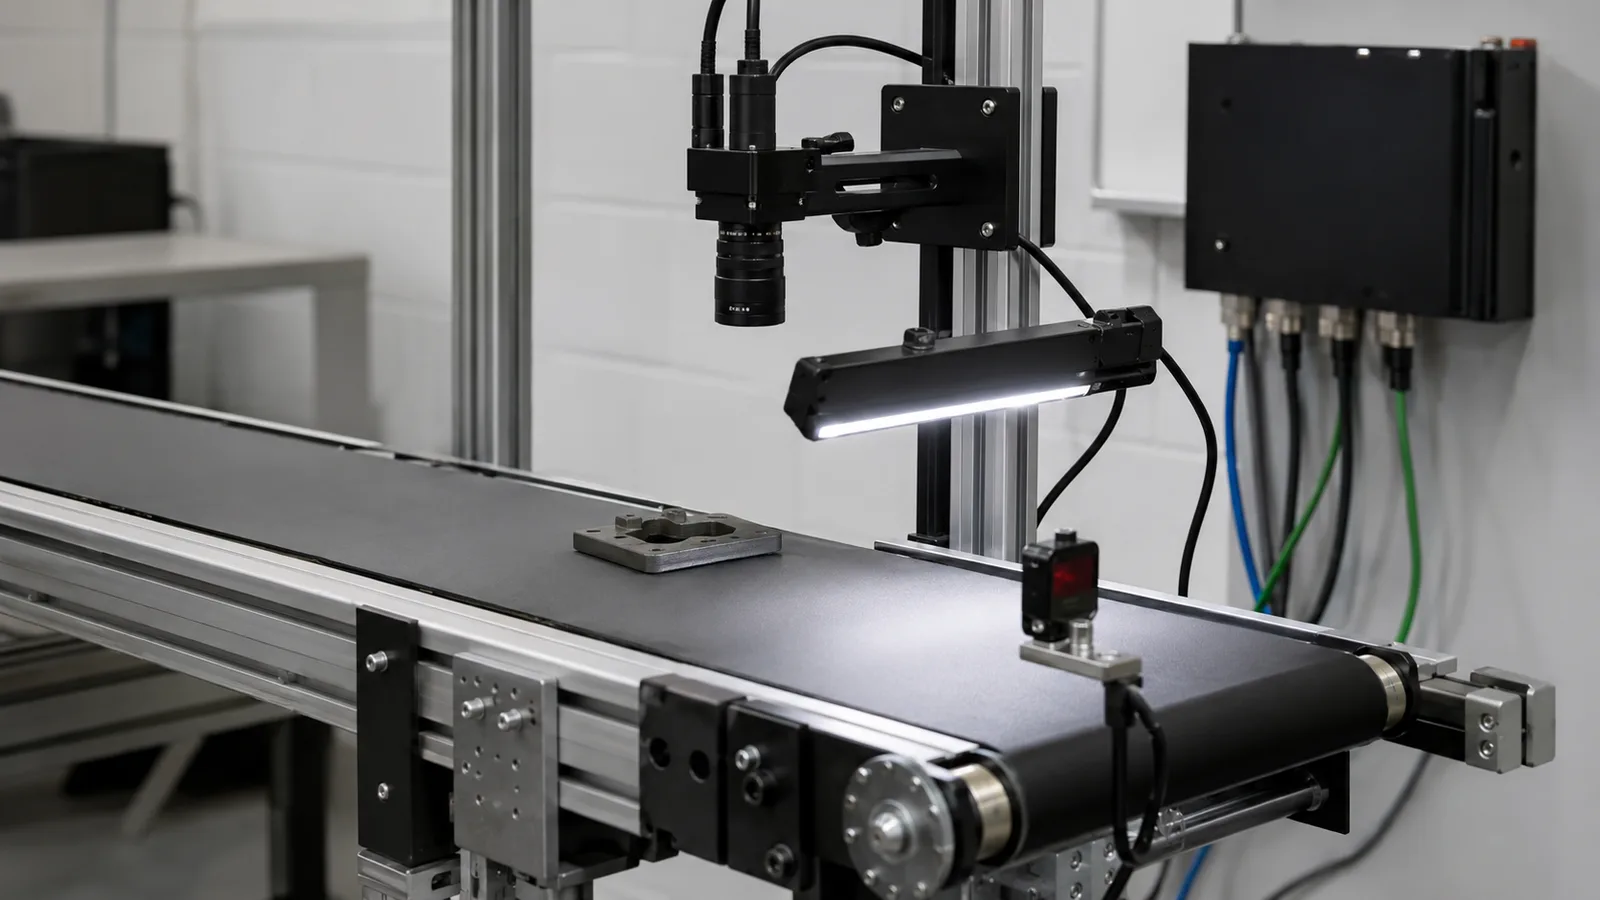
Ein Bildverarbeitungssystem erfasst 1 Bild oder Profil, vereinheitlicht die Beleuchtungsbedingungen, führt die Prüflogik aus und übermittelt Gut-/Schlechtsignale über I/O.
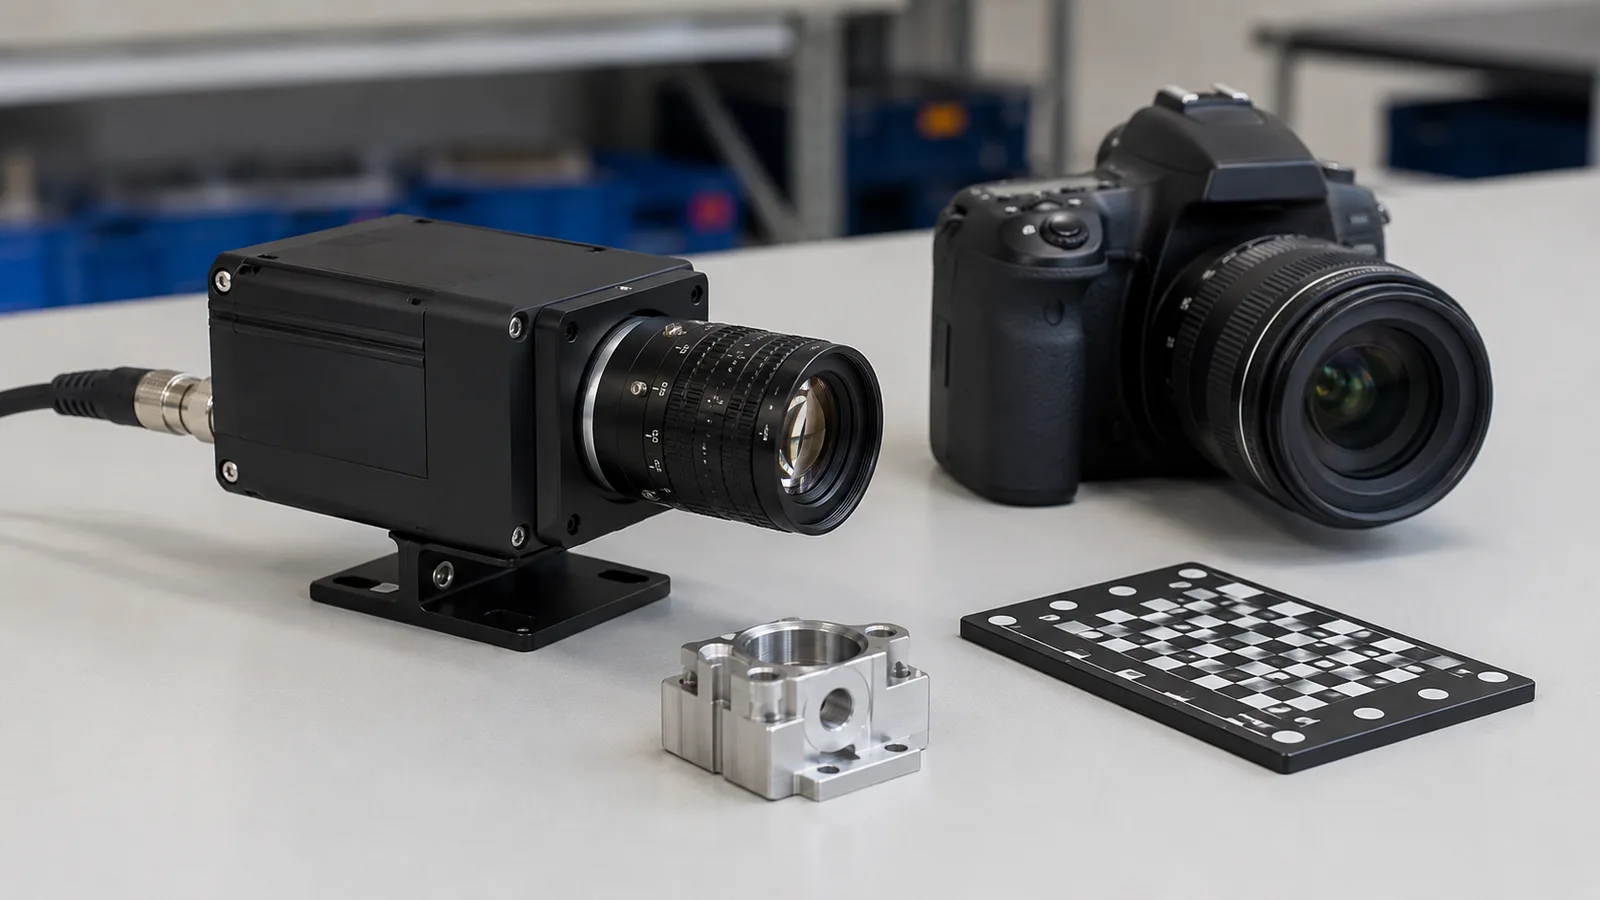
Industriekameras sind für wiederholbare Bilddaten zur Maschinensteuerung ausgelegt, nicht für beiläufige Fotos.
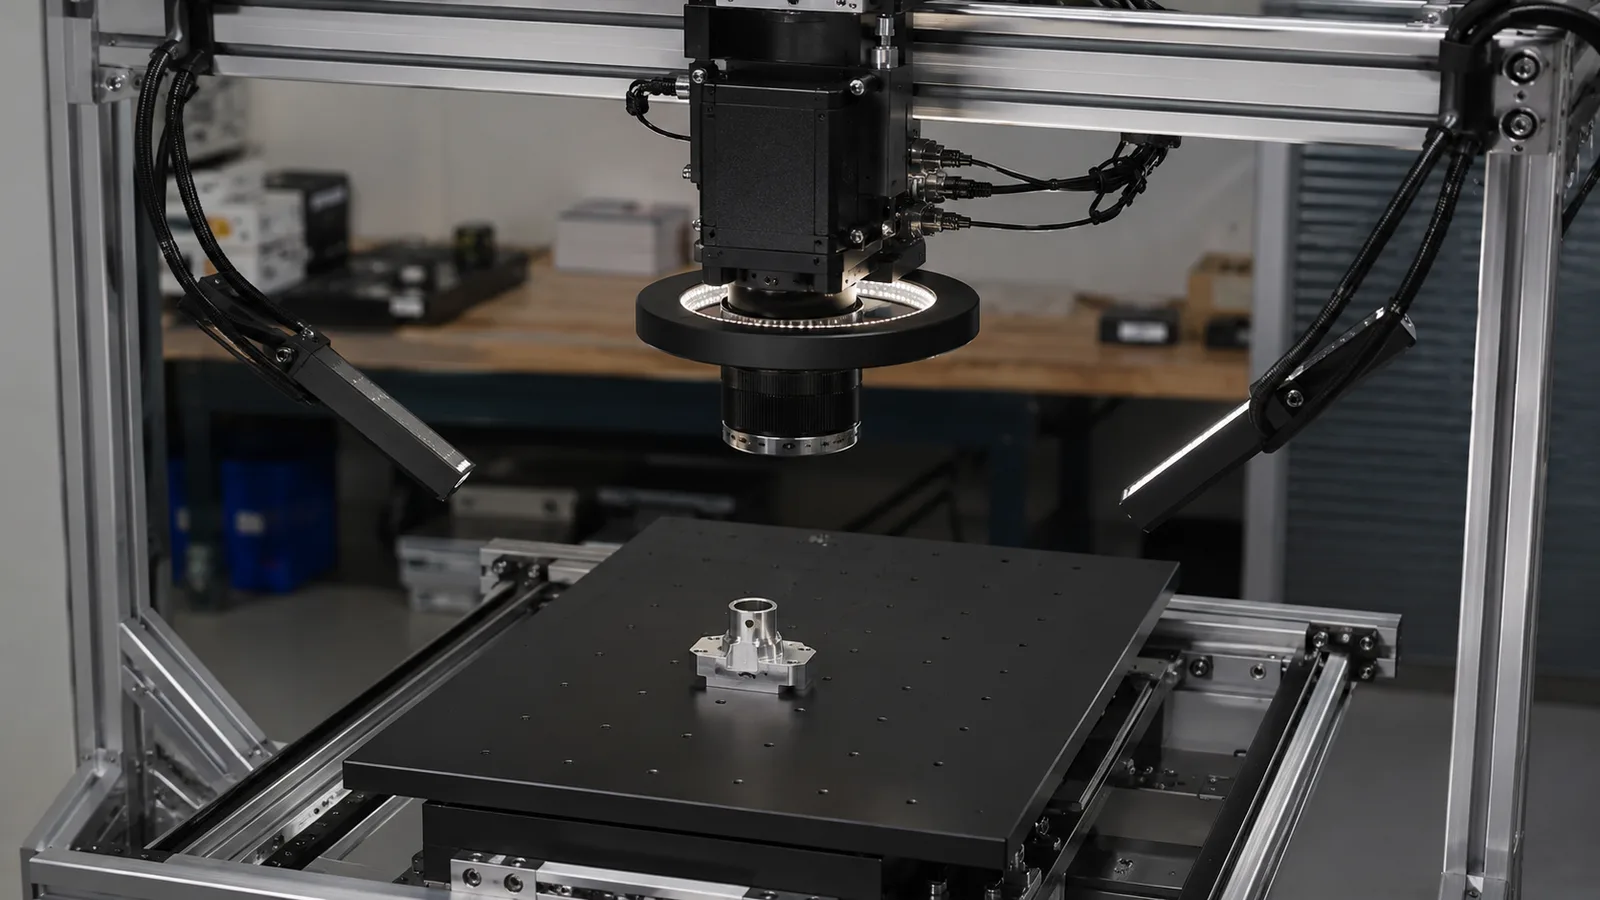
Eine Flächenkamera erfasst 1 vollständiges 2D-Bild mit Breiten- und Höhenpixeln.
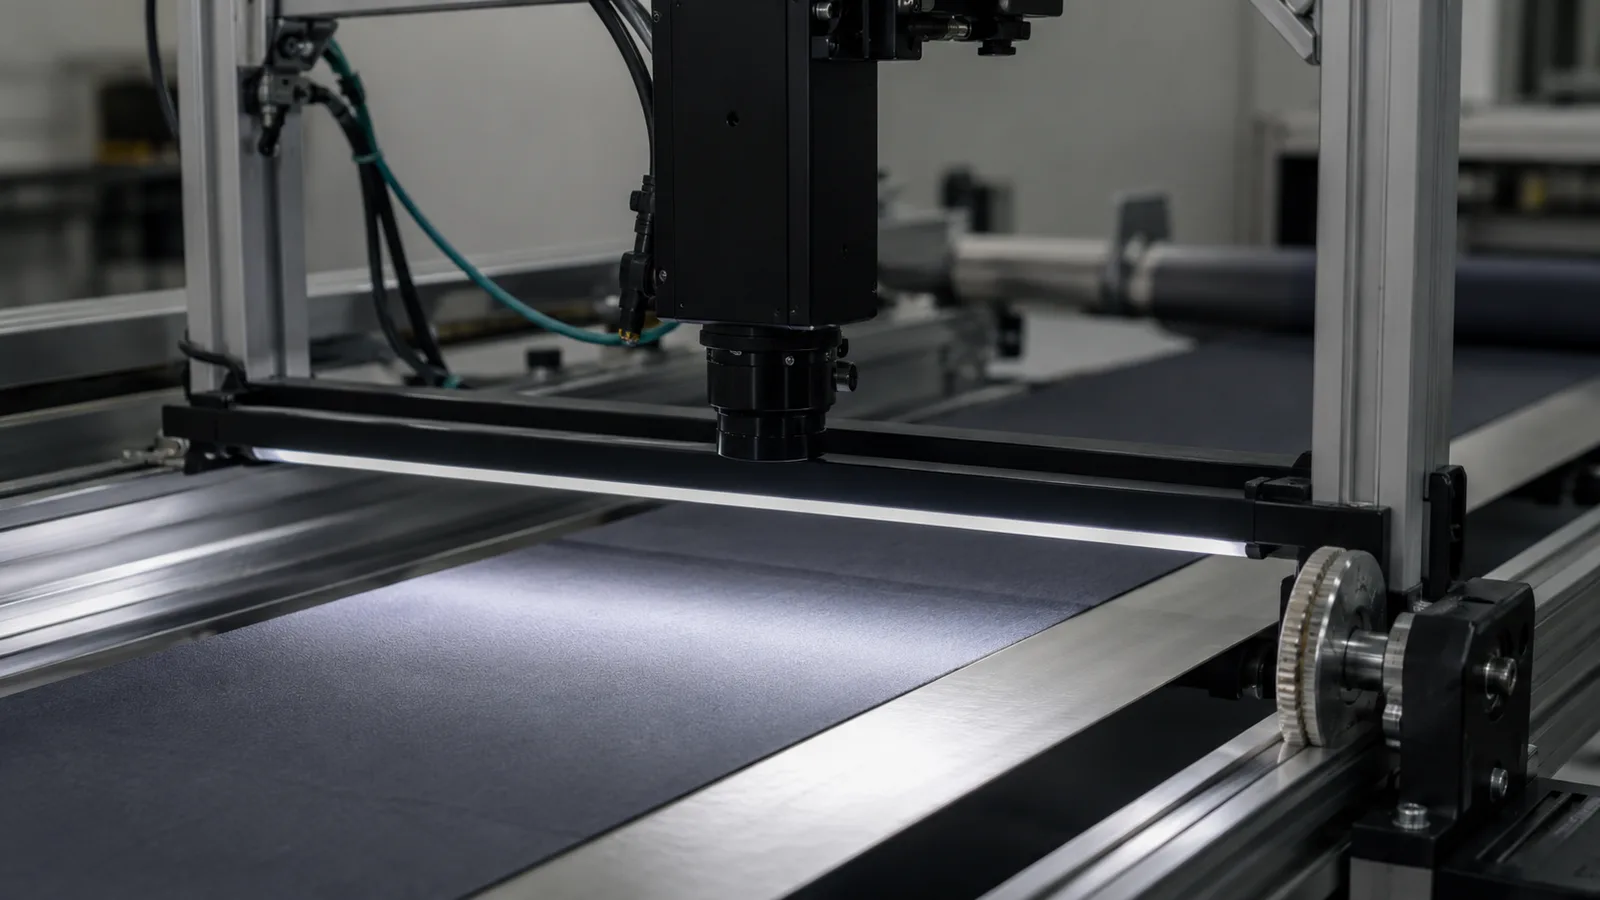
Eine Zeilenkamera erfasst eine Reihe wiederholt und wandelt die Materialbewegung in Bildlänge um.
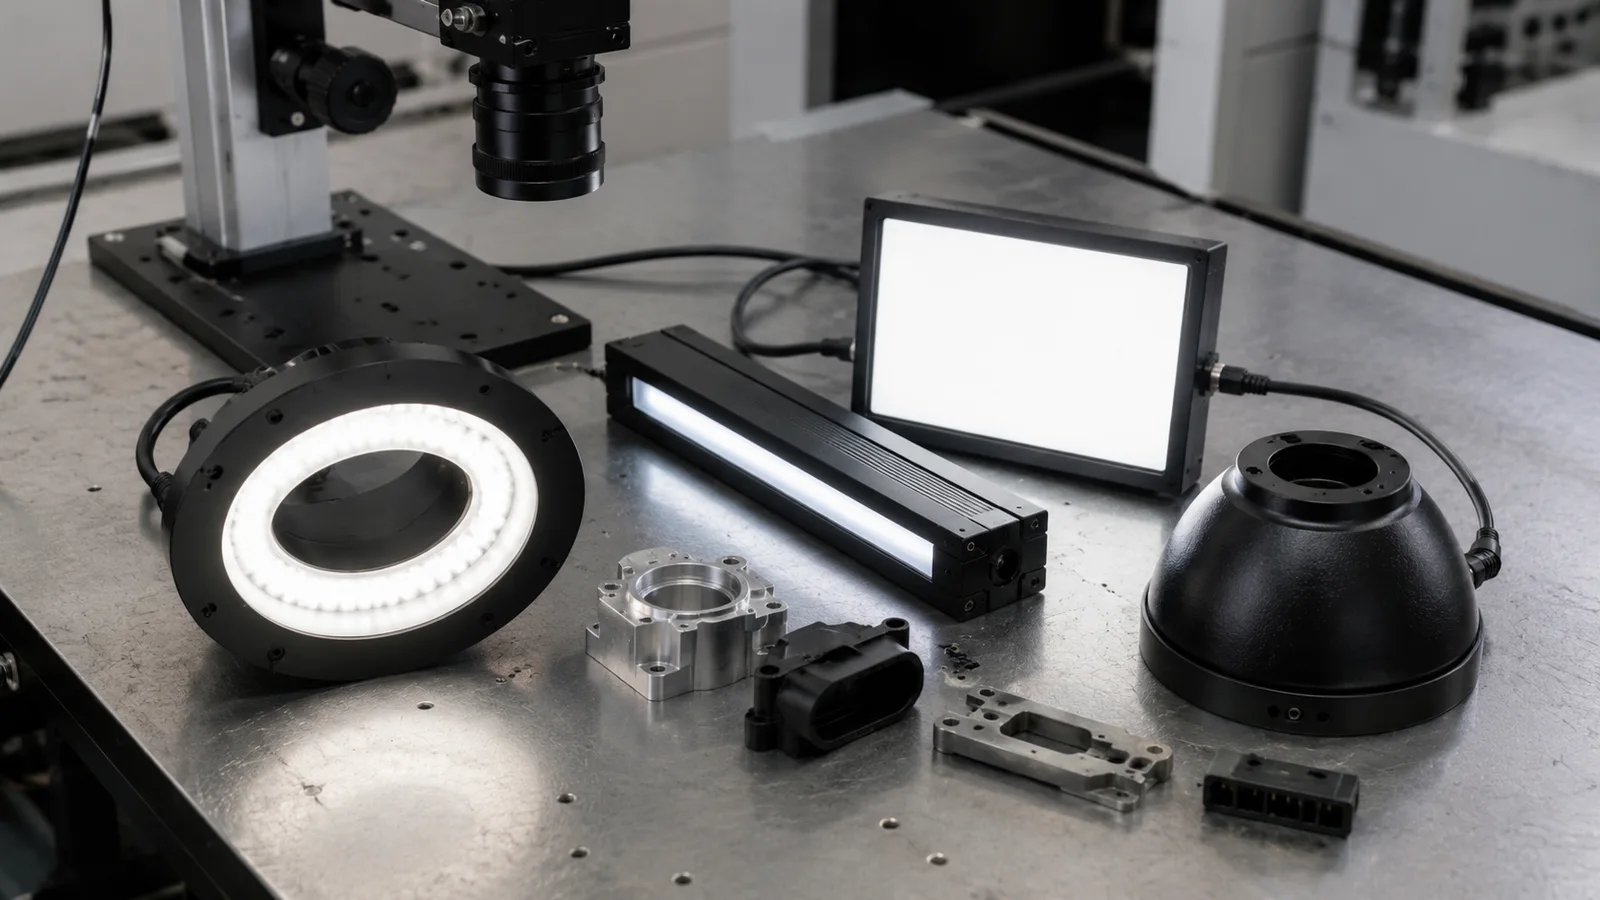
Die Beleuchtung erzeugt den Bildkontrast, bevor die Software arbeitet.
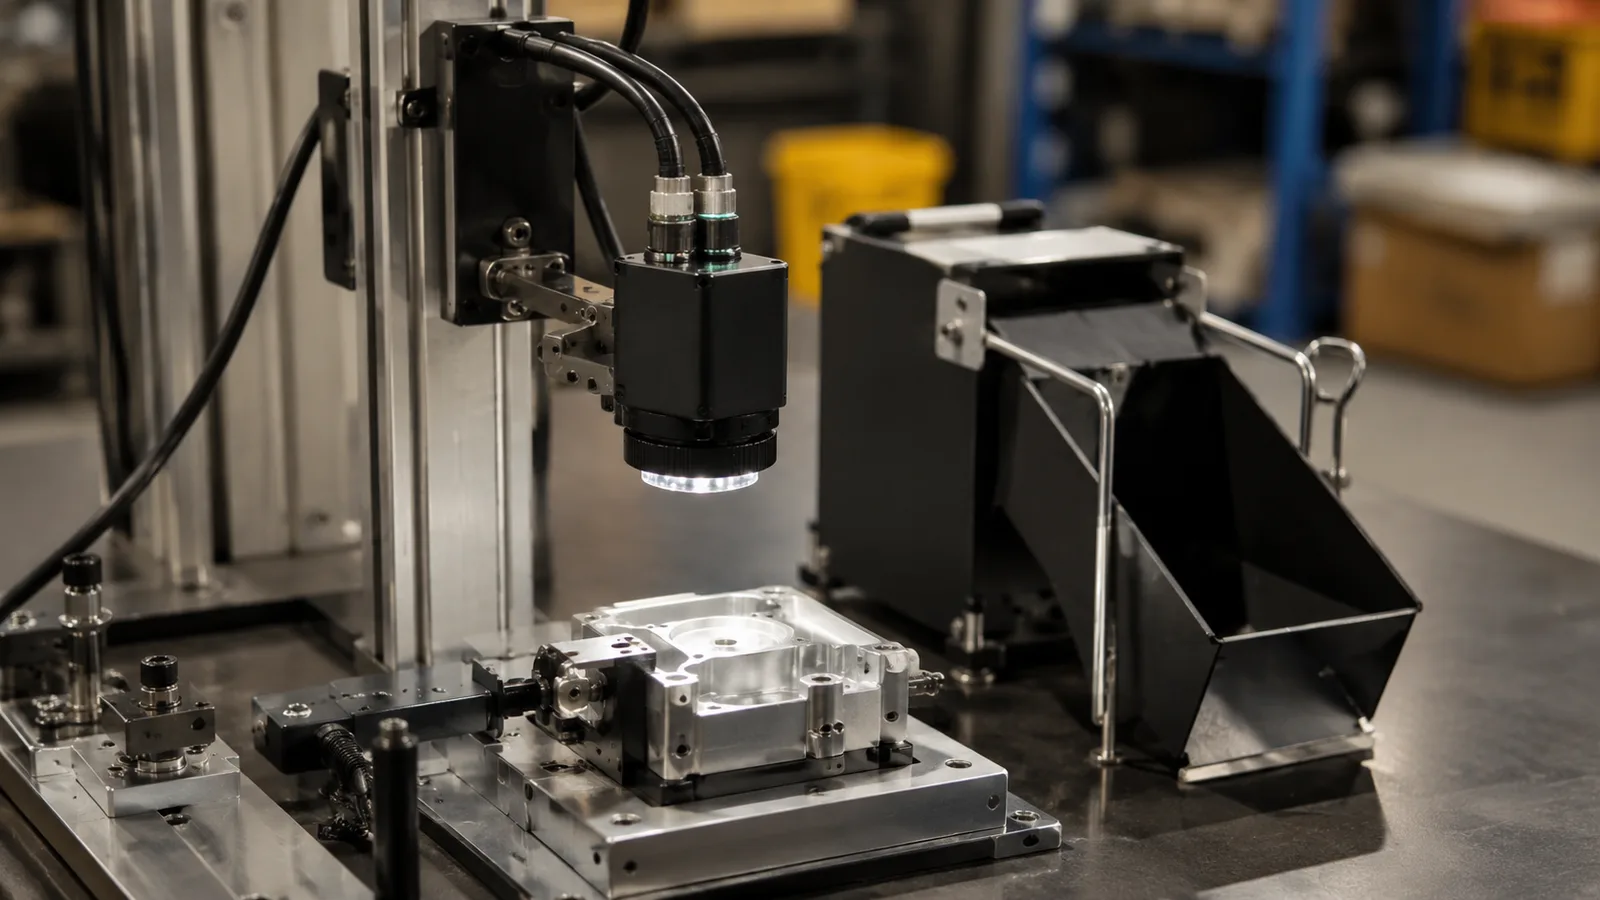
Eine Smart-Kamera ist sinnvoll, wenn die Prüflogik unverändert bleibt, die Ausgabe einfach ist und die Prüfstation keinen separaten PC benötigt.
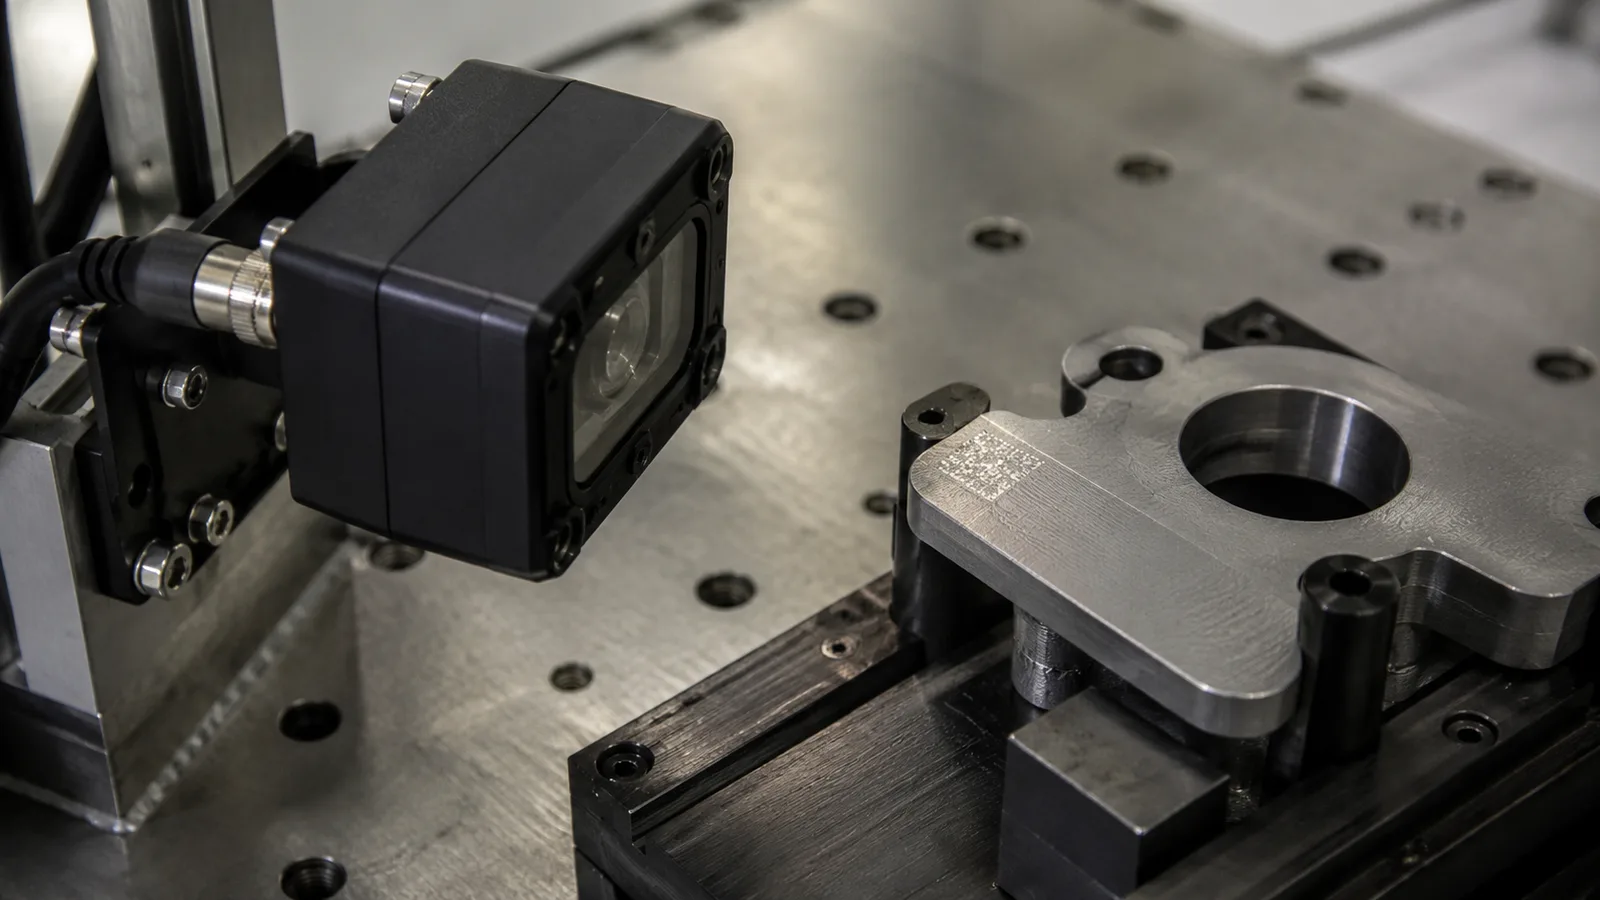
Das Lesen von DPM-Barcodes ist schwierig, da der Codekontrast von der Markierungsmethode, der Oberflächenbeschaffenheit, dem Beleuchtungswinkel, dem Kameraabstand und der Teilebewegung abhängt.
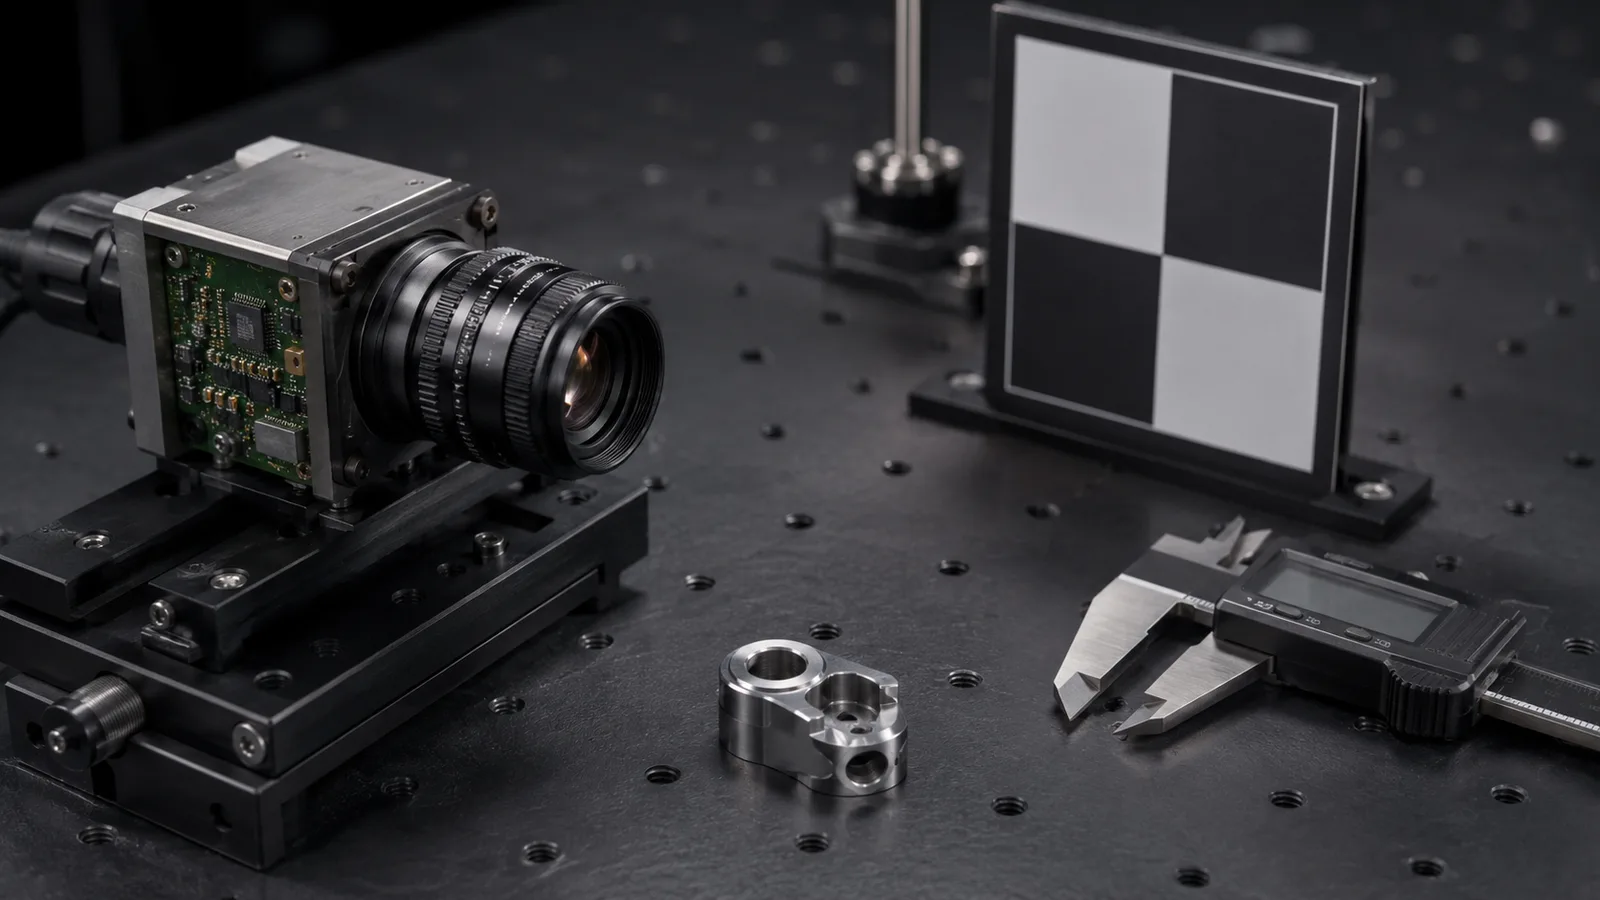
Die Auflösung sollte anhand des kleinsten Merkmals innerhalb des erforderlichen Sichtfelds geschätzt und dann anhand der Objektivqualität, der Bewegungsunschärfe, des Beleuchtungskontrasts und der Toleranzspanne überprüft werden.
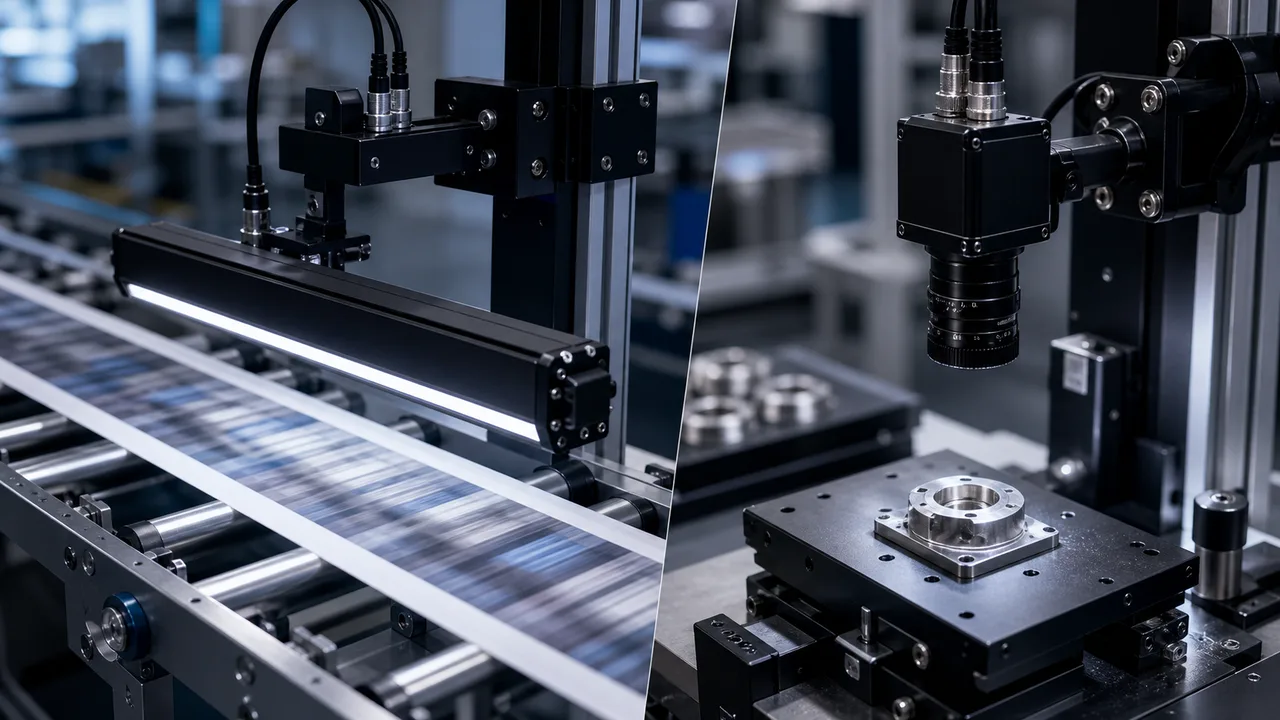
Verwenden Sie eine Flächenkamera, wenn das Teil angehalten, an einer Indexierungsstation gestoppt oder in einem Bild erfasst werden kann.
Wählen Sie die Beleuchtung, indem Sie zuerst den Kontrast am tatsächlichen Defekt nachweisen.
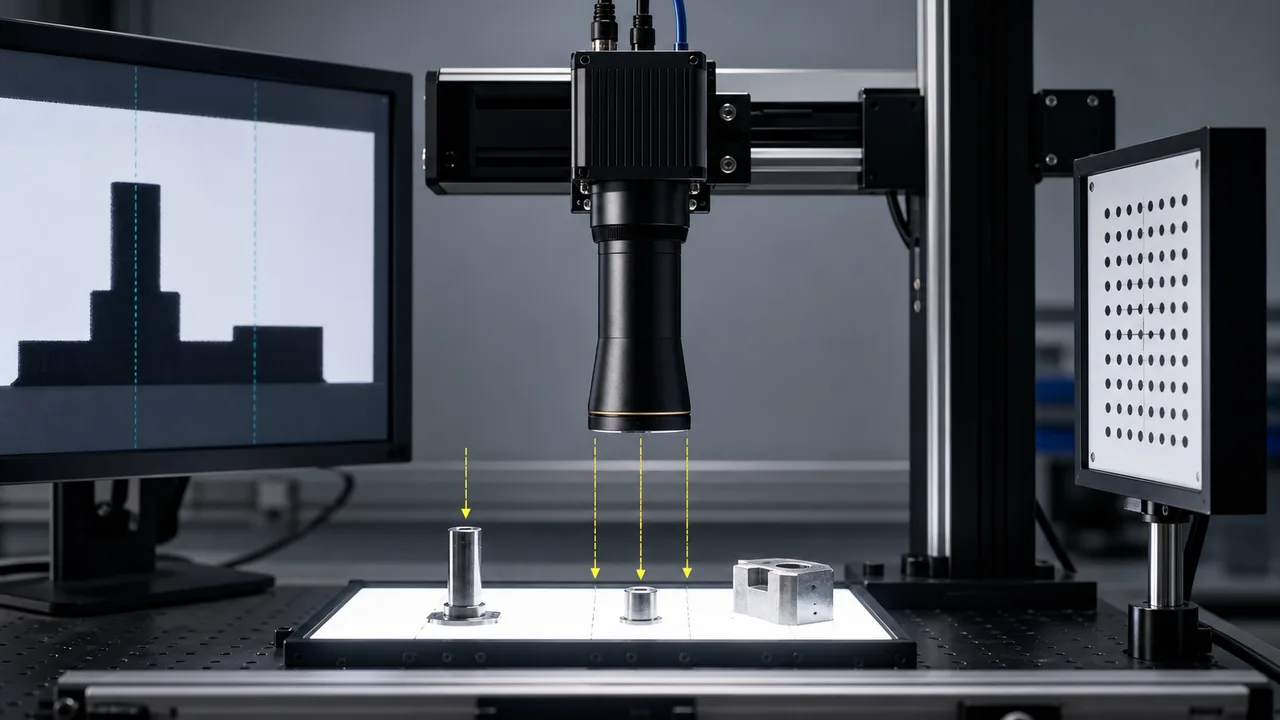
Ein telezentrisches Objektiv ist gerechtfertigt, wenn perspektivische Fehler aufgrund von Teilehöhe oder Positionsänderungen das Messergebnis verändern können.
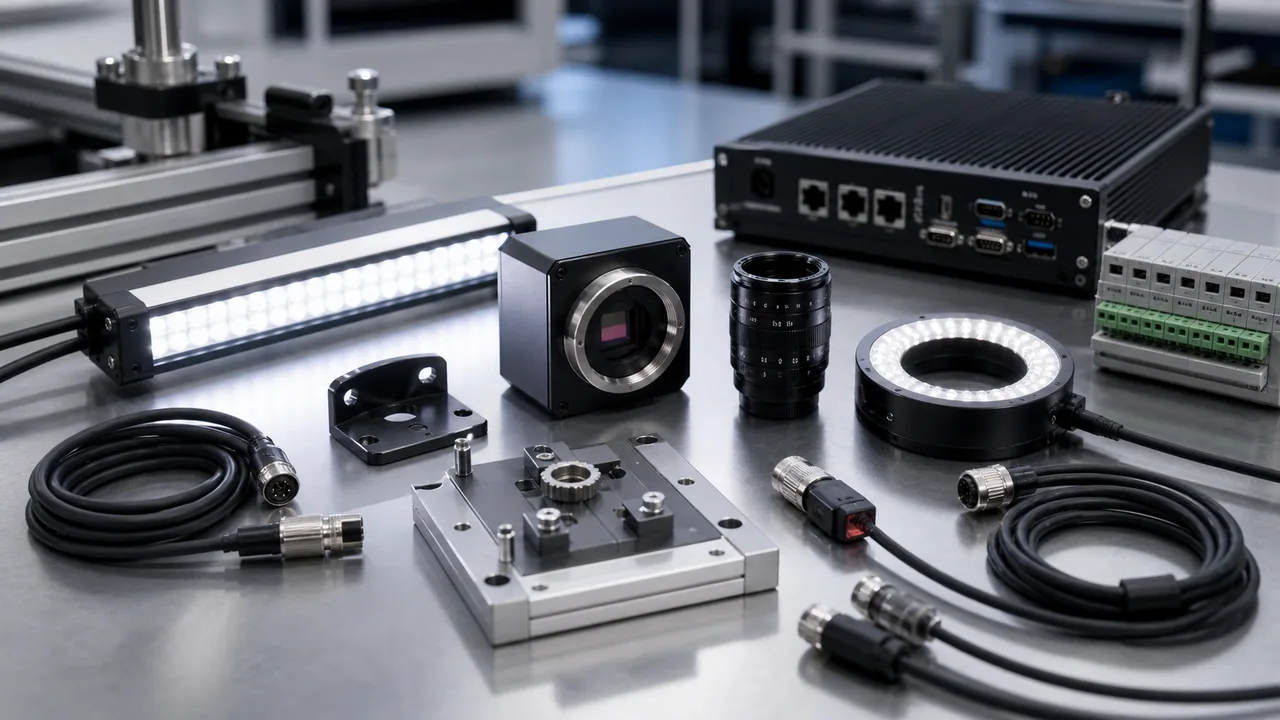
Ein Bildverarbeitungssystem ist eine Signalkette: Werkstückhaltevorrichtung und Auslöser präsentieren das Teil, Beleuchtung erzeugt Kontrast, Objektiv und Kamera erfassen Beweise, Software trifft die Entscheidung und Steuerung/E/A sendet das Ergebnis.
Die Auswahl eines flexiblen Zuführsystems beginnt mit fünf Angaben: Teileverhalten, Greiffläche, Tablettfläche, Zykluszeit und Robotertoleranz.
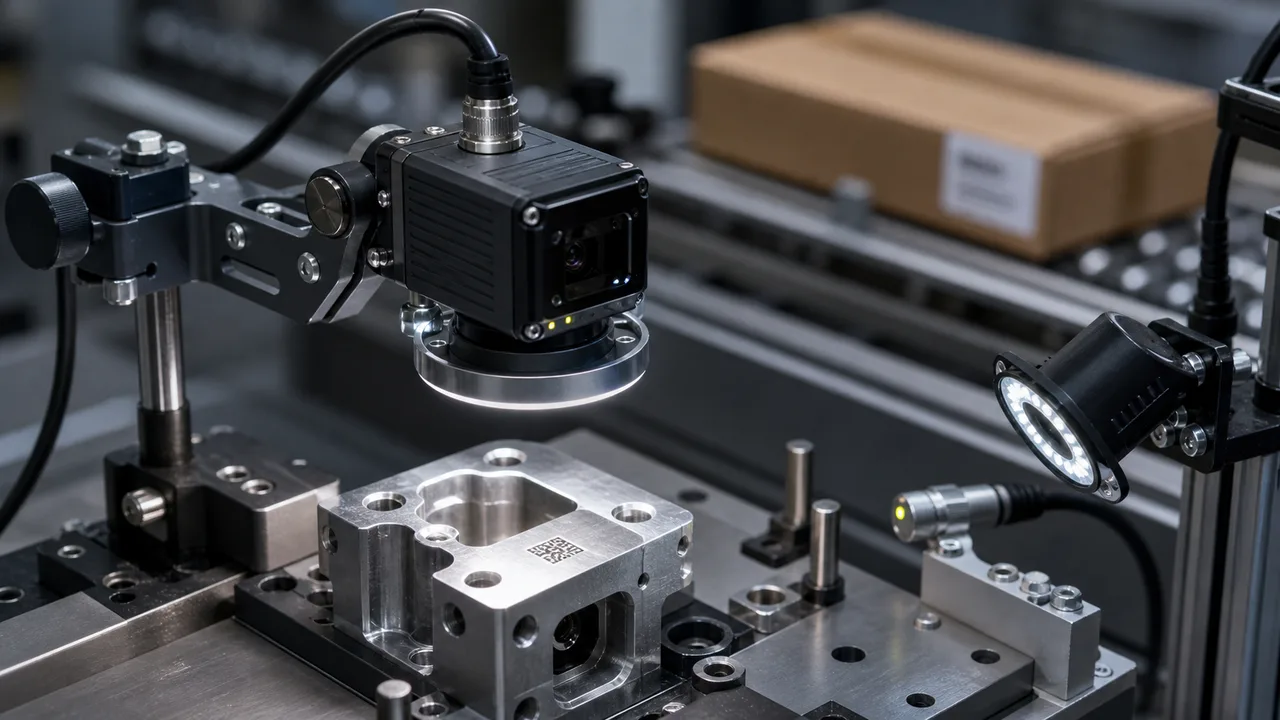
Ein fest installierter industrieller Barcode-Leser sollte anhand der ungünstigsten Codeprobe und nicht anhand des am besten gedruckten Etiketts ausgewählt werden.

Ein produktionsreifes Weltmodell für die industrielle Messtechnik sollte Abmessungen nicht direkt aus generierten Videos abschätzen.
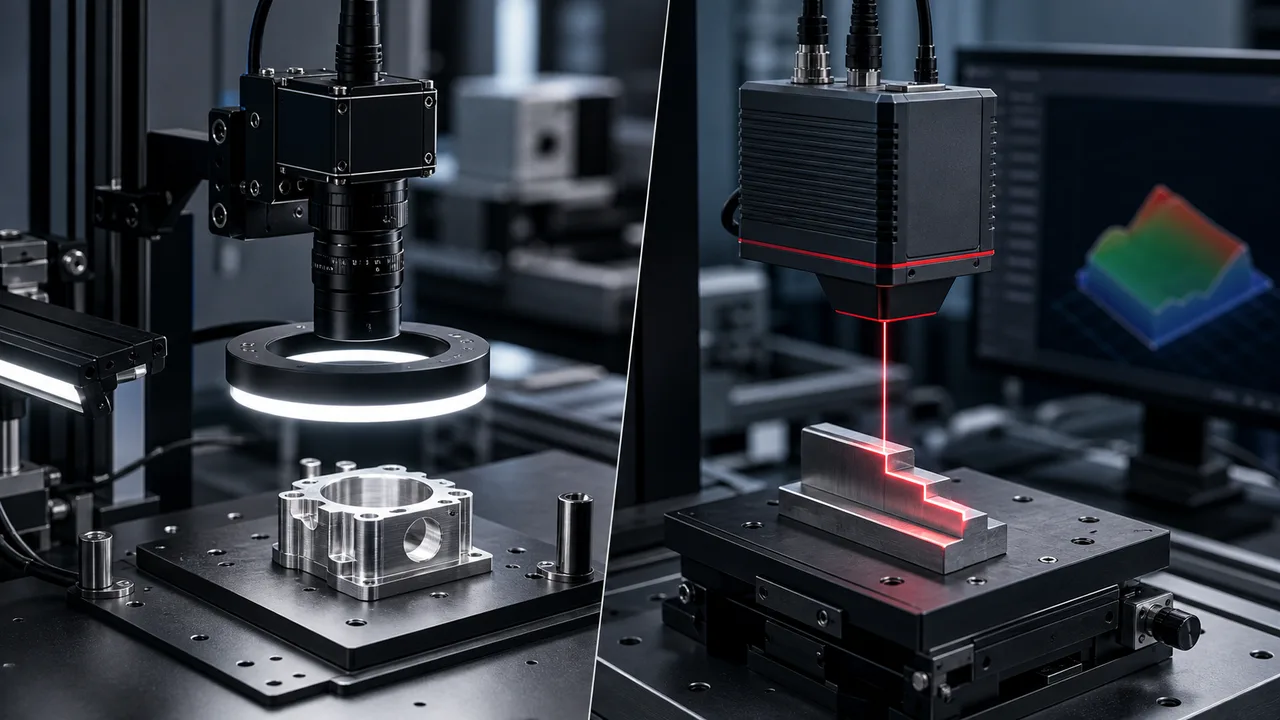
2D-Vision ist am besten, wenn Kontrast, Kante, Druck, Code oder Position ausreichen, um die Entscheidung zu treffen.
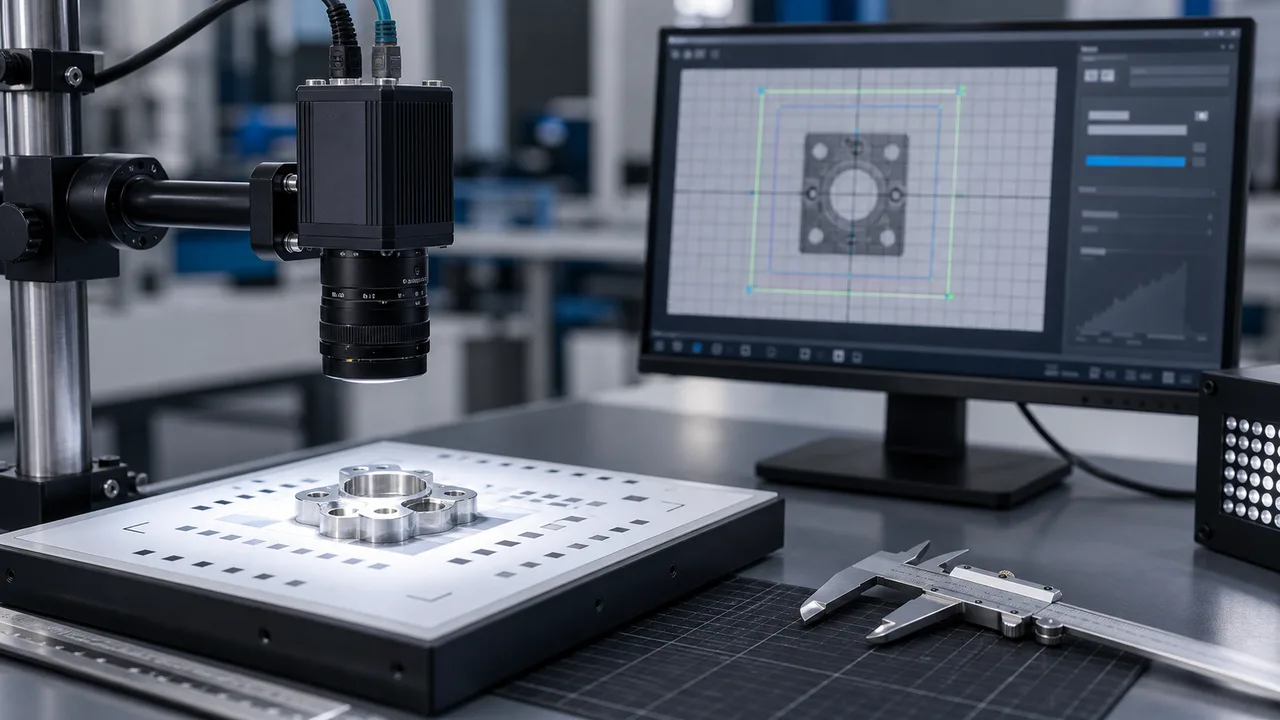
Beginnen Sie beim Vergleich einer Industriekamera nicht mit der Modellnummer.
Schätzen Sie die Auflösung einer Bildverarbeitungskamera, indem Sie das erforderliche Sichtfeld durch nutzbare Pixel dividieren und dann prüfen, ob die resultierende Pixelgröße das kleinste Merkmal, die kleinste Messtoleranz und den Algorithmusspielraum unterstützen kann.
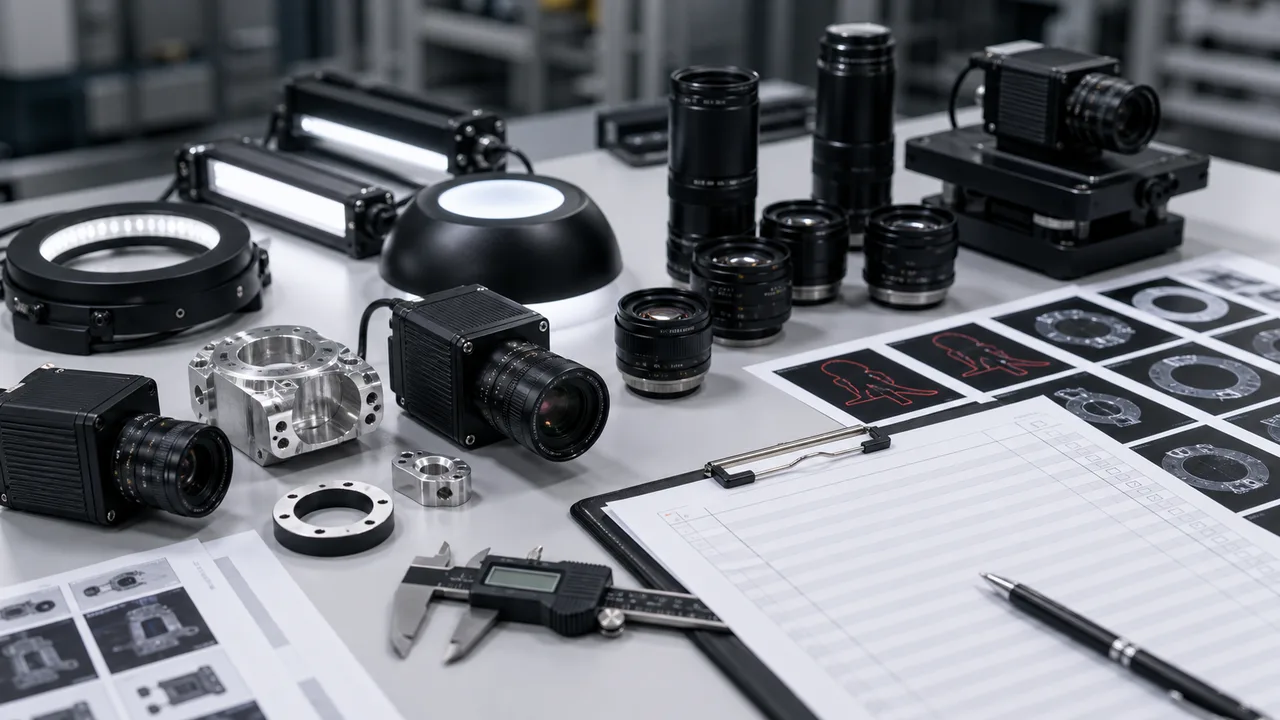
Ein Lieferant von Bildverarbeitungskameras sollte daran gemessen werden, wie er mit echten Inspektionsnachweisen umgeht, und nicht an der Kataloggröße.
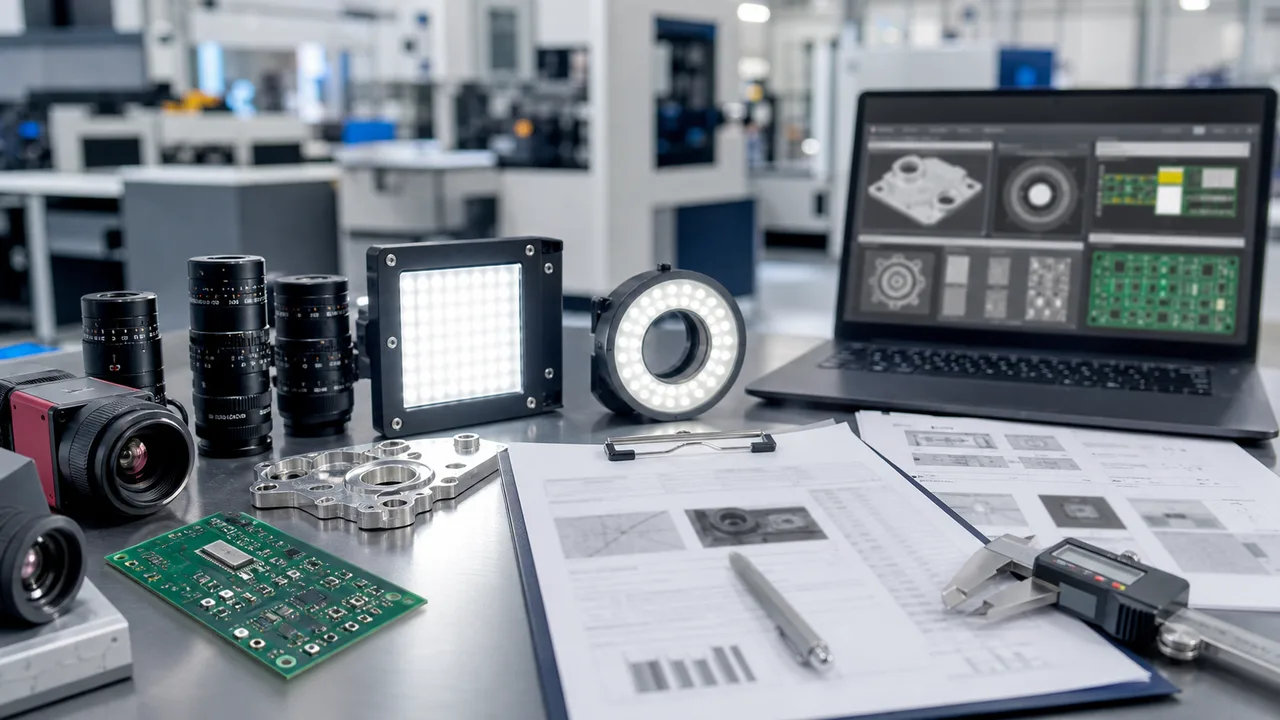
Ein Bildverarbeitungslieferant ist geeignet, wenn er Musterbeweise in eine vollständige Route umwandeln kann: Kamera, Objektiv, Beleuchtung, Lesegerät, 3D, Steuerung, I/O und Abnahmetest.
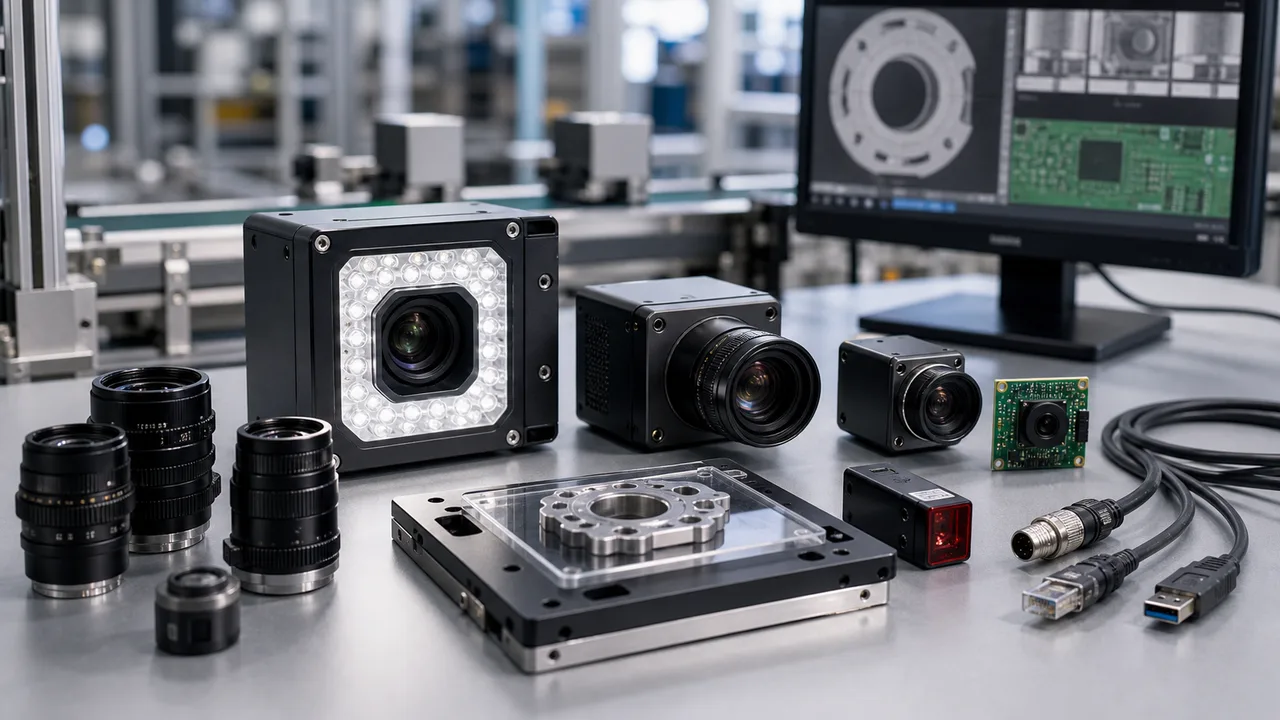
Eine Industriekamera für die maschinelle Bildverarbeitung sollte anhand der Prüfphysik ausgewählt werden: FOV, kleinstes Merkmal, Bewegungsgeschwindigkeit, Verschlusstyp, Sensorgröße, Objektivweg, Schnittstelle, Trigger-Timing und Beleuchtung.
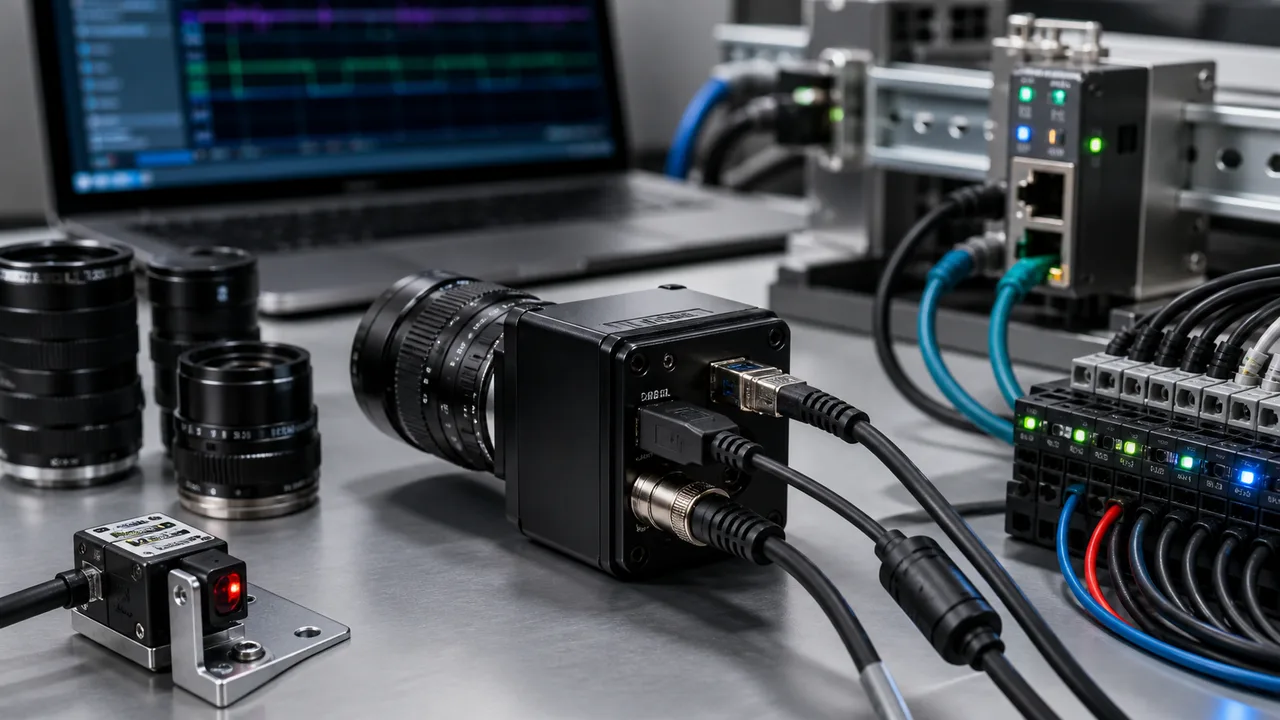
Wählen Sie die Kameraschnittstelle passend zur Maschinenarchitektur.
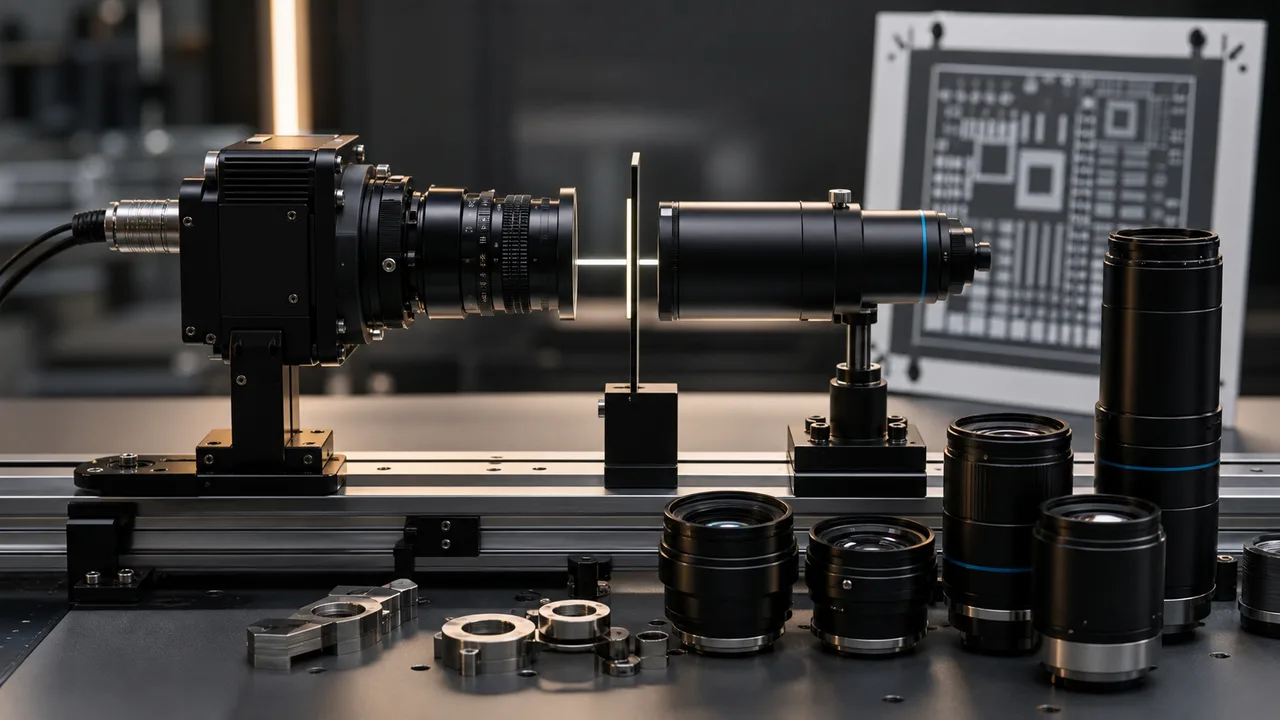
Wählen Sie zunächst ein Bildverarbeitungsobjektiv aus Sichtfeld, Sensorgröße und Arbeitsabstand aus.
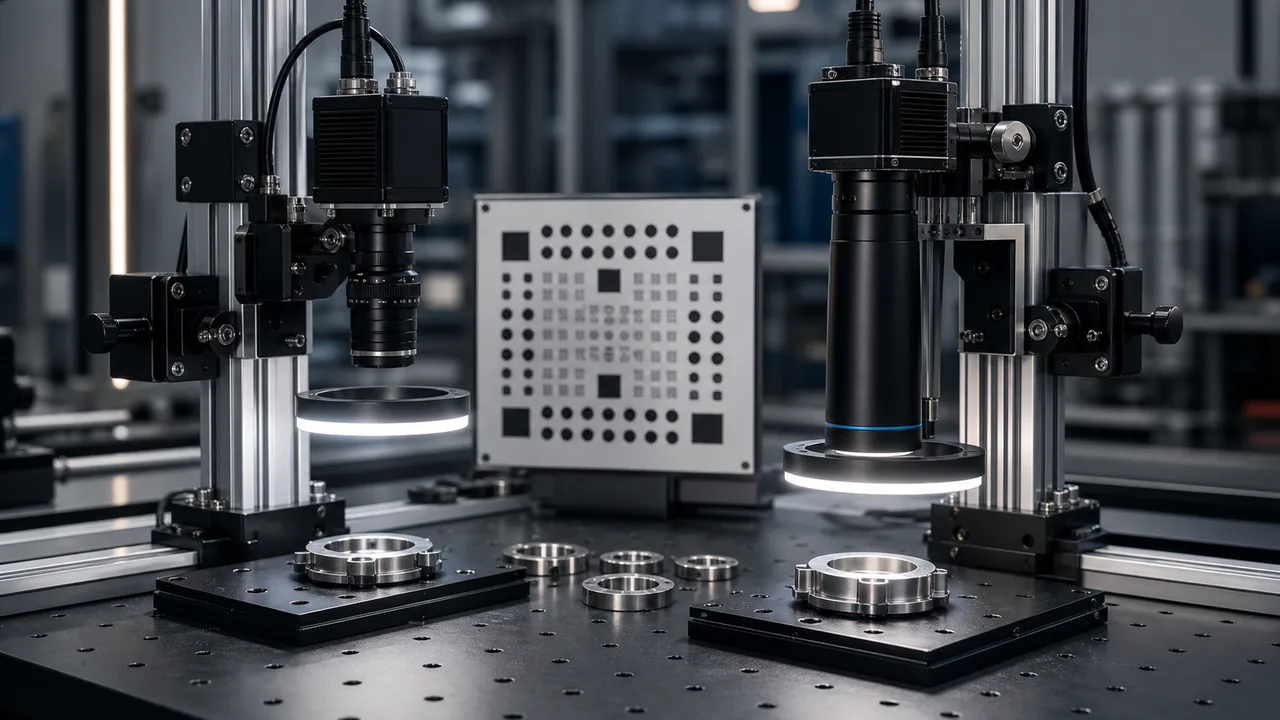
Verwenden Sie ein konventionelles Bildverarbeitungsobjektiv für Anwesenheits-, Defekt-, Orientierungs- oder grobe Positionsprüfungen, wenn Perspektivfehler die Entscheidung nicht verändern.
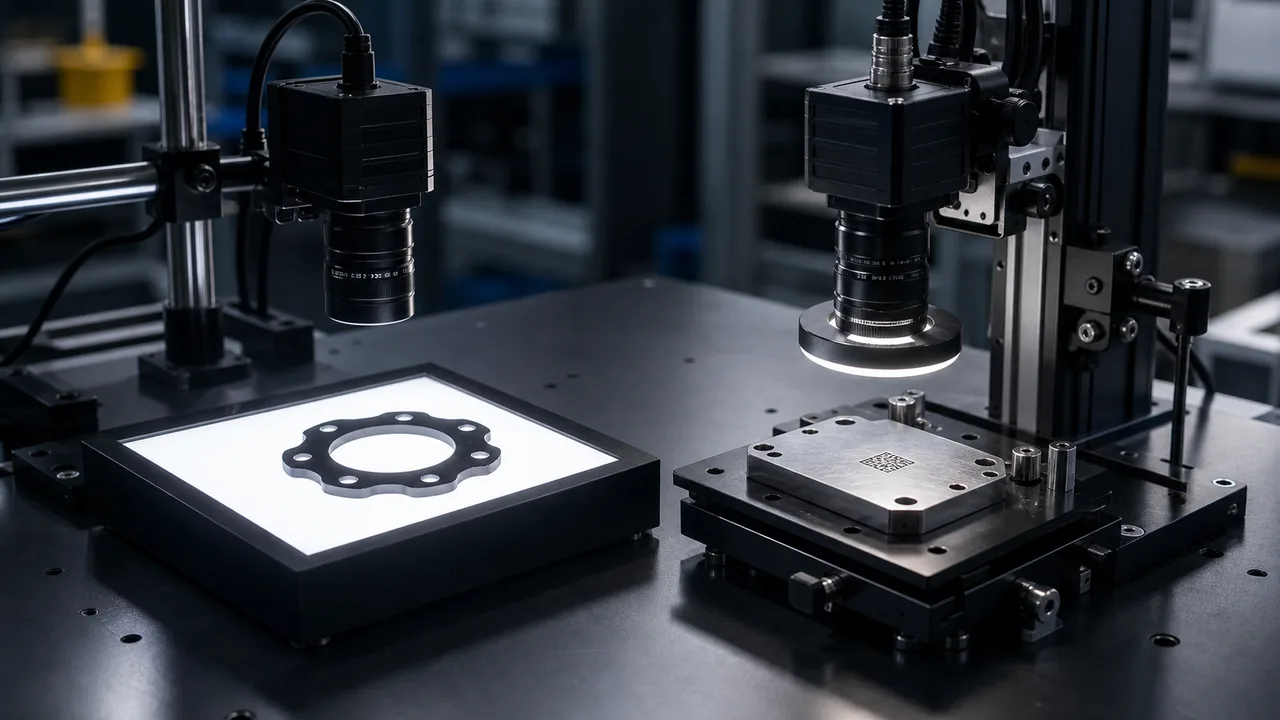
Verwenden Sie Durchlichtbeleuchtung, wenn die Entscheidung von der Umriss-, Kanten-, Loch- oder Lückensilhouette abhängt.
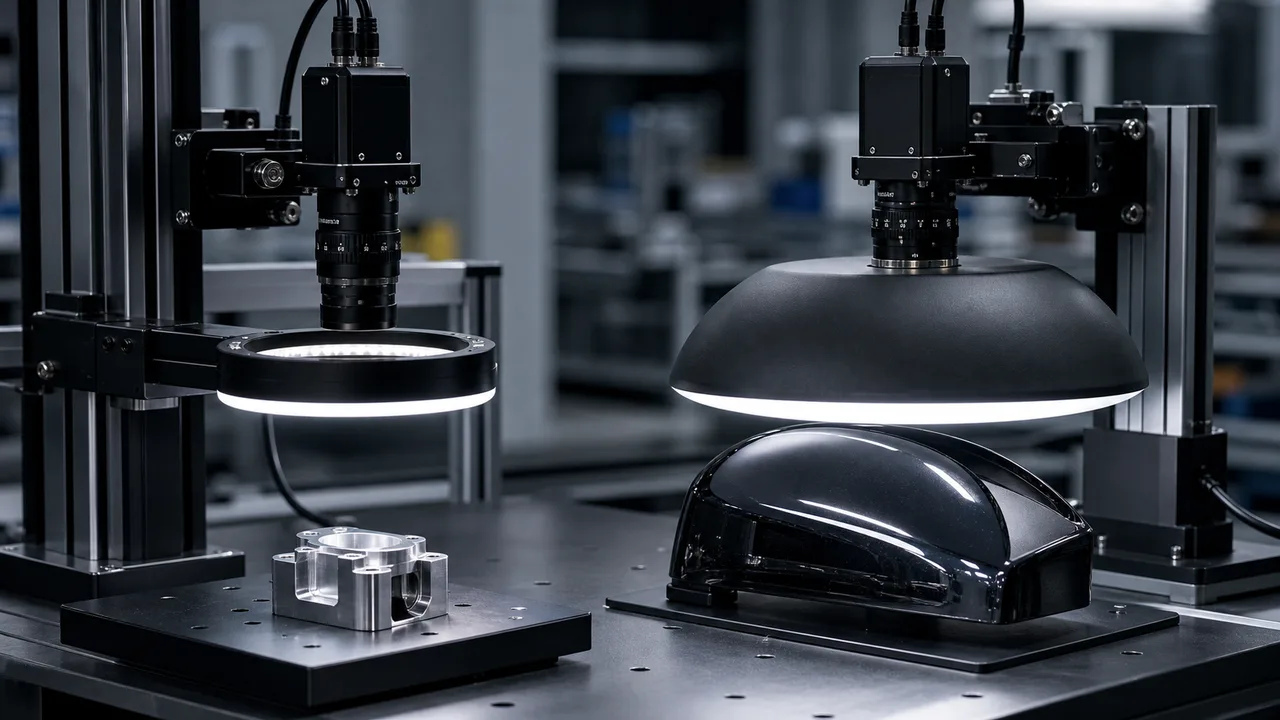
Verwenden Sie ein Ringlicht zur allgemeinen Inspektion, wenn das Teil nicht stark reflektiert und der Montageraum begrenzt ist.
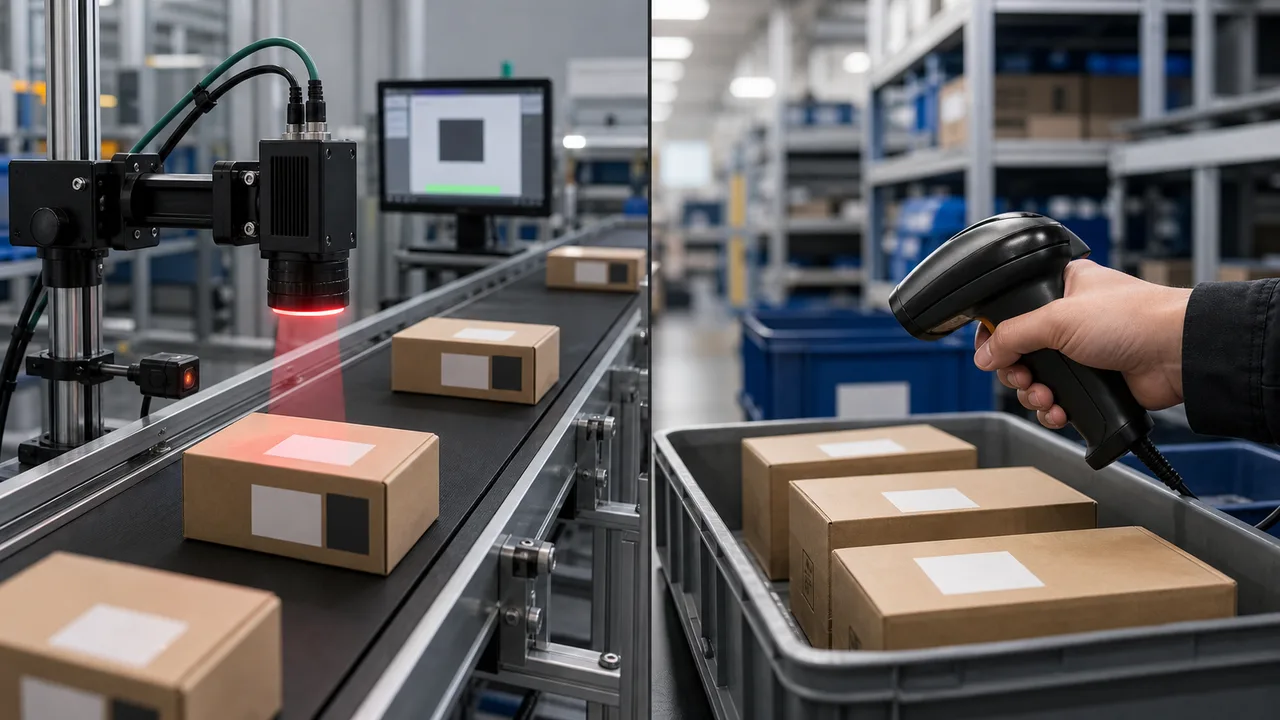
Verwenden Sie einen festen Barcode-Leser, wenn das Leseereignis automatisch, wiederholbar und an PLC oder eine Datenbankausgabe gebunden sein muss.
Ein Barcode-Lesegerät für die Fertigung sollte anhand der Leseerfolgsquote in der Produktion und der Integrationsanforderungen ausgewählt werden, nicht nur anhand der Scannermarke.
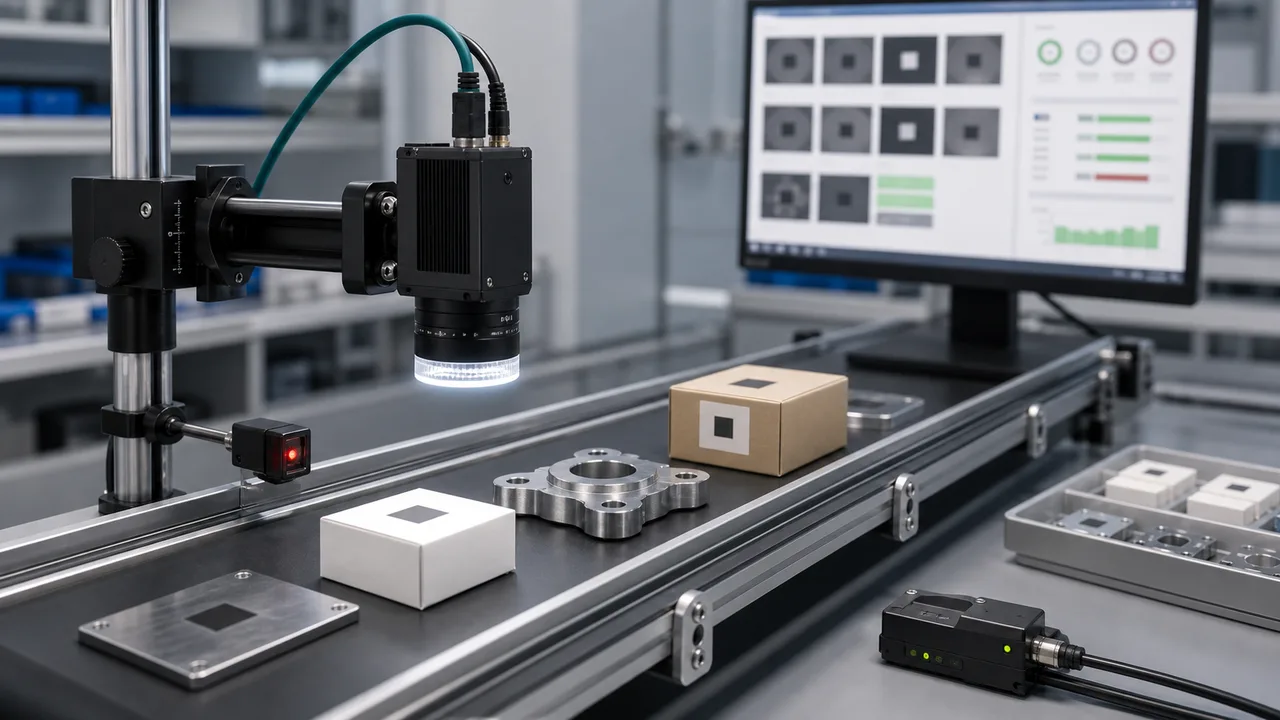
Wählen Sie industrielle Codeleser anhand realer Codemuster und der Produktionsbedingungen: Codetyp, Modulgröße, Druck- oder Markierungsqualität, Geschwindigkeit, Leseabstand, Beleuchtung, Trigger und Ausgabeprotokoll.
Das Lesen des Barcodes DPM sollte anhand des markierten Teils geplant werden, nicht nur anhand des Codetyps.
Die Einrichtung eines fest montierten Barcode-Lesegeräts sollte ausgehend vom Ziel für die Leseerfolgsquote rückwärts geplant werden.
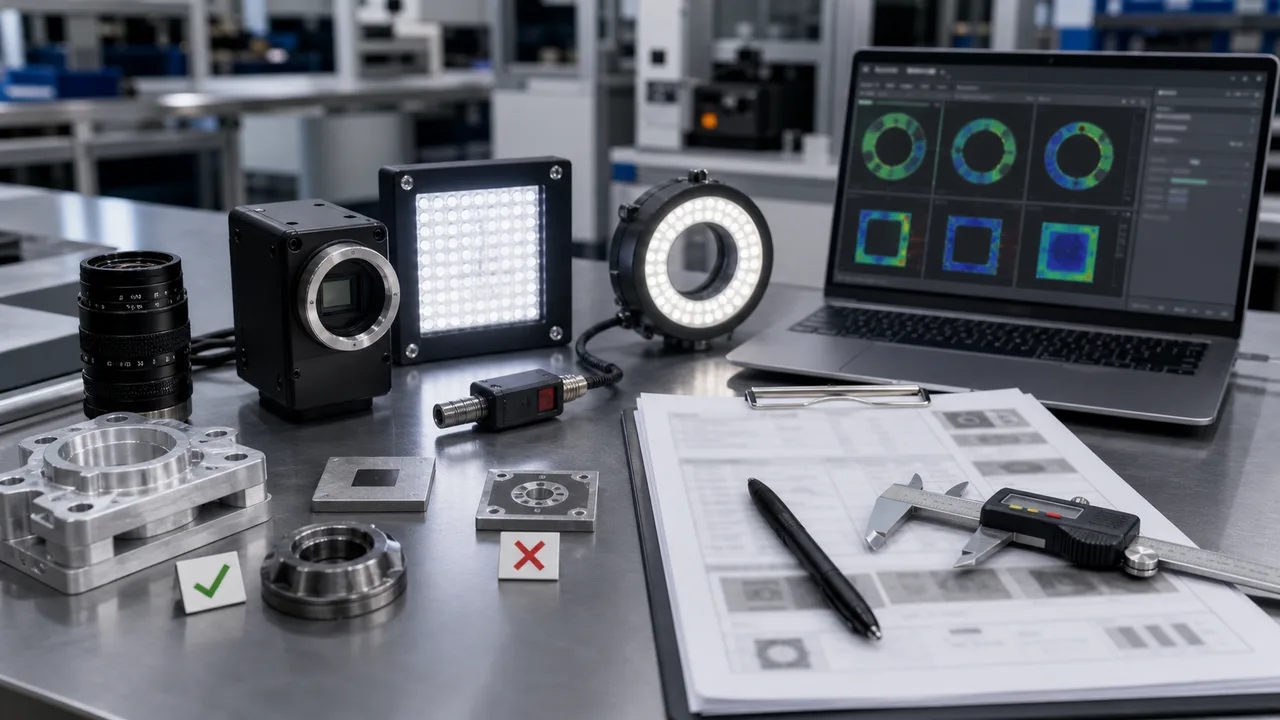
Eine nützliche visuelle Inspektion RFQ sollte die Produktionsentscheidung definieren und nicht nur einen Kamerapreis anfordern.
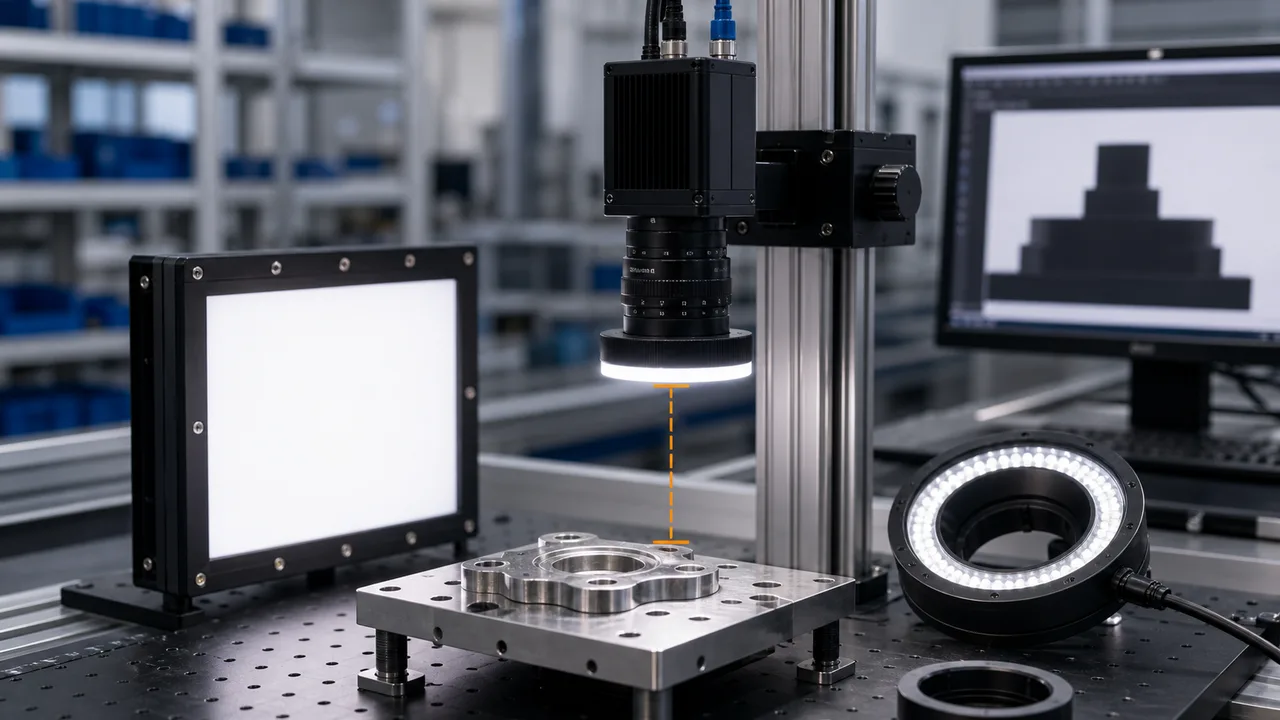
Der Arbeitsabstand ist der physische Abstand zwischen Objektiv und Bauteil.
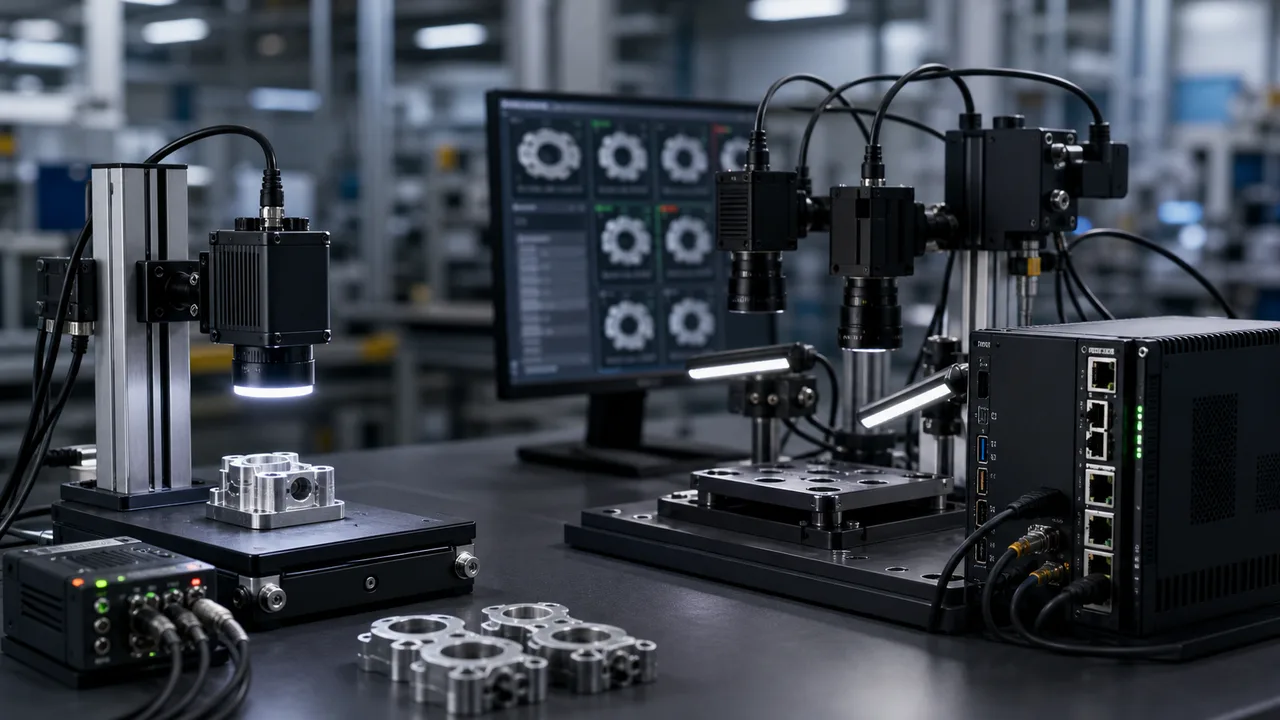
Verwenden Sie eine Smart-Kamera für eine klar abgegrenzte Inspektion: eine Station, einfache Gut/Schlecht-Logik, wenige I/O und schnelle Wartung.
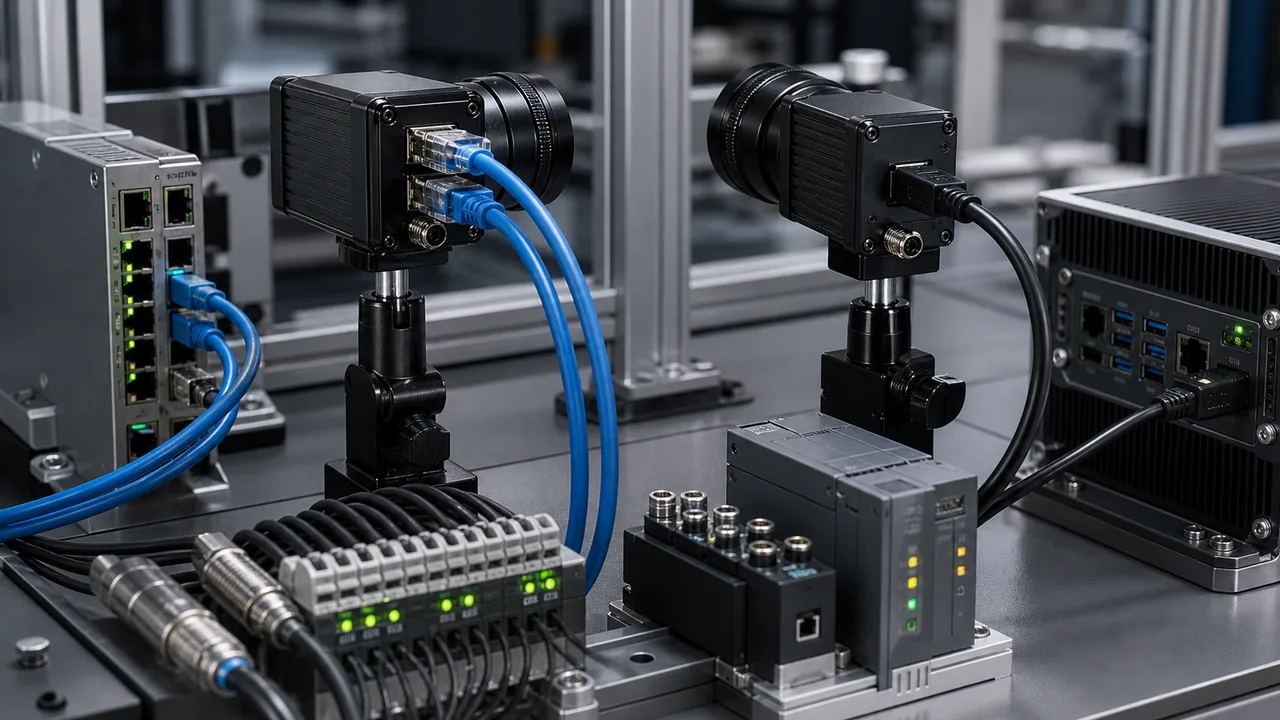
Wählen Sie GigE, wenn die Kamera weit vom Host entfernt ist, Arbeitsstationen räumlich verteilt sind oder die industrielle Netzwerkverkabelung entscheidend ist.
Wählen Sie ein Laserprofilmessgerät aus, indem Sie die Profilbreite, den Höhenbereich und die erforderliche Z-Wiederholgenauigkeit an das bewegliche Teil anpassen.
Die Beleuchtung einer Zeilenkamera sollte zunächst auf Materialgeschwindigkeit und Belichtung ausgelegt werden.
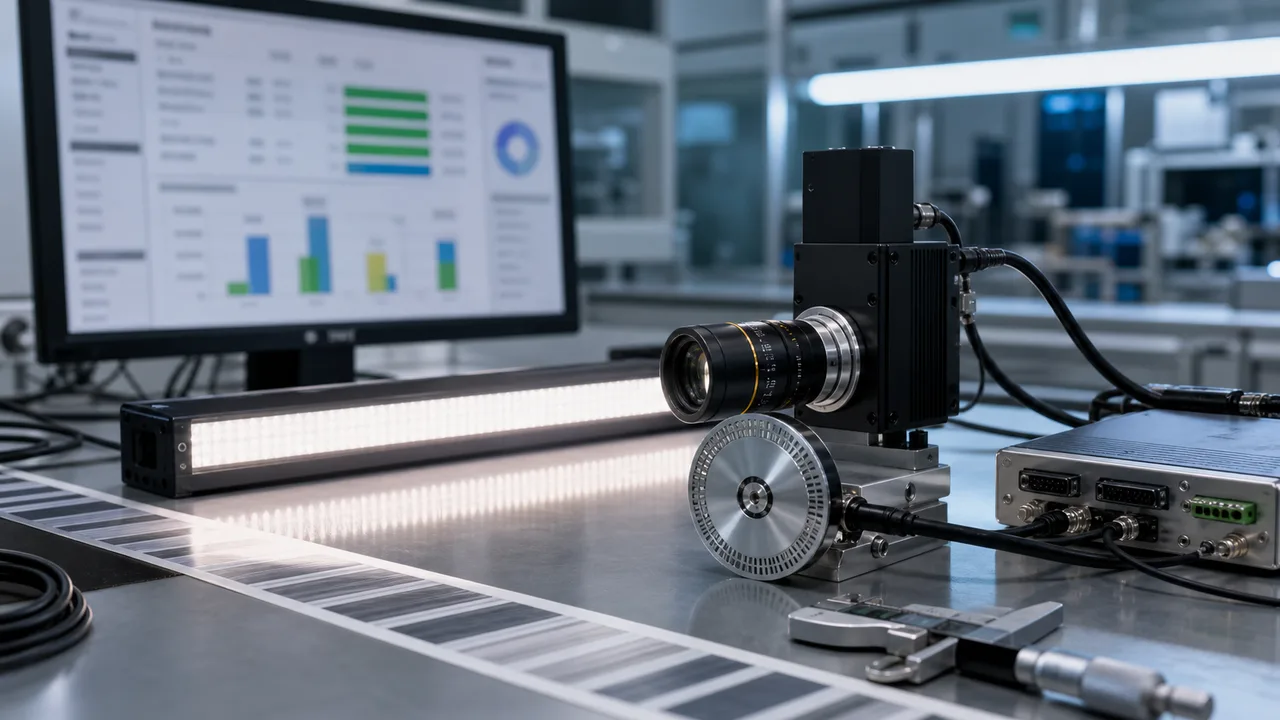
Der Preis einer Zeilenkamera hängt von der gesamten Inspektionsroute ab, nicht nur vom Kameragehäuse.
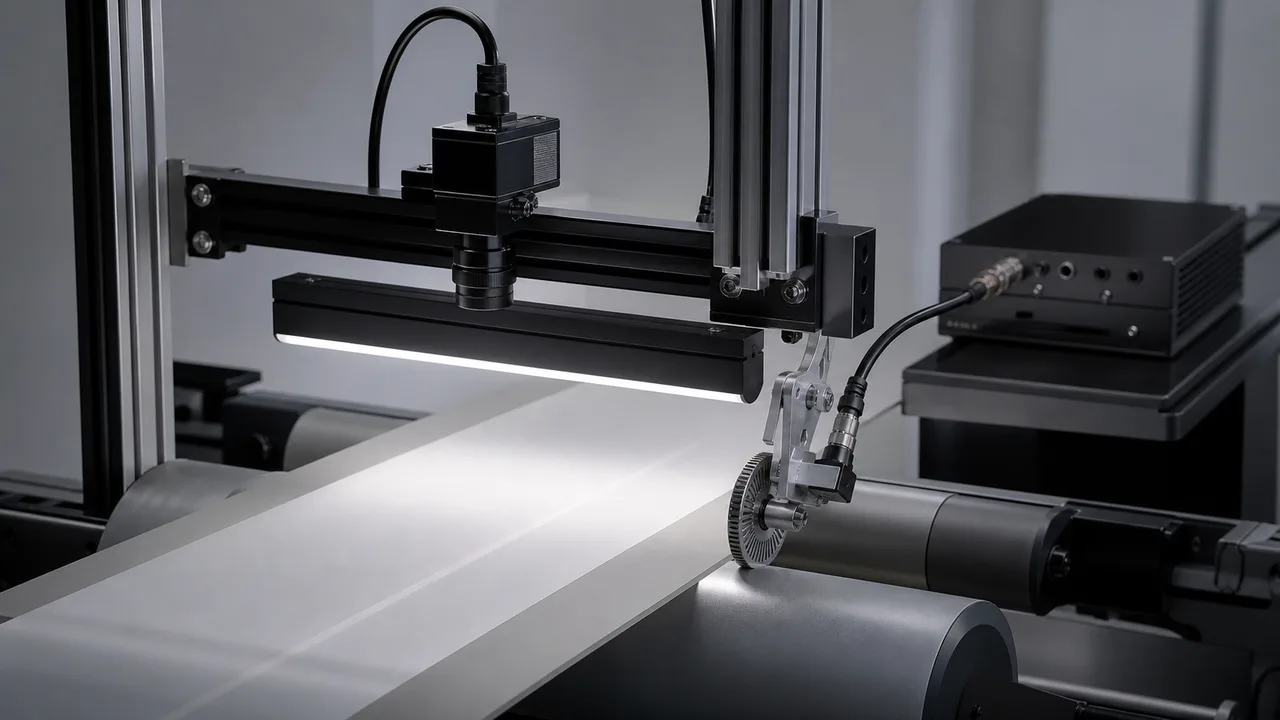
Eine Zeilenkamera mit Encodereingang ist nützlich, wenn sich die Materialgeschwindigkeit ändert oder die Bildgeometrie stabil bleiben muss.
Entwerfen Sie das Prüfsystem rückwärts von der Entscheidung, welche Teile ausgeschleust werden müssen.
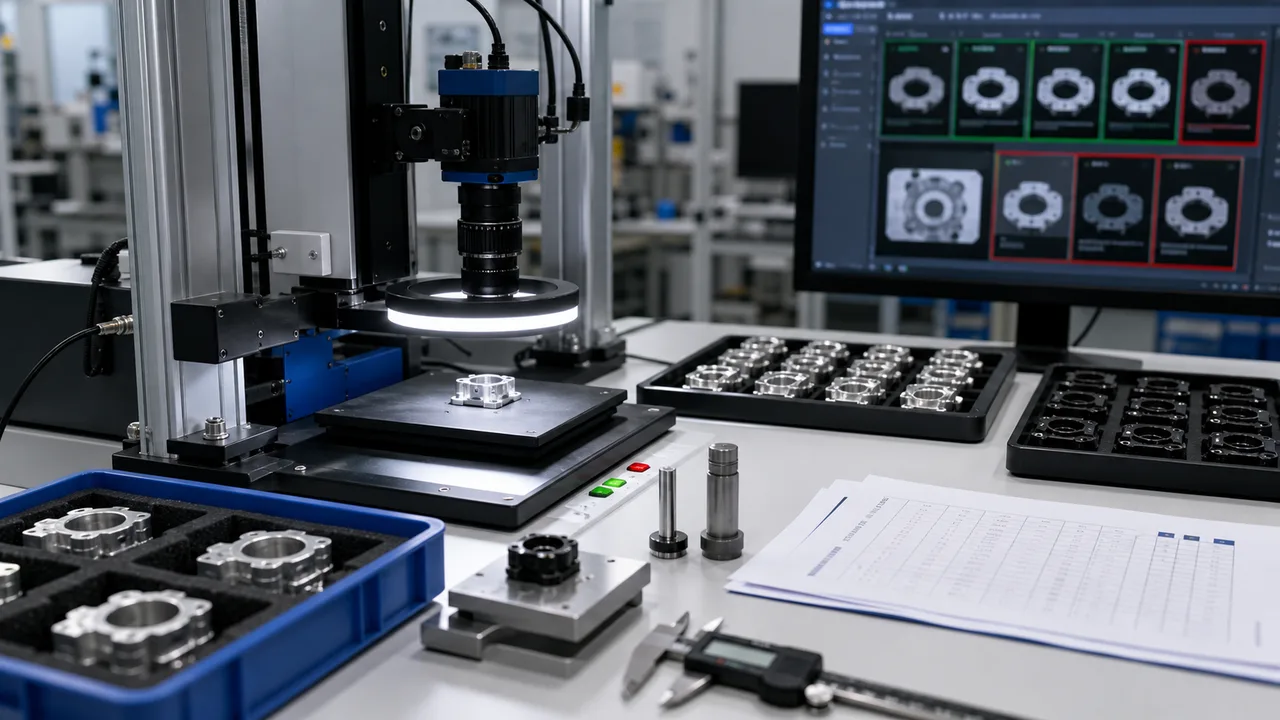
Ein Bildverarbeitungs-Abnahmetest sollte einen wiederholbaren Produktionsnachweis erbringen und nicht nur ein erfolgreiches Demobild.
Ressourcen
Fassen Sie Muster, Toleranz, Sichtfeld und Taktzeit zusammen, bevor Sie ein Modell anfragen.
Musterbilder prüfen lassenAnwendungs-FAQ
Nutzen Sie Leitfäden, wenn Bauteil, Toleranz oder Lichtweg noch unklar sind.
Senden Sie gute und schlechte Muster, Bilder, Toleranzen, Geschwindigkeit, Einbauraum und Integrationsschnittstelle.
Die endgültige Route hängt von Musterbildern, Geschwindigkeit, Toleranz und Montagegrenzen ab.