Grundlagen

Was ist industrielle Bildverarbeitung?

Bei der maschinellen Bildverarbeitung handelt es sich um eine automatisierte Methode zur Inspektion von Produkten mit Kameras, Objektiven, Beleuchtung und Software, sodass eine Produktionslinie Teile messen, lokalisieren, annehmen, aussortieren oder nachverfolgen kann.

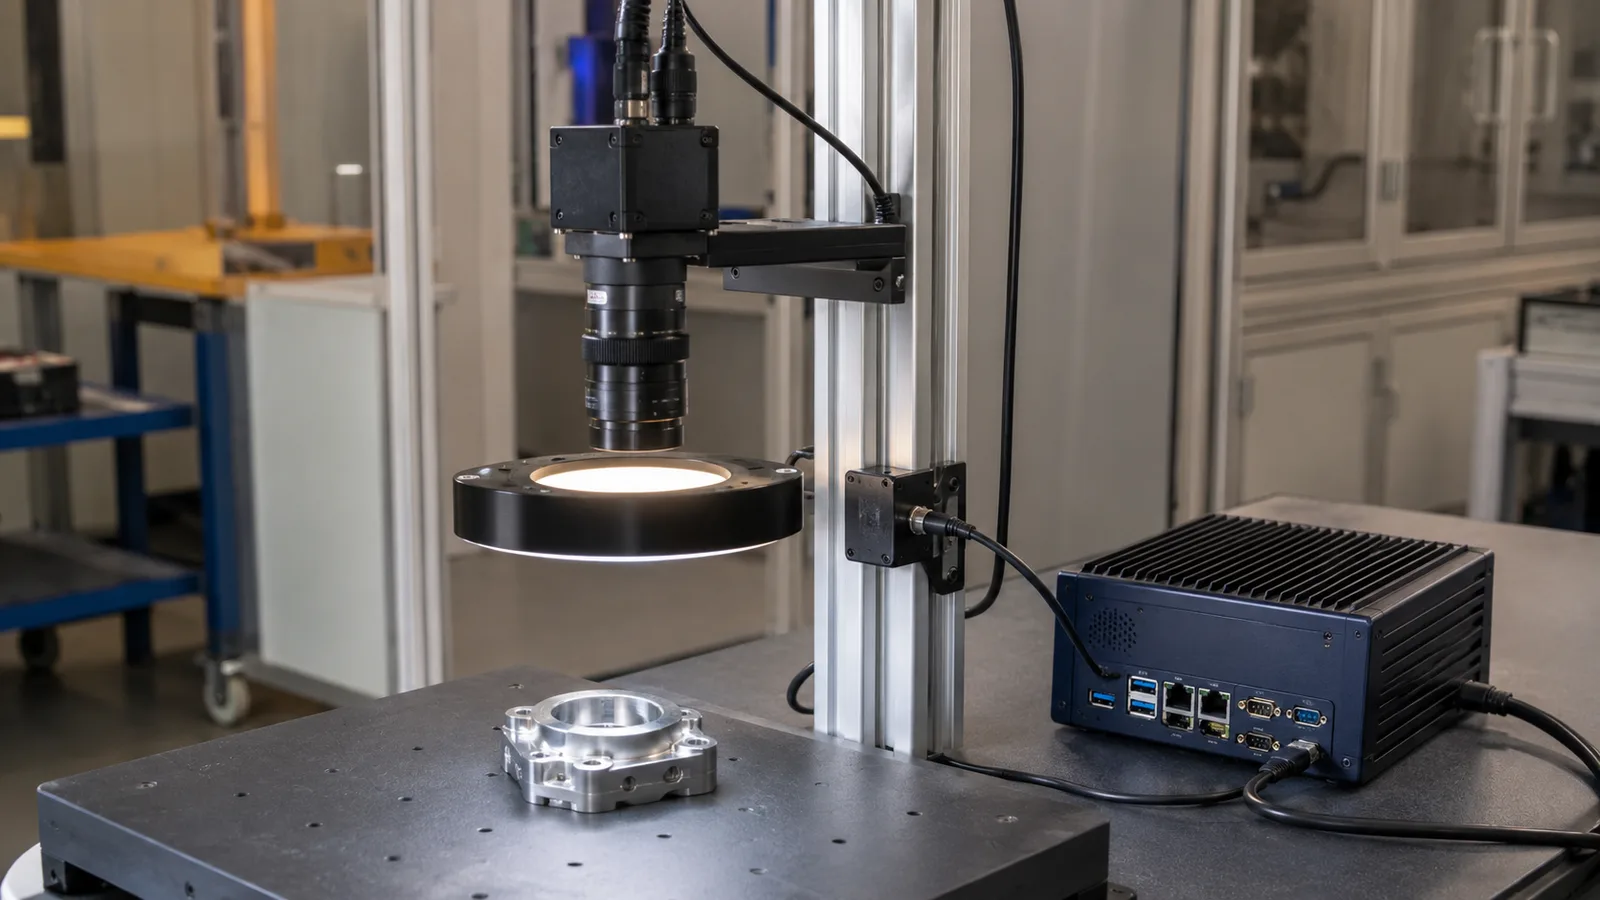
Maschinelle Bildverarbeitungs-Inspektionsstation, in der die Grundlagen der Kamerabeleuchtung, des Objektivs und der Software erläutert werden
Illustration zur Auswahlplanung; kein Nachweis einer Kundeninstallation, der Identität eines gelieferten Modells oder geprüfter Austauschbarkeit.

Kurzantwort

Was ist industrielle Bildverarbeitung?

In der Produktion besteht industrielle Bildverarbeitung nicht nur aus Kamera und Software. Sie wird erst dann nützlich, wenn Kamera, Objektiv, Beleuchtung, Trigger, Werkstückaufnahme und Ausschleuslogik unter realen Linienbedingungen wiederholt Gutteile von NG-Teilen trennen.

Dieser Text wurde maschinengestützt übersetzt und nicht von einer Person sprachlich geprüft. Technische Bedingungen sind anhand realer Muster und der Quellen zu bestätigen. Englisches Original

Maschinelles Sehen ist wichtig, wenn die Linie wiederholbare Entscheidungen erfordert.

In der Produktion wird maschinelles Sehen erst dann nützlich, wenn die Kamera, das Objektiv, die Beleuchtung, der Auslöser, die Vorrichtung und die Aussortierungslogik unter realen Produktionsbedingungen wiederholt gute Teile von NG Teilen trennen können.

Die meisten ersten Projekte scheitern an schwachen Bildbeweisen.

Fabriken kaufen oft zuerst eine Kamera und stellen dann fest, dass Blendung, Teilebewegung, fehlender Auslösezeitpunkt oder lockere Halterungen eine stabile Inspektion verhindern. Der Bildgebungsweg sollte vor der Modellnummer überprüft werden.

Senden Sie die Entscheidung, die die Station treffen muss.

Geben Sie an, ob das System Teile messen, lokalisieren, lesen, zählen, annehmen oder aussortieren soll, und senden Sie dann Gut-/NG-Proben mit FOV, Arbeitsabstand und Geschwindigkeit.

Treffen Sie die Entscheidung, nicht nur das Bild.

Prüfen Sie, ob die Station die benötigte Ausgabe liefert: Ausschleusen, Messen, Lesen, Lokalisieren oder Berichten. Verwenden Sie Gut-, Schlecht- und Grenzmuster mit der vorgesehenen Werkstückaufnahme und Triggerzeitsteuerung. Ein scharfes Bild allein belegt noch keine funktionierende Produktionsprüfung.

Wichtige Punkte

  • Eine stabile Inspektion hängt von der gesamten Bildkette ab, nicht nur von der Kamera.
  • Die Auswahl von Beleuchtung, Objektiv, Auslöser und Vorrichtung entscheidet darüber, ob die Software zuverlässige Beweise erkennt.
  • 2D Vision löst Kontrastaufgaben, während 3D Vision Höhen- oder Profilbeweise hinzufügt.

Auswahl und Vorgehen

Maschinelles Sehen wird nützlich, wenn die Station dieselbe Entscheidung wiederholen kann.

Die Kamera erfasst Beweise, aber der Produktionswert ergibt sich aus der Wiederholbarkeit: gleiche Teilepräsentation, gleiche Lichtreaktion, gleiches Auslösefenster und gleiche Ausgaberegel bei normaler Variation.

Der Kauf nur der Kamera lässt meist die größten Risiken offen.

Ein hochauflösender Sensor kann Blendung, geringe Schärfentiefe, lockere Befestigung oder eine späte Auslösung nicht verhindern. Kamera, Objektiv, Licht und mechanische Präsentation sollten gemeinsam überprüft werden.

2D und 3D Vision lösen unterschiedliche Beweisprobleme.

2D Vision basiert auf Bildkontrast, Kanten und gedruckten Informationen. 3D Vision fügt Höhen-, Profil- oder Volumendaten hinzu, wenn Farbe oder Kontrast allein gute und schlechte Teile nicht trennen können.

Auswahlkriterien vergleichen

Was ist industrielle Bildverarbeitung?
KriteriumPraktische EinordnungAngaben für die Anfrage
Primärer Beweis2D verwendet Bildkontrast; 3D fügt Höhen- oder Profildaten hinzu.Senden Sie Beispielbilder für 2D und Höhentoleranz für 3D.
Typische AusgabePass/Fail, Position, Messung oder Barcode-Ergebnis.Geben Sie die Entscheidung an, die der PLC oder Betreiber benötigt.
Minimale RFQ-EingabenBereiten Sie 5-Eingaben vor: Teilebild, Defekt, FOV, Geschwindigkeit und Toleranz.Verkürzt die Modellauswahl und vermeidet reine Katalogangebote.

Vorbereitung der Anfrage

  • Gut und NG Teilebilder
  • Inspektionsziel und Ablehnungsregel
  • FOV, Arbeitsabstand und Liniengeschwindigkeit
  • Aktuelle manuelle oder automatisierte Inspektionsmethode
  • Erforderliche Ausgabe an PLC, Roboter, Datenbank oder Bediener

Häufige Auswahlfehler

  • Es ist ein Fehler, nur eine Kamera zu kaufen, wenn das eigentliche Problem in der Stabilität des Lichts, des Objektivs oder der Werkstückhalterung liegt.
  • Es ist ein Fehler, 2D und 3D als austauschbar zu betrachten, wenn die Inspektionsnachweise unterschiedlich sind.
  • Es ist ein Fehler, eine Kataloganfrage zu senden, ohne die Ausgabe für „Gut/Schlecht“, „Messung“ oder „Rückverfolgbarkeit“ zu definieren.

Quellen und Geltungsbereich

National Institute of Standards and Technology (NIST)

Robotik und Fertigungsautomatisierung

Fertigungsreferenz für automatisierte visuelle Inspektion, Messung, Roboterführung und Barcode-Lesung.

Passende Produkte und Lösungen

Weiterführende Leitfäden

Technische Leitfäden

Lokale RFQ

Ihre Prüfaufgabe gemeinsam klären.

Senden Sie Musterbilder, Toleranzen, Geschwindigkeit, Sichtfeld und Einbaubedingungen. So lassen sich Kandidaten und erforderliche Prüfungen besprechen.

Technische Anfrage senden

Lokale FAQ

Fragen zu diesem Leitfaden

Technische Anfrage senden
Was ist maschinelles Sehen in einfachen Worten?

Bei der maschinellen Bildverarbeitung handelt es sich um eine automatisierte Methode zur Inspektion von Produkten mit Kameras, Objektiven, Beleuchtung und Software, sodass eine Produktionslinie Teile messen, lokalisieren, annehmen, aussortieren oder nachverfolgen kann.

Was sind die Hauptbestandteile eines Bildverarbeitungssystems?

Die Kernbestandteile sind Kamera, Objektiv, Beleuchtung, Auslöser oder Sensor, Controller oder Software, I/O und mechanische Vorrichtung. Die Kameraauswahl ist nur ein Teil des Systems.

Wann sollte eine Fabrik maschinelles Sehen einsetzen?

Verwenden Sie maschinelles Sehen, wenn die manuelle Inspektion zu langsam, inkonsistent oder nicht in der Lage ist, die erforderliche Mess-, Barcode-, Positionierungs- oder Fehlererkennungswiederholgenauigkeit zu erreichen.

Anwendungsauswahlbeispiele

Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.

Weitere Fehlersuche

Kontakt

Direkter RFQ-Kontakt

Mit einem Techniker über die Prüfaufgabe sprechen.

Teilen Sie Bauteil, Referenzmodell, Sichtfeld, Abstand und Taktzeit.

Ziel: Auswahlbrief innerhalb von 24h
Musterbilder prüfen lassen