
Machine-Vision-Komponenten und Prüfsysteme
Ihre Prüfmuster bestimmen Kamera, Objektiv und Beleuchtung.
Senden Sie Musterbilder, Sichtfeld, Arbeitsabstand oder ein Referenzmodell. Sie erhalten eine Komponentenroute direkt ab Werk samt Abnahmekriterien – noch vor jedem Angebot.
Direkt ab Werk · Technische Komponentenauswahl · RFQ-ready für Engineering
Direkt ab Werk
Komponentenauswahl für die gesamte Vision-Zelle.
Deyi Vision in Foshan, Guangdong, China unterstützt Auswahl und Beschaffung von Industriekameras, Objektiven, Beleuchtung, 3D-Vision, Smart Cameras, Barcode-Lesern und flexiblen Feedern anhand Ihrer Musterbilder.
Nachweise zuerst
So wird aus einem Prüfproblem eine Komponentenliste.
Jedes interne Auswahlbeispiel verbindet eine Prüfaufgabe mit vorgeschlagener Hardware, Abnahmezielen und benötigten RFQ-Daten. Diese Beispiele sind keine Kundenlieferungen; Ergebnisse müssen mit realen Mustern geprüft werden.
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.
Vertrauenscenter öffnen- interne Auswahlbeispiele
- 8
- Prüfebenen
- 4
- Produktfamilien
- 11
- Ziel für Auswahlbrief
- 24h
So funktioniert es
In vier Schritten von Musterbildern zur Komponentenroute.
- 01Briefing
Senden Sie, was Sie haben
Musterbilder, Sichtfeld, Arbeitsabstand, Liniengeschwindigkeit oder ein Referenzmodell. Produktlinks und Modellnummern von Wettbewerbern genügen ebenfalls.
- 02Auswahl
Wir ordnen die Komponenten zu
Kamera, Objektiv, Beleuchtung, Reader oder 3D-Route – abgestimmt auf Ihre Grenzen bei Kontrast, Geschwindigkeit und Schnittstellen.
- 03Prüfung
Zuerst die Abnahmekriterien
Messbare Prüfpunkte und Musternachweise werden vor jedem Angebot vereinbart, damit sich das Ergebnis an Ihren Teilen testen lässt.
- 04Lieferung
Vereinbarte Komponenten beschaffen
Bezugsquelle, Lieferumfang, Dokumentation und Verfügbarkeit werden für jede RFQ bestätigt.
Produktrouten
Starten Sie bei Bildaufnahme, Beleuchtung oder Entscheidungsmodul.
Neun Komponentenfamilien, jeweils mit den Parametern, die Sie vor der Preisanfrage vergleichen sollten.
-
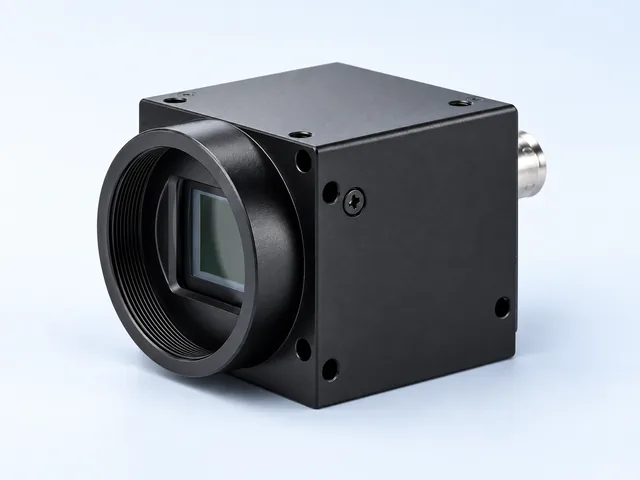 Produktroute
industrielle Bildverarbeitung Kamera
Für eine industrielle 2D-Kamera legen Sie zuerst Sichtfeld, relevante Strukturgröße, Bewegung und zulässige Belichtung fest.
-
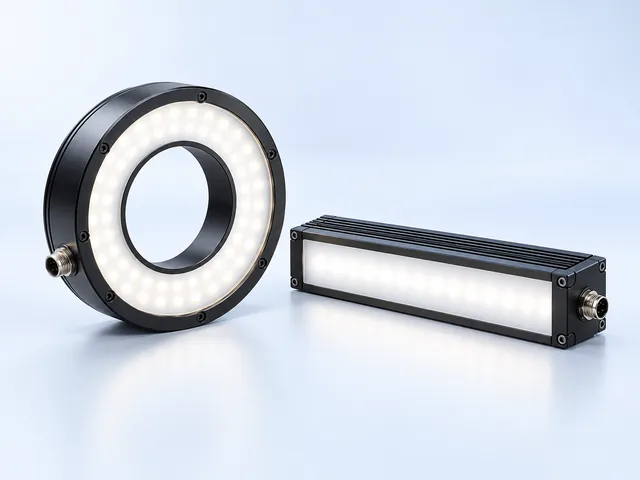 Produktroute
Machine Vision Beleuchtung
Die Beleuchtung muss das gesuchte Merkmal vom Hintergrund trennen, nicht nur das Bild heller machen.
-
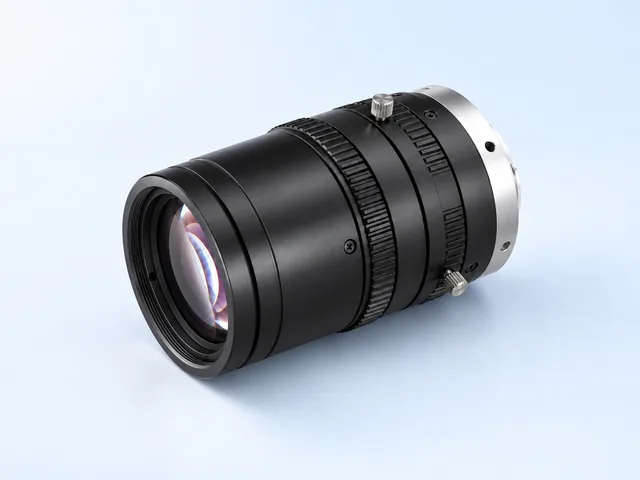 Produktroute
Machine Vision Objektiv
Wählen Sie das Objektiv zusammen mit Sensorformat, Sichtfeld, Arbeitsabstand und kleinster relevanter Struktur.
-
 Produktroute
Zeilenkamera Industrie
Zeilenkameras bilden bewegte Teile oder kontinuierliches Material zeilenweise ab.
-
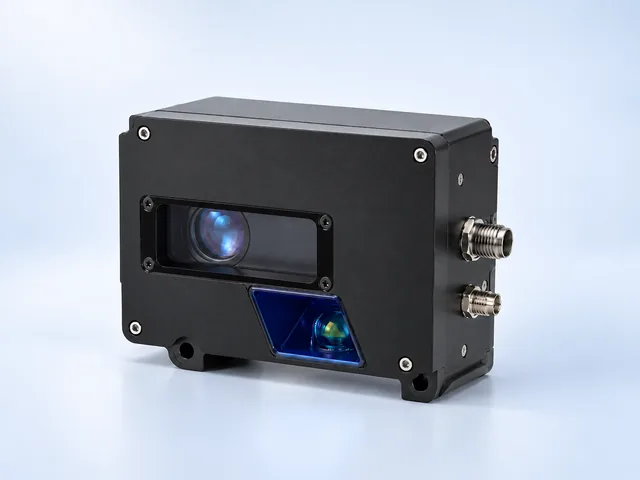 Produktroute
3D Vision Kamera
Prüfen Sie strukturierte Beleuchtung oder Laserprofile, wenn Höhe und Geometrie statt nur Bildkontrast entscheiden.
-
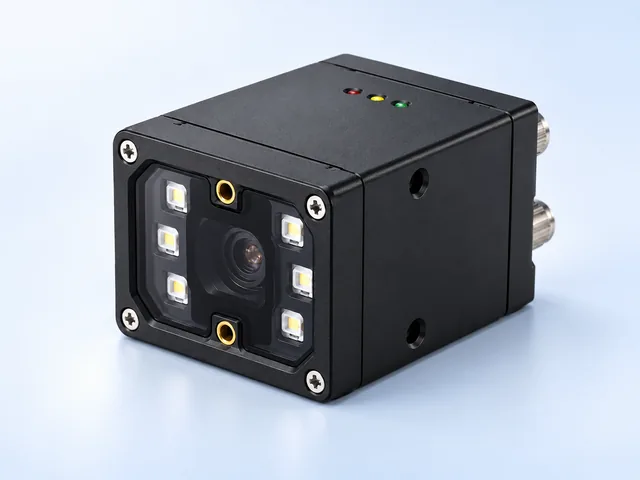 Produktroute
industrielle Smart Kamera
Eine Smart-Kamera bündelt Bildaufnahme, Verarbeitung und Ausgänge für eine begrenzte Prüfaufgabe.
-
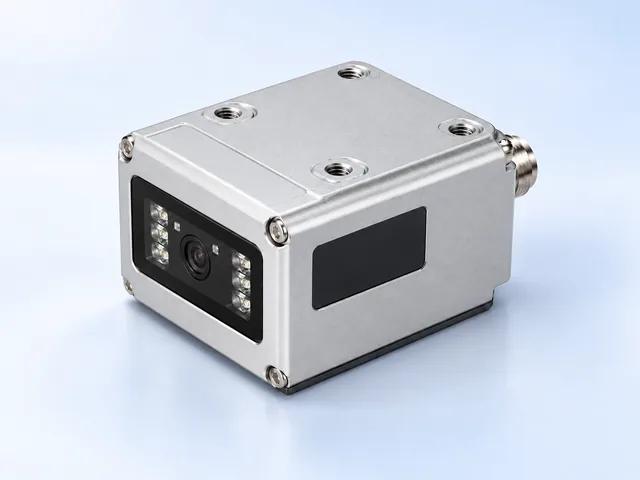 Produktroute
industrieller Barcode Leser
Grenzen Sie stationäre Codeleser nach Codeart, Modulgröße, Markierung, Abstand und Bewegung ein.
-
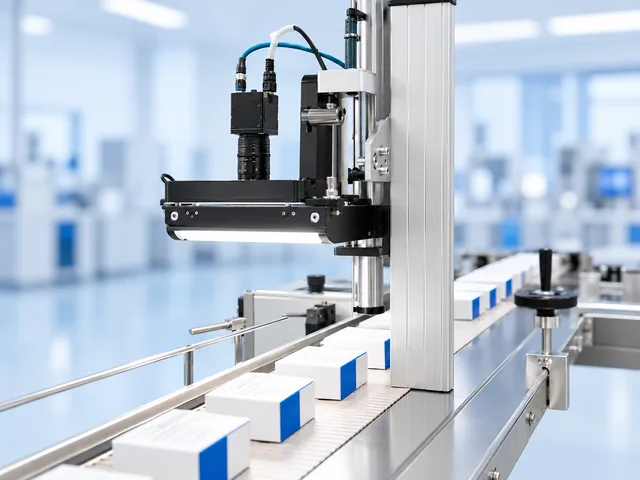 Produktroute
Bildverarbeitungssysteme
Ein Machine-Vision-System verbindet Kamera, Optik, Licht, Verarbeitung, Trigger und Ergebniskommunikation zu einer gemeinsamen Auswahl.
-
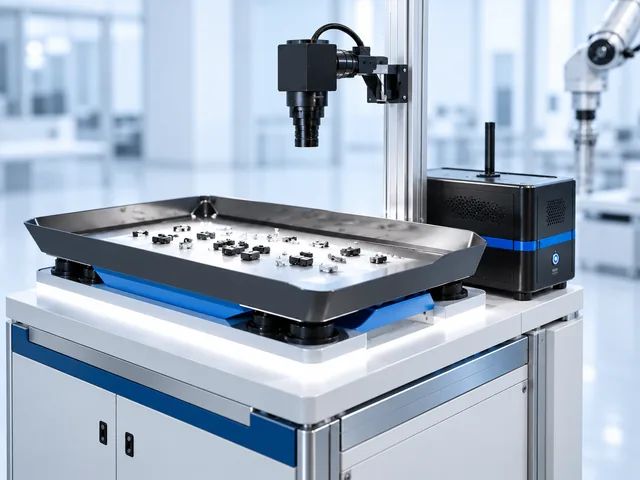 Produktroute
flexibler Zuführer Robotik
Flexible Zuführung muss Teile vereinzeln und in einer für die Kamera und den Greifer nutzbaren Lage bereitstellen.
Engineering-Leitfäden
Sechs Prüfprojekte, vom Problem bis zur Komponentenliste durchgearbeitet.
- 01 Flexible Zuführung mit Roboterbeladung für Kleinteile Verwenden Sie flexible Zuführung mit Roboterbeladung, wenn SKU, Orientierung oder Chargenverhalten kleiner Teile zu häufig für einen fest eingerichteten Vibrationswendelförderer wechseln.
- 02 Beleuchtungsroute für die Inspektion von reflektierenden Metallkratzern Die Prüfung reflektierender Metallkratzer schlägt in der Regel fehl, wenn das Licht Blendung statt Fehlerkontrast erzeugt.
- 03 Schweißnahthöhenprüfung von Elektrofahrzeugbatterien mit 3D Vision Verwenden Sie die Vision 3D für die Schweißhöhe von Elektrofahrzeugbatterien, wenn „Gut/Nicht bestanden“ vom Profil, der Lücke oder der Raupengeometrie statt vom Farbkontrast abhängt.
- 04 Verpackungsetiketten- und Barcode-Inspektionssystem Ein Inspektionssystem für Verpackungsetiketten und Barcodes soll 3 typische Verluste verringern: falsche Etiketten, Versand ohne erfolgreiche Codelesung und fehlerhafte Ausschleuszeitpunkte.
- 05 DPM Codelesung auf reflektierenden Metallteilen Das Lesen des DPM-Codes auf reflektierendem Metall sollte anhand real markierter Teile und nicht anhand von Screenshots erfolgen.
- 06 Defektprüfung von Rolle-zu-Rolle-Filmen mit Zeilenkameras Dimensionieren Sie die Rolle-zu-Rolle-Folienprüfung aus nutzbarer Bahnbreite, Defektkontrast und maximaler Transportgeschwindigkeit.
46 weitere
- Was ist industrielle Bildverarbeitung?→
- Grundlagen telezentrischer Objektive→
- Beleuchtungstypen für die maschinelle Bildverarbeitung→
- Verschluss-, Etiketten- und Datumscodeprüfung für Lebensmittel und Getränke→
- Code-, Etiketten- und Siegelprüfung für Arzneimittelverpackungen→
- Wie funktioniert ein Bildverarbeitungssystem?→
- Industriekamera vs. normale Kamera→
- Flächenscan-Kamera erklärt→
- Zeilenkamera erklärt→
- Grundlagen der Bildverarbeitungsbeleuchtung→
- Was ist eine Smart-Kamera?→
- Was ist das Lesen von DPM-Barcodes?→
- So berechnen Sie die Kameraauflösung für die Inspektion→
- Zeilenkamera vs. Flächenkamera→
- So wählen Sie eine Bildverarbeitungsbeleuchtung aus→
- Was ist ein telezentrisches Objektiv?→
- Komponenten von Bildverarbeitungssystemen→
- Leitfaden zur Auswahl flexibler Feeder→
- Auswahlhilfe für industrielle Barcode-Lesegeräte→
- Weltmodelle für die industrielle Messtechnik: Was ist jetzt bereit?→
- 2D vs. 3D Machine Vision→
- Industriekameras: Vergleichsmodelle auswählen→
- Rechner für die Auflösung von Bildverarbeitungskameras→
- Checkliste für Lieferanten von Bildverarbeitungskameras→
- Leitfaden zur Lieferantenauswahl für maschinelle Bildverarbeitung→
- Industriekamera für die maschinelle Bildverarbeitung→
- Schnittstellenwahl für Industriekameras→
- Leitfaden zur Auswahl von Objektiven für die maschinelle Bildverarbeitung→
- Telezentrisches Objektiv vs. normales Objektiv→
- Durchlichtbeleuchtung vs. koaxiale Beleuchtung→
- Ringlicht vs. Kuppellicht→
- Stationärer Barcodeleser oder Handscanner→
- Barcodeleser für Fertigungslinien→
- Auswahlhilfe für industrielle Codeleser→
- DPM Barcode-Leseanleitung→
- Installationsanleitung für das stationäre Barcode-Lesegerät→
- RFQ-Checkliste für industrielle Bildverarbeitungsprüfung→
- Leitfaden zum Arbeitsabstand in der Bildverarbeitung→
- Smart Camera vs. PC-basiertes Bildverarbeitungssystem→
- GigE vs. USB3 Industriekamera→
- Auswahlhilfe für Laser-Profiler→
- Einrichtung der Beleuchtung der Zeilenkamera→
- Preisführer für Zeilenkameras→
- Zeilenkamera mit Encoder-Setup→
- Checkliste für die Gestaltung visueller Inspektionssysteme→
- Checkliste für den Abnahmetest für maschinelles Sehen→
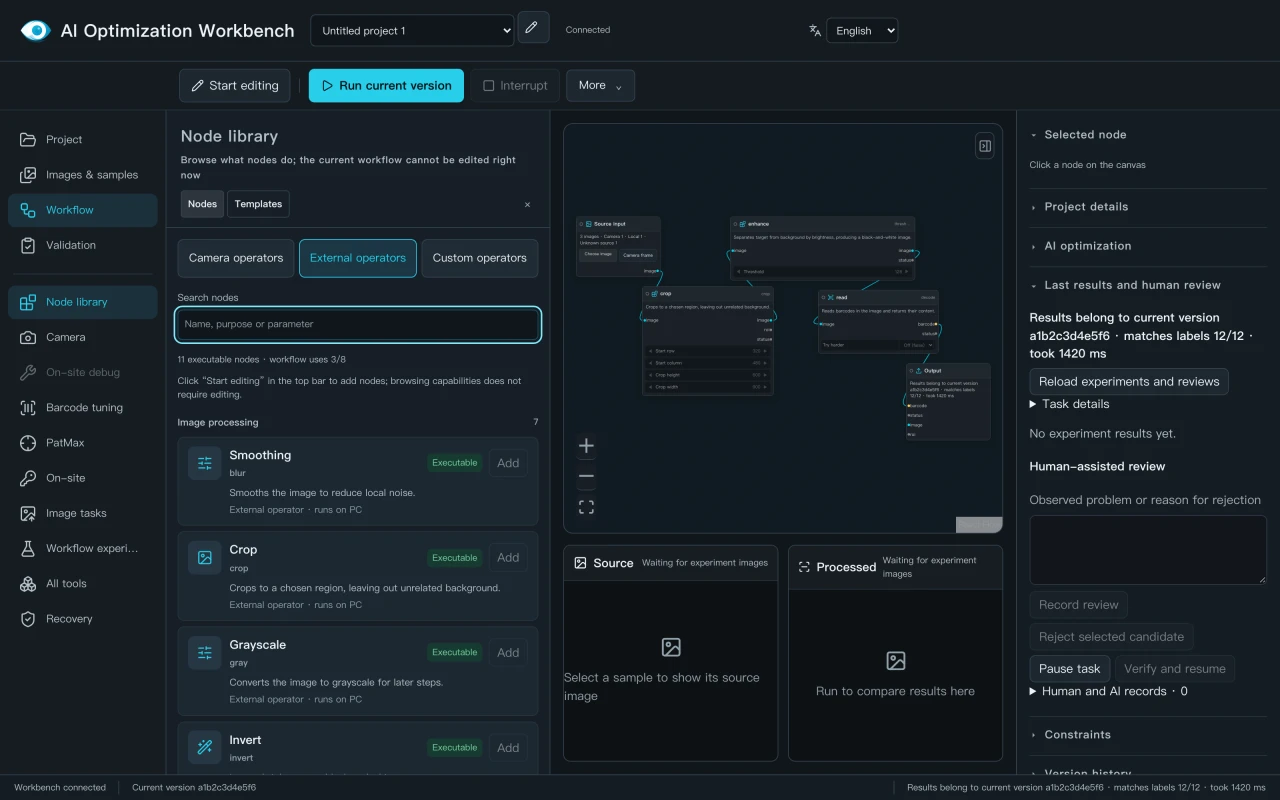
Software und KI-gestützte Abstimmung
Von der Bildaufnahme zum getesteten Vision-Workflow.
Mit der DeYiVision Vision Workbench von Deyi Vision prüfen Ingenieure unterstützte Workflows, Parameter und Musterergebnisse, bevor etwas die Linie erreicht.
Unternehmen und Auswahl
Unternehmen und Auswahlgrundlagen vor der Anfrage prüfen.
-
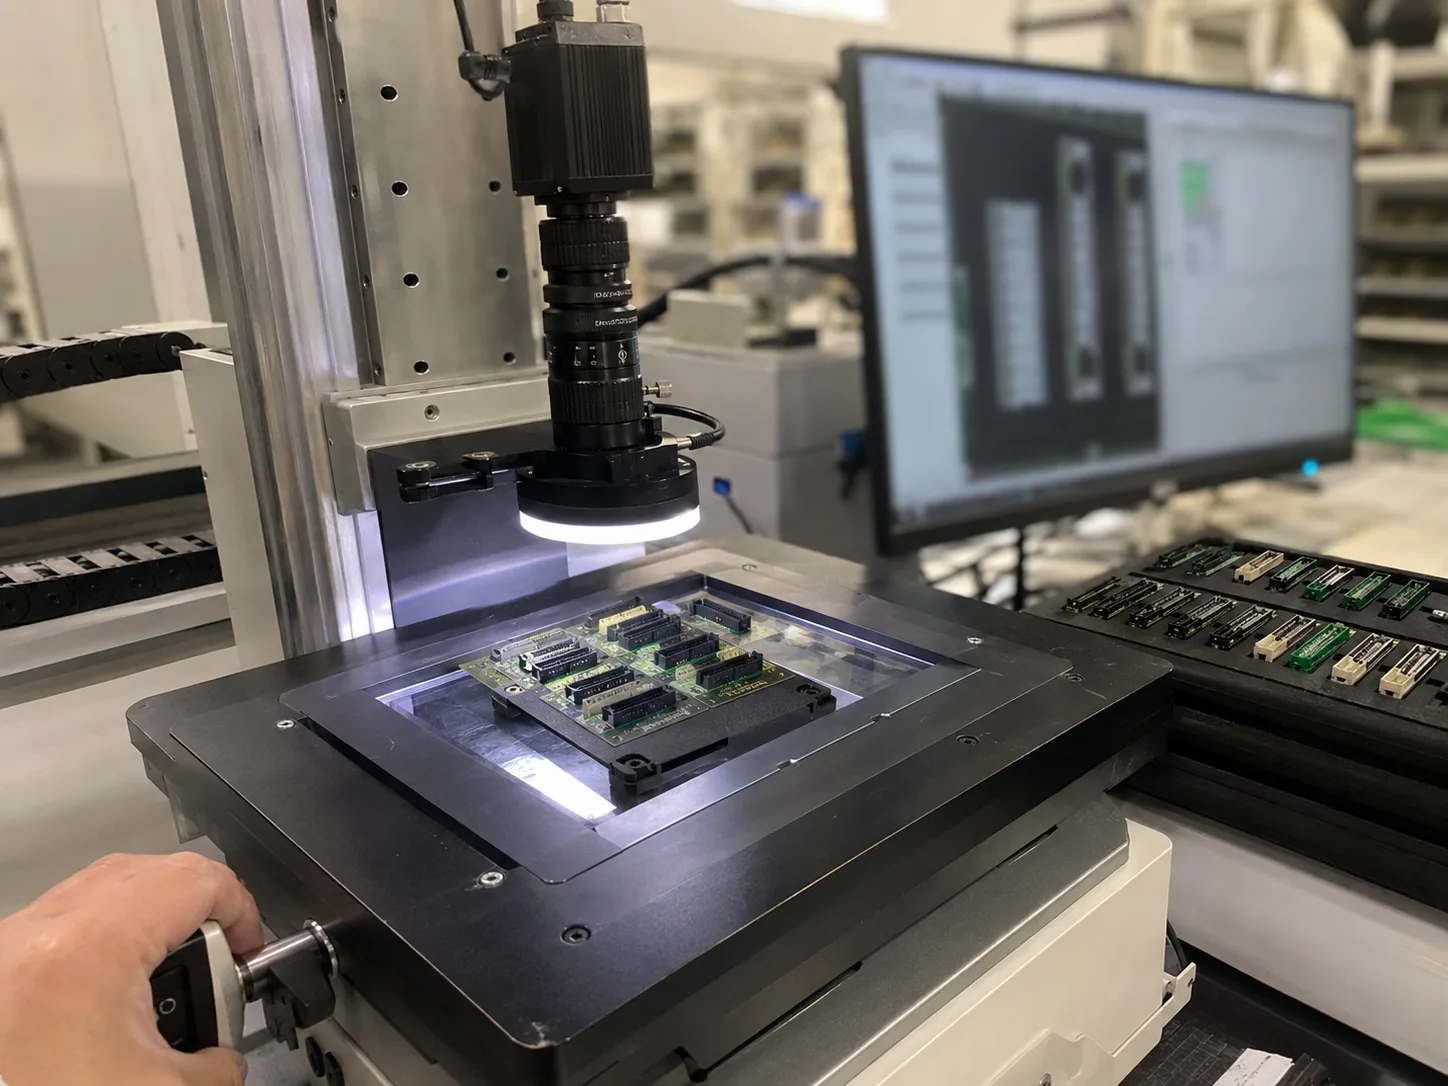 Elektronikprüfung
PCB-Steckerpin-Anwesenheitsprüfung
Anwendungsroute zur Prüfung von Pin-Anwesenheit, Ausrichtung und Bent-Pin-Risiko mit Kamera, Objektiv und kontrollierter Beleuchtung.
-
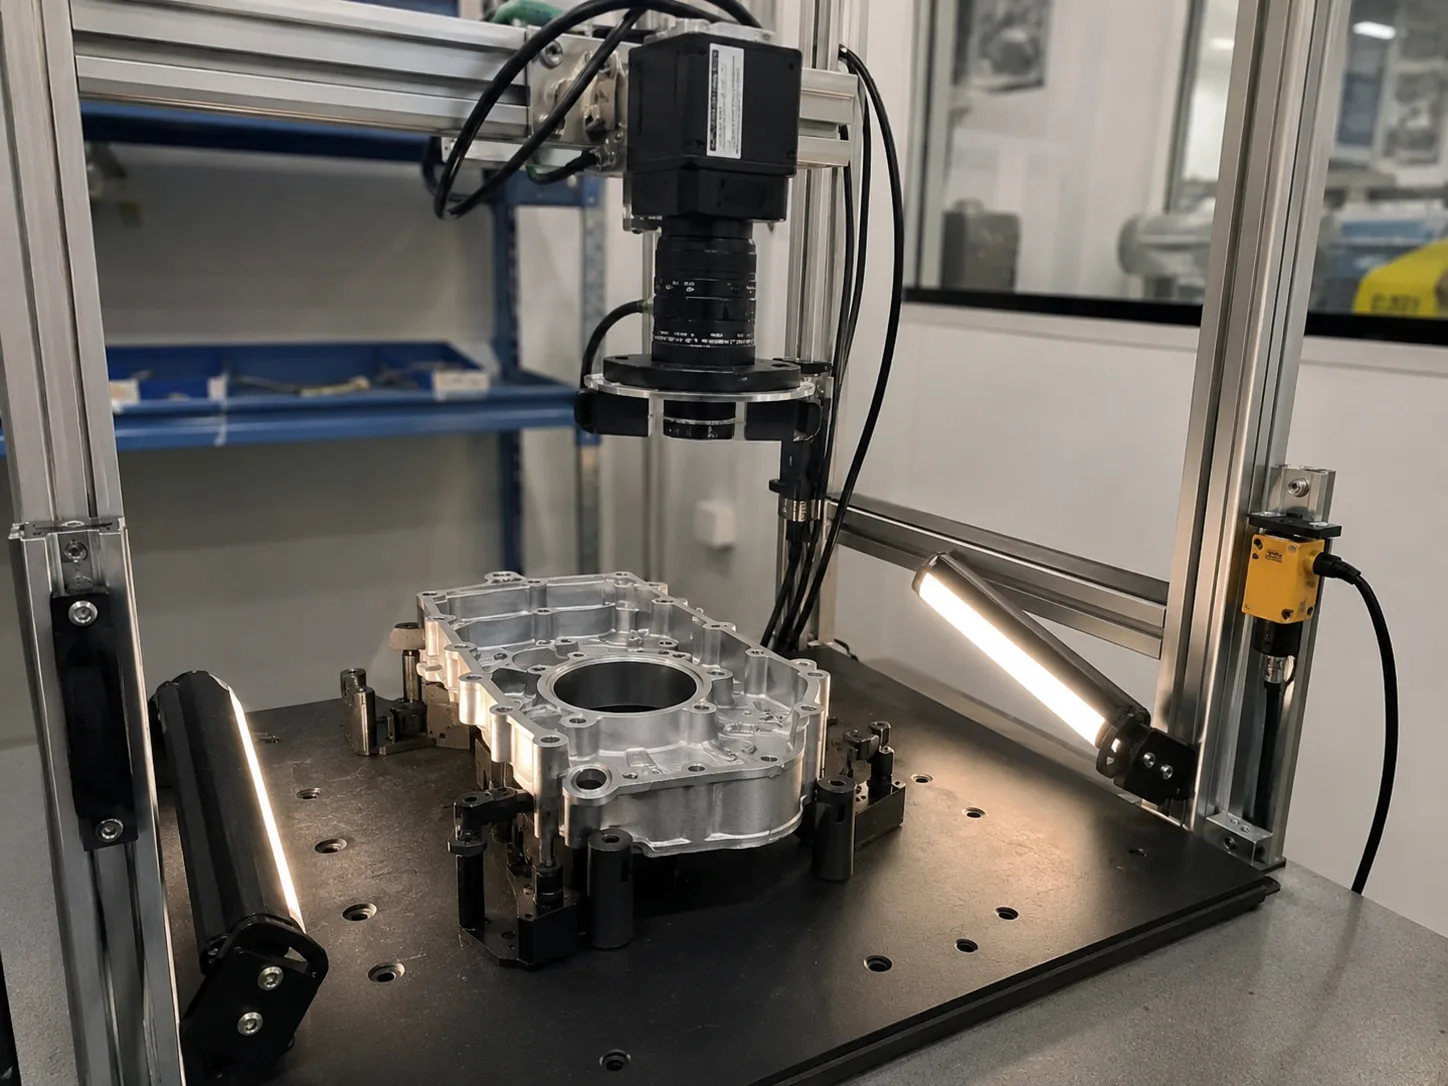 Automobilteileprüfung
Oberflächendefekte an Automobil-Metallteilen
Anwendungsroute für Kratzer, Grate, Dellen und reflektierende Metalloberflächen mit beleuchtungsorientierter Machine-Vision-Auswahl.
-
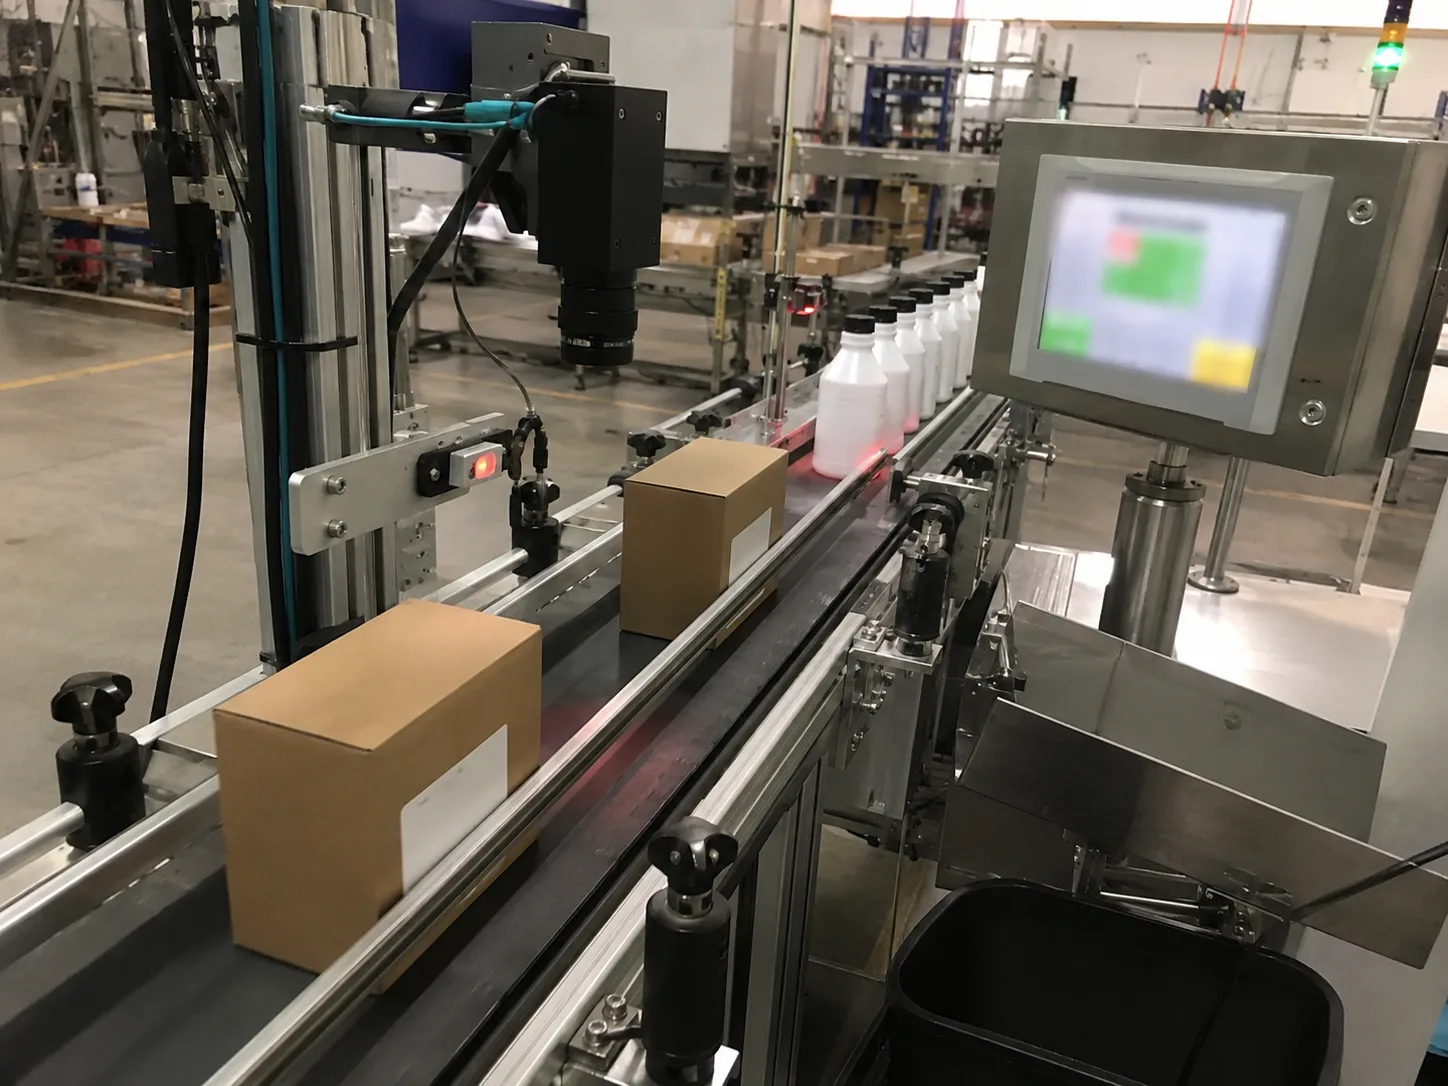 Verpackungsprüfung
Verpackungsetikett und Barcode-Traceability
Anwendungsroute für Etikettenanwesenheit, Barcode-Leserate und Traceability auf bewegten Förderlinien.
5 weitere
Anwendungen
Beschreiben Sie das Prüfproblem. Die Teilenummer folgt später.
- automatische visuelle Inspektion→
- Anlage für visuelle Inspektion→
- Barcode Rückverfolgung Produktion→
- Roboterführung mit Bildverarbeitung→
- Auswahltools nutzen→
Branchen
Noch unklar, welche Komponente? Beginnen Sie bei Ihrer Produktionsumgebung.
- Elektronikprüfung→
- Automobilteile prüfen→
- Verpackungsprüfung→
- Logistik-Barcode-Sortierung→
- Lebensmittel und Getränke→
- Metall- und Oberflächenprüfung→
Markenvergleich
Vergleichen Sie ein Wettbewerbsmodell mit dem, was Ihre Linie tatsächlich braucht.
- Alternative zu Keyence Vision-Systemen→
- Alternative zu Cognex Kameras→
- Alternative zu Omron Bildverarbeitung→
- Alternative zu OPT Beleuchtung→
10 weitere Vergleichsleitfäden
- Alternative zu Balluff Vision-Sensoren→
- Alternative zu Datalogic Barcodelesern→
- Alternative zu SICK Vision-Sensoren→
- Alternative zu MaxxVision Komponenten→
- Alternative zu Opto Engineering Optiken→
- Alternative zu XIMEA Kameras→
- Alternative zu Vision & Control→
- Alternative zu Visiontechnik→
- Alternative zu Baumer Kameras→
- Alternative zu Stemmer Imaging Komponenten→
Technik-Blog
Ursache finden. Lösung prüfen.
Praktische Anleitungen zur Eingrenzung von Bild-, Mess- und Integrationsproblemen. Prüfschritte nachvollziehen, Belege sichern und das Ergebnis an der eigenen Linie bestätigen.
- 01
Kameras & Bildaufnahme
Unschärfe, Timingfehler und verlorene Bilder eingrenzen, bevor die Kamera gewechselt wird.
17 Anleitungen - 02
Optik & Beleuchtung
Reproduzierbaren Kontrast mit passender Beleuchtung, Optik und Arbeitsabstand herstellen.
17 Anleitungen - 03
Inspektion & Messtechnik
Kalibrierung, Bildqualität und Entscheidungsschwellen bei Prüffehlern getrennt untersuchen.
14 Anleitungen - 04
Codes & Rückverfolgbarkeit
Unlesbare Codes diagnostizieren und Leseergebnisse dem richtigen Teil zuordnen.
7 Anleitungen - 05
Roboterführung & Zuführung
Koordinatendrift, instabile Teilelage und Fehlgriffe an der Station eingrenzen.
6 Anleitungen - 06
Software & Integration
Übergaben zwischen Bild, Algorithmus und SPS mit reproduzierbaren Prüfungen nachverfolgen.
29 Anleitungen
FAQ für Einkäufer
Was Einkäufer fragen, bevor sie eine Machine-Vision-RFQ senden.
01Welche Informationen sollte ich senden, bevor ich ein Machine-Vision-Angebot anfrage?
Senden Sie Teilefotos oder Zeichnungen, das Prüfziel (zu erkennender Fehler oder Messaufgabe), Sichtfeld, Arbeitsabstand, Liniengeschwindigkeit, Genauigkeitsziel, Einschränkungen bei der Beleuchtung und – falls vorhanden – die aktuell eingesetzte Kamera, das Objektiv, die Beleuchtung, den Barcode-Leser oder ein Wettbewerbsmodell.
02Brauche ich ein 2D- oder ein 3D-Machine-Vision-System?
Setzen Sie 2D ein, wenn Kontrast, Kanten, Etiketten oder Position ausreichen, um das Teil zu beurteilen. Setzen Sie 3D ein, wenn Höhe, Profil, Spalt, Volumen, Schweißnahtform oder Oberflächengeometrie über Gut oder Schlecht entscheiden.
03Wie wähle ich die Beleuchtung für Machine Vision richtig aus?
Gehen Sie vom Fehler und von der Materialoberfläche aus, nicht vom Kameramodell. Hinterleuchtung (Backlight) hilft bei der Kantenmessung, koaxiale und Dome-Beleuchtung bei spiegelnden Oberflächen, und Balken- oder Ringbeleuchtung reicht oft für allgemeine Anwesenheits- und Fehlerprüfungen.
04Kann Deyi Vision Projekte unterstützen, die auf Keyence, Cognex oder andere Marken verweisen?
Deyi Vision steht in keiner Verbindung zu diesen Marken. Als Machine-Vision-Lieferant direkt ab Werk ordnen wir Prüfziel, Modellreferenz und Produktionsroute einer Auswahl auf Komponentenebene zu: Kamera, Objektiv, Beleuchtung, Reader oder Smart Camera.
05Wovon hängt die Auswahl eines industriellen Barcode-Lesers ab?
Codetyp, Codegröße, gedruckte oder DPM-Oberfläche, Abstand, Bewegungsgeschwindigkeit, Montagewinkel, Beleuchtung und die geforderte Lesequote sind in der Regel wichtiger als eine Auswahl allein nach dem Namen der Leserserie.
Hier beginnen
Senden Sie Produktlinks, Musterbilder oder ein Wettbewerbsmodell. Wir machen daraus einen Auswahlbrief.
- Produktlink
- Musterbild
- Wettbewerbsmodell
- Liniengeschwindigkeit
Kamera, Objektiv, Beleuchtung, Reader oder Prüfroute – abgestimmt auf Ihre realen Produktionsbedingungen.