
Lokale Auswahlroute
Gut-, Schlecht- und Grenzfälle als reale Beispiele vorbereiten
Produktroute
Produkte werden nach Abnahmeziel, Taktzeit, Einbauraum und Schnittstelle eingegrenzt, nicht nur nach Modellnummer.
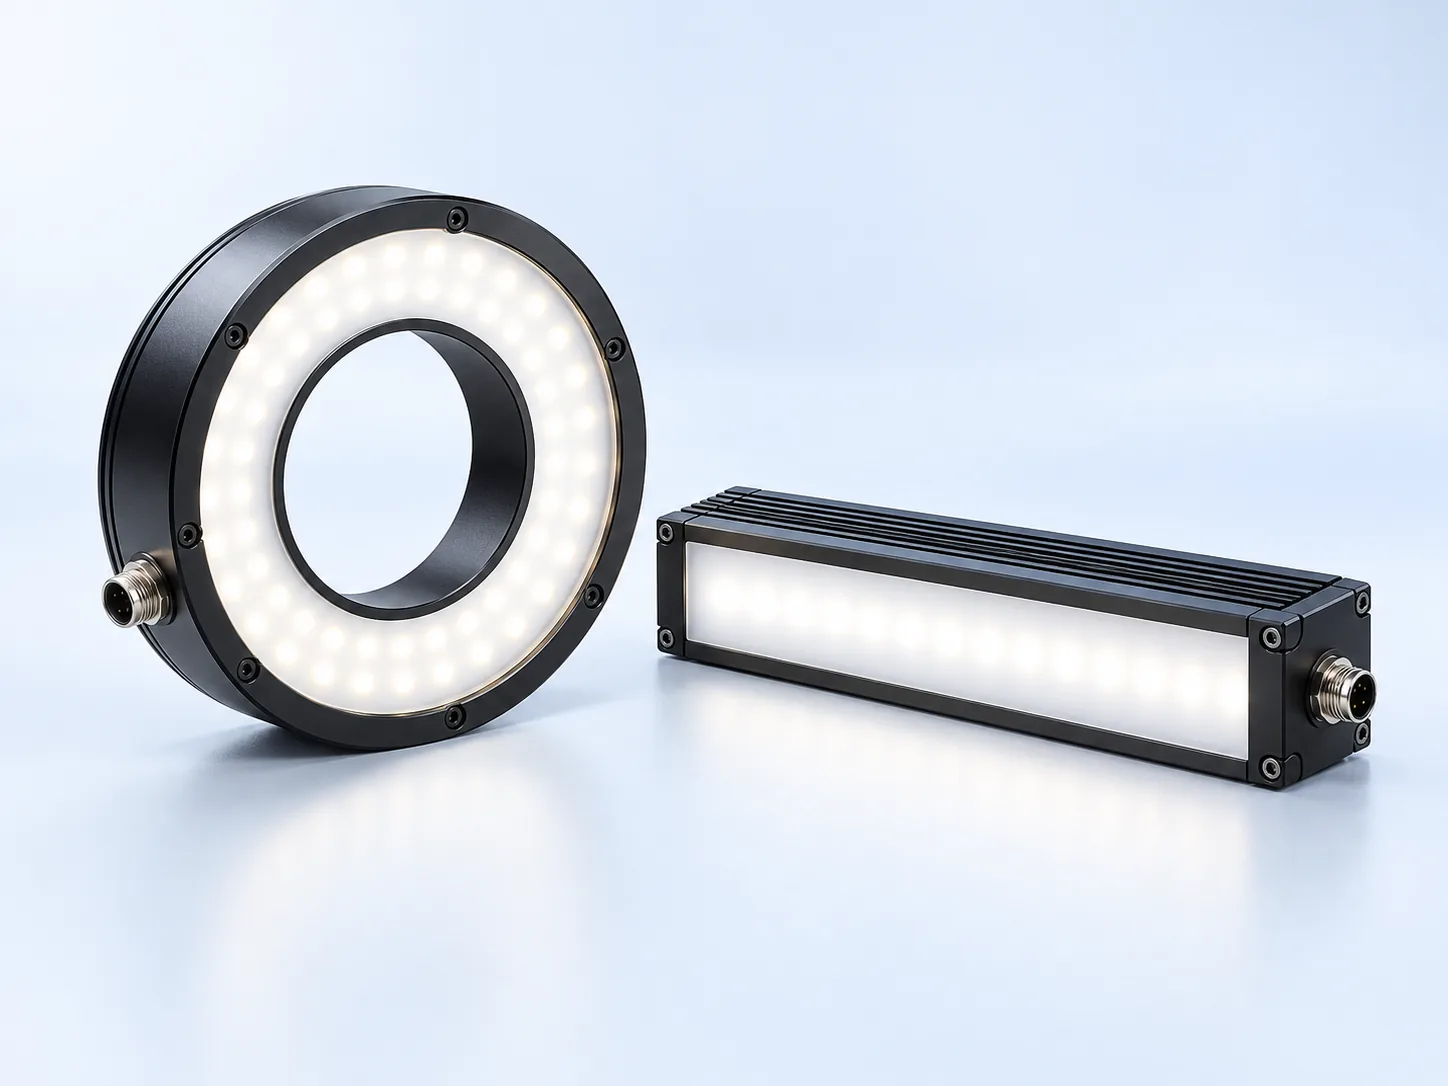
Machine Vision Beleuchtung
Die Beleuchtung muss das gesuchte Merkmal vom Hintergrund trennen, nicht nur das Bild heller machen. Vergleichen Sie Geometrie, Wellenlänge und Belichtungs- beziehungsweise Blitzzeit an Gut-, Schlecht- und Grenzmustern mit wechselnden Oberflächen.
Gut-, Schlecht- und Grenzfälle als reale Beispiele vorbereiten
Toleranz, Taktzeit und Einbauraum vor der Modellwahl klären
Licht, Optik, Trigger und Schnittstelle als System prüfen
Deyi Vision prüft Prüfziel, Oberfläche, Bewegung, Optik, Beleuchtung, Trigger und Integrationsgrenzen gemeinsam, bevor eine Komponentenroute empfohlen wird.
Ein unterdrückter Reflex hilft nur, wenn der Fehler sichtbar bleibt. Unpolarisierte und gekreuzt polarisierte Bilder derselben guten und zerkratzten Flächen vergleichen.Polarisation gegen Reflexe im A/B-Test prüfen
Auswahlablauf
Der Ablauf klärt Prüfziel, Randbedingungen, Komponentenroute und Musterfreigabe.
Entscheidungsmatrix
Machine Vision Beleuchtung
(English)
Gut-, Schlecht- und Grenzfälle als reale Beispiele vorbereiten / Toleranz, Taktzeit und Einbauraum vor der Modellwahl klären
Verwandte Anwendungen
Definieren Sie zuerst Gut-, Schlecht- und Grenzfälle sowie die Folgen eines Fehlentscheids.
Eine Prüfstation wird über Abnahmekriterien, verfügbare Bildinformation und den Ablauf vom Trigger bis zur Ergebnisübergabe spezifiziert.
Use calibrated lenses, lighting and cameras to stabilize measurement under production conditions.
Englisches OriginalRückverfolgbarkeit verbindet einen gelesenen Code mit dem richtigen Teil und dem erwarteten Datensatz.
Build flexible small-part loading cells with F/FL/FS feeder trays, optional storage bins, vision positioning and DTA robot pickup routes.
Englisches OriginalVerwandte Leitfäden
Die Prüfung reflektierender Metallkratzer schlägt in der Regel fehl, wenn das Licht Blendung statt Fehlerkontrast erzeugt.
Verwenden Sie eine Flächenkamera, wenn das Teil angehalten, an einer Indexierungsstation gestoppt oder in einem Bild erfasst werden kann.
Wählen Sie die Beleuchtung, indem Sie zuerst den Kontrast am tatsächlichen Defekt nachweisen.
Ein Bildverarbeitungssystem ist eine Signalkette: Werkstückhaltevorrichtung und Auslöser präsentieren das Teil, Beleuchtung erzeugt Kontrast, Objektiv und Kamera erfassen Beweise, Software trifft die Entscheidung und Steuerung/E/A sendet das Ergebnis.
Ein fest installierter industrieller Barcode-Leser sollte anhand der ungünstigsten Codeprobe und nicht anhand des am besten gedruckten Etiketts ausgewählt werden.
Ein Bildverarbeitungslieferant ist geeignet, wenn er Musterbeweise in eine vollständige Route umwandeln kann: Kamera, Objektiv, Beleuchtung, Lesegerät, 3D, Steuerung, I/O und Abnahmetest.
Eine Industriekamera für die maschinelle Bildverarbeitung sollte anhand der Prüfphysik ausgewählt werden: FOV, kleinstes Merkmal, Bewegungsgeschwindigkeit, Verschlusstyp, Sensorgröße, Objektivweg, Schnittstelle, Trigger-Timing und Beleuchtung.
Verwenden Sie Durchlichtbeleuchtung, wenn die Entscheidung von der Umriss-, Kanten-, Loch- oder Lückensilhouette abhängt.
Verwenden Sie ein Ringlicht zur allgemeinen Inspektion, wenn das Teil nicht stark reflektiert und der Montageraum begrenzt ist.
Die Beleuchtungsarten für die maschinelle Bildverarbeitung sollten anhand des zu erzeugenden Signals ausgewählt werden: Silhouette, Oberflächentextur, Kratzschatten, Druckkontrast, Reflexionslichtsteuerung oder Linienscan-Gleichmäßigkeit.
Ein Barcode-Lesegerät für die Fertigung sollte anhand der Leseerfolgsquote in der Produktion und der Integrationsanforderungen ausgewählt werden, nicht nur anhand der Scannermarke.
Wählen Sie industrielle Codeleser anhand realer Codemuster und der Produktionsbedingungen: Codetyp, Modulgröße, Druck- oder Markierungsqualität, Geschwindigkeit, Leseabstand, Beleuchtung, Trigger und Ausgabeprotokoll.
Das Lesen des Barcodes DPM sollte anhand des markierten Teils geplant werden, nicht nur anhand des Codetyps.
Die Einrichtung eines fest montierten Barcode-Lesegeräts sollte ausgehend vom Ziel für die Leseerfolgsquote rückwärts geplant werden.
Eine nützliche visuelle Inspektion RFQ sollte die Produktionsentscheidung definieren und nicht nur einen Kamerapreis anfordern.
Der Arbeitsabstand ist der physische Abstand zwischen Objektiv und Bauteil.
Die Beleuchtung einer Zeilenkamera sollte zunächst auf Materialgeschwindigkeit und Belichtung ausgelegt werden.
Der Preis einer Zeilenkamera hängt von der gesamten Inspektionsroute ab, nicht nur vom Kameragehäuse.
Eine Zeilenkamera mit Encodereingang ist nützlich, wenn sich die Materialgeschwindigkeit ändert oder die Bildgeometrie stabil bleiben muss.
Entwerfen Sie das Prüfsystem rückwärts von der Entscheidung, welche Teile ausgeschleust werden müssen.
Ein Bildverarbeitungs-Abnahmetest sollte einen wiederholbaren Produktionsnachweis erbringen und nicht nur ein erfolgreiches Demobild.
Ein Inspektionssystem für Verpackungsetiketten und Barcodes soll 3 typische Verluste verringern: falsche Etiketten, Versand ohne erfolgreiche Codelesung und fehlerhafte Ausschleuszeitpunkte.
Das Lesen des DPM-Codes auf reflektierendem Metall sollte anhand real markierter Teile und nicht anhand von Screenshots erfolgen.
Dimensionieren Sie die Rolle-zu-Rolle-Folienprüfung aus nutzbarer Bahnbreite, Defektkontrast und maximaler Transportgeschwindigkeit.
Die Bildverarbeitungsprüfung bei Lebensmitteln und Getränken sollte 4 Prüfungen trennen: Verschlussanwesenheit, Etikettenposition, Lesbarkeit des Datumscodes und Ausschleusausgabe.
Die Beleuchtung erzeugt den Bildkontrast, bevor die Software arbeitet.
Eine Alternative zu XIMEA ist erst nach Prüfung von Bauraum, Host und Software sinnvoll.
Vergleichen Sie bei Vision & Control das Zusammenspiel von Objektiv, Beleuchtung und Sensor im begrenzten Einbauraum.
Ein Visiontechnik-Integrationsangebot umfasst andere Verantwortung als eine reine Komponentenliste.
Eine Keyence-Alternative muss die Prüfaufgabe einschließlich SPS-Anbindung und Wartung abdecken.
Use Basler camera reference demand to guide area scan, line scan, interface, resolution and lens decisions.
Englisches OriginalVergleichen Sie eine OPT-Beleuchtung nach wirksamer Geometrie, Wellenlänge, Feldabdeckung und Ansteuerung.
Map fixed-mount barcode reader requirements to code type, speed, lighting and traceability constraints.
Englisches OriginalReview Hikrobot-style camera, lens, lighting and barcode requirements against a factory-direct component route.
Englisches OriginalUnterscheiden Sie beim SICK-Vergleich zwischen Prüfsensor und Codeleser sowie deren Rolle in der bestehenden Anlage.
Beim Ersatz eines Datalogic-Lesers zählen Codearten, Kennzeichnung, Leseabstand und die vorhandene Ergebnisverarbeitung.
Use Zebra scanner reference requirements to confirm code size, motion speed, lighting and mounting constraints.
Englisches OriginalTranslate Teledyne DALSA-style area scan and line scan requirements into practical machine vision camera choices.
Englisches OriginalCompare FLIR-style industrial camera needs with Deyi Vision camera, lens and lighting selection constraints.
Englisches OriginalUse Allied Vision camera references to frame sensor size, interface, frame rate and machine vision application needs.
Englisches OriginalMap IDS Imaging-style camera searches to inspection goals, optics, lighting and factory-direct RFQ inputs.
Englisches OriginalVergleichen Sie Baumer-Kameras anhand des genauen Sensor-, Verschluss-, Pixel- und Triggermodells.
Überführen Sie eine MaxxVision-Komponentenliste in konkrete Modelle, Schnittstellen, Objektive und benötigtes Zubehör.
Ein Vergleich zur Stemmer-Imaging-Beschaffung muss Kamera, Optik, Beleuchtung, Grabber und Treiber als vollständige Stückliste erfassen.
Compare Banner-style vision sensors with smart cameras, lighting and compact pass/fail inspection routes.
Englisches OriginalPlan barcode reader selection for Omron Microscan-style DPM, label and traceability requirements.
Englisches OriginalErfassen Sie zuerst die vollständige Balluff-Bestellnummer.
Die Werte der Quellspezifikation bleiben im englischen Original erhalten. English
| Modell | Parameter | Wert | Spezifikationsquelle |
|---|---|---|---|
| DY-RS3475-W | Leistung | 2W | Referenzmodell: CST-RS3475-W Lieferant: CSTMV / KST Spezifikationsquelle |
| DY-RS3475-W | Lichtaustrittsöffnung | 34mm outer / 10mm inner / 19mm height | Referenzmodell: CST-RS3475-W Lieferant: CSTMV / KST Spezifikationsquelle |
| DY-RS3475-W | Farbtemperatur | 6000-10000K | Referenzmodell: CST-RS3475-W Lieferant: CSTMV / KST Spezifikationsquelle |
| DY-RS3475-W | Betriebsbedingungen | 0-40 C | Referenzmodell: CST-RS3475-W Lieferant: CSTMV / KST Spezifikationsquelle |
Lokale RFQ
Teilen Sie Bauteil, Geschwindigkeit, Toleranz und aktuelle Fehlerbilder. Wir ordnen die Anfrage einer belastbaren Komponentenroute zu.
Technische Anfrage sendenLokale FAQ
Bestätigen Sie Bauteil, Defektziel, Toleranz, FOV, Arbeitsabstand, Geschwindigkeit, Schnittstelle und vorhandene Referenzmodelle.
Hilfreich sind Fotos oder Videos, aktuelle Hardware, Montagegrenzen, Taktzeit und ein klares Ziel der Abnahme.
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.
Anwendungsroute für Kratzer, Grate, Dellen und reflektierende Metalloberflächen mit beleuchtungsorientierter Machine-Vision-Auswahl.
Anwendungsroute zur Prüfung von Pin-Anwesenheit, Ausrichtung und Bent-Pin-Risiko mit Kamera, Objektiv und kontrollierter Beleuchtung.
Anwendungsroute für Etikettenanwesenheit, Barcode-Leserate und Traceability auf bewegten Förderlinien.
Route für DPM-Barcode-Lesung auf bearbeiteten oder laserbeschrifteten Metallteilen mit schwierigem Oberflächenkontrast.
Anwendungsroute für Batterie-Tab-, Schweiß- und Höhenprüfung, wenn 2D-Kontrast die Geometrie nicht ausreichend belegt.
Route für kontinuierliche Film-, Textil-, Papier- oder Web-Fehlerprüfung mit Zeilenkamera und Linienbeleuchtung.
Route für schnelle Massprüfung an gestanzten, bearbeiteten oder geformten Teilen mit Sofortmesssystemen.