
Ein Vision-System ist eine Produktionsentscheidungskette.
Die Station funktioniert nur, wenn Vorrichtung, Auslöser, Beleuchtung, Objektiv, Kamera, Software und I/O alle die gleiche Pass/Fail-, Mess-, Code- oder Koordinatenentscheidung unterstützen.
Auswahlhilfen
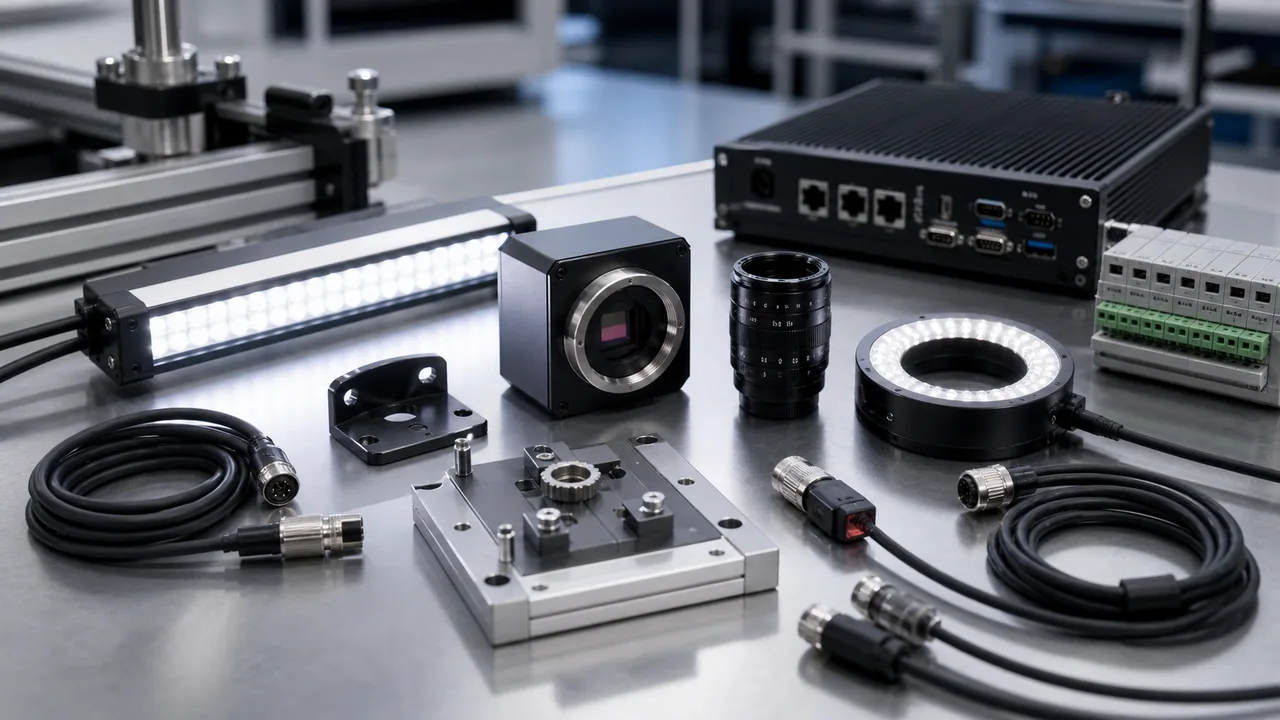
Ein Überblick über Kamera, Objektiv, Beleuchtung, Controller, Software, I/O und Werkstückaufnahme im industriellen Bildverarbeitungssystem.
Kurzantwort
Ein Bildverarbeitungssystem ist eine Signalkette: Werkstückhaltevorrichtung und Auslöser präsentieren das Teil, Beleuchtung erzeugt Kontrast, Objektiv und Kamera erfassen Beweise, Software trifft die Entscheidung und Steuerung/E/A sendet das Ergebnis. Eine Schwäche einer Komponente kann dazu führen, dass die gesamte Station unzuverlässig wird.
Dieser Text wurde maschinengestützt übersetzt und nicht von einer Person sprachlich geprüft. Technische Bedingungen sind anhand realer Muster und der Quellen zu bestätigen. Englisches Original
Die Station funktioniert nur, wenn Vorrichtung, Auslöser, Beleuchtung, Objektiv, Kamera, Software und I/O alle die gleiche Pass/Fail-, Mess-, Code- oder Koordinatenentscheidung unterstützen.
Ein Angebot, das sich nur auf die Kamera bezieht, kann korrekt aussehen, aber scheitern, wenn Beleuchtung, Objektivabstand, Teilepräsentation, Auslösezeitpunkt oder Ablehnungsausgabe nicht mit dem Rest der Zelle überprüft werden.
Geben Sie Zielmerkmal, Gut-/NG-Proben, FOV, Arbeitsabstand, Toleranz, Liniengeschwindigkeit, Triggermethode, Ausgabeprotokoll und Wartungserwartungen an.
Überprüfen Sie vor dem Kauf das Beispielbild, die Vorrichtung, das Licht, die Belichtung, den Auslöser und die Ausgabelogik gemeinsam. Das Endergebnis sollte eine wiederholbare Produktionsentscheidung sein und nicht nur ein sauberes Demobild.
Die Komponentenliste ändert sich je nachdem, ob die Station einen Fehler erkennen, ein Maß messen, einen Code lesen, einen Roboter führen oder Koordinaten ausgeben muss. Eine eindeutige Pass/Fail- oder Messregel verhindert die Auswahl reiner Katalogkomponenten.
Die Auflösung allein führt noch nicht zu einem stabilen Bild. Sensorgröße, Objektivbrennweite, Blende, Arbeitsabstand, Lichtwinkel, Belichtung und Oberflächenverhalten sollten zusammen mit Musterteilen bewertet werden.
Ein scharfes Tischbild kann in der Produktion fehlschlagen, wenn das Teil nicht wiederholbar positioniert ist, das Triggerfenster falsch ist oder die PLC-Ausgabe undefiniert ist. Mechanische und elektrische Details sind Teil des Bildverarbeitungssystems und keine nachträglichen Gedanken.
Für eine klar abgegrenzte Prüfaufgabe kann eine Smart-Kamera genügen. Ein PC-basiertes System eignet sich eher für Mehrkamera-Logik, Bildspeicherung, aufwendigere Algorithmen oder die Datenübergabe an MES/Datenbank. Die Architektur muss zur Prüfkomplexität und zum Wartungspersonal passen.
| Kriterium | Praktische Einordnung | Angaben für die Anfrage |
|---|---|---|
| Kamera | Wählen Sie nach FOV, kleinstem zu prüfendem Merkmal, Geschwindigkeit, Verschlusstyp und Schnittstelle. | Senden Sie FOV, Merkmalsgröße, Liniengeschwindigkeit und Triggermethode. |
| Objektiv | Passen Sie Sensorgröße, Arbeitsabstand, Sichtfeld und Verzerrungsanforderungen an. | Verhindert die Auswahl einer Kamera, die nicht mit praktischen Optiken verwendet werden kann. |
| Beleuchtung | Wählen Sie nach Material, Fehlerkontrast, Reflexion und Einbauraum. | Senden Sie Gut-/Schlechtproben und aktuelle Blend- oder Schattenfehler. |
| Controller und Software | Wählen Sie eine Smart-Kamera, einen eingebetteten Controller oder einen PC nach Algorithmus, I/O und Datenanforderungen. | Klärt den Integrationsumfang vor dem Angebot. |
| Vorrichtung und Auslöser | Stabilisieren Sie Teileposition und Aufnahmezeitpunkt, bevor Sie Schwellenwerte einstellen. | Reduziert Inbetriebnahmeänderungen nach dem Hardwarekauf. |
Ein Machine-Vision-System verbindet Kamera, Optik, Licht, Verarbeitung, Trigger und Ergebniskommunikation zu einer gemeinsamen Auswahl.
Für eine industrielle 2D-Kamera legen Sie zuerst Sichtfeld, relevante Strukturgröße, Bewegung und zulässige Belichtung fest.
Die Beleuchtung muss das gesuchte Merkmal vom Hintergrund trennen, nicht nur das Bild heller machen.
Grenzen Sie stationäre Codeleser nach Codeart, Modulgröße, Markierung, Abstand und Bewegung ein.
In der Produktion besteht industrielle Bildverarbeitung nicht nur aus Kamera und Software.
Ein Bildverarbeitungssystem erfasst 1 Bild oder Profil, vereinheitlicht die Beleuchtungsbedingungen, führt die Prüflogik aus und übermittelt Gut-/Schlechtsignale über I/O.
Ein Visiontechnik-Integrationsangebot umfasst andere Verantwortung als eine reine Komponentenliste.
Überführen Sie eine MaxxVision-Komponentenliste in konkrete Modelle, Schnittstellen, Objektive und benötigtes Zubehör.
Ein Vergleich zur Stemmer-Imaging-Beschaffung muss Kamera, Optik, Beleuchtung, Grabber und Treiber als vollständige Stückliste erfassen.
Lokale RFQ
Senden Sie Musterbilder, Toleranzen, Geschwindigkeit, Sichtfeld und Einbaubedingungen. So lassen sich Kandidaten und erforderliche Prüfungen besprechen.
Technische Anfrage sendenLokale FAQ
Die Hauptkomponenten sind Kamera, Objektiv, Beleuchtung, Auslösesensor, Controller oder Software, I/O, Kabel, Vorrichtung und die Inspektionslogik, die den Ausgang definiert.
Legen Sie zuerst die Prüfanforderung fest. Sobald FOV, Defekt, Geschwindigkeit, Toleranz und Ergebnisausgabe klar sind, können Kamera, Objektiv und Beleuchtung als gemeinsame Konfiguration ausgewählt werden.
Häufige Ursachen sind instabile Befestigungen, unkontrollierte Beleuchtung, falsches Trigger-Timing, Oberflächenvariationen, undefinierte No-Read- oder Reject-Logik und fehlende Produktionsabnahmekriterien.
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.