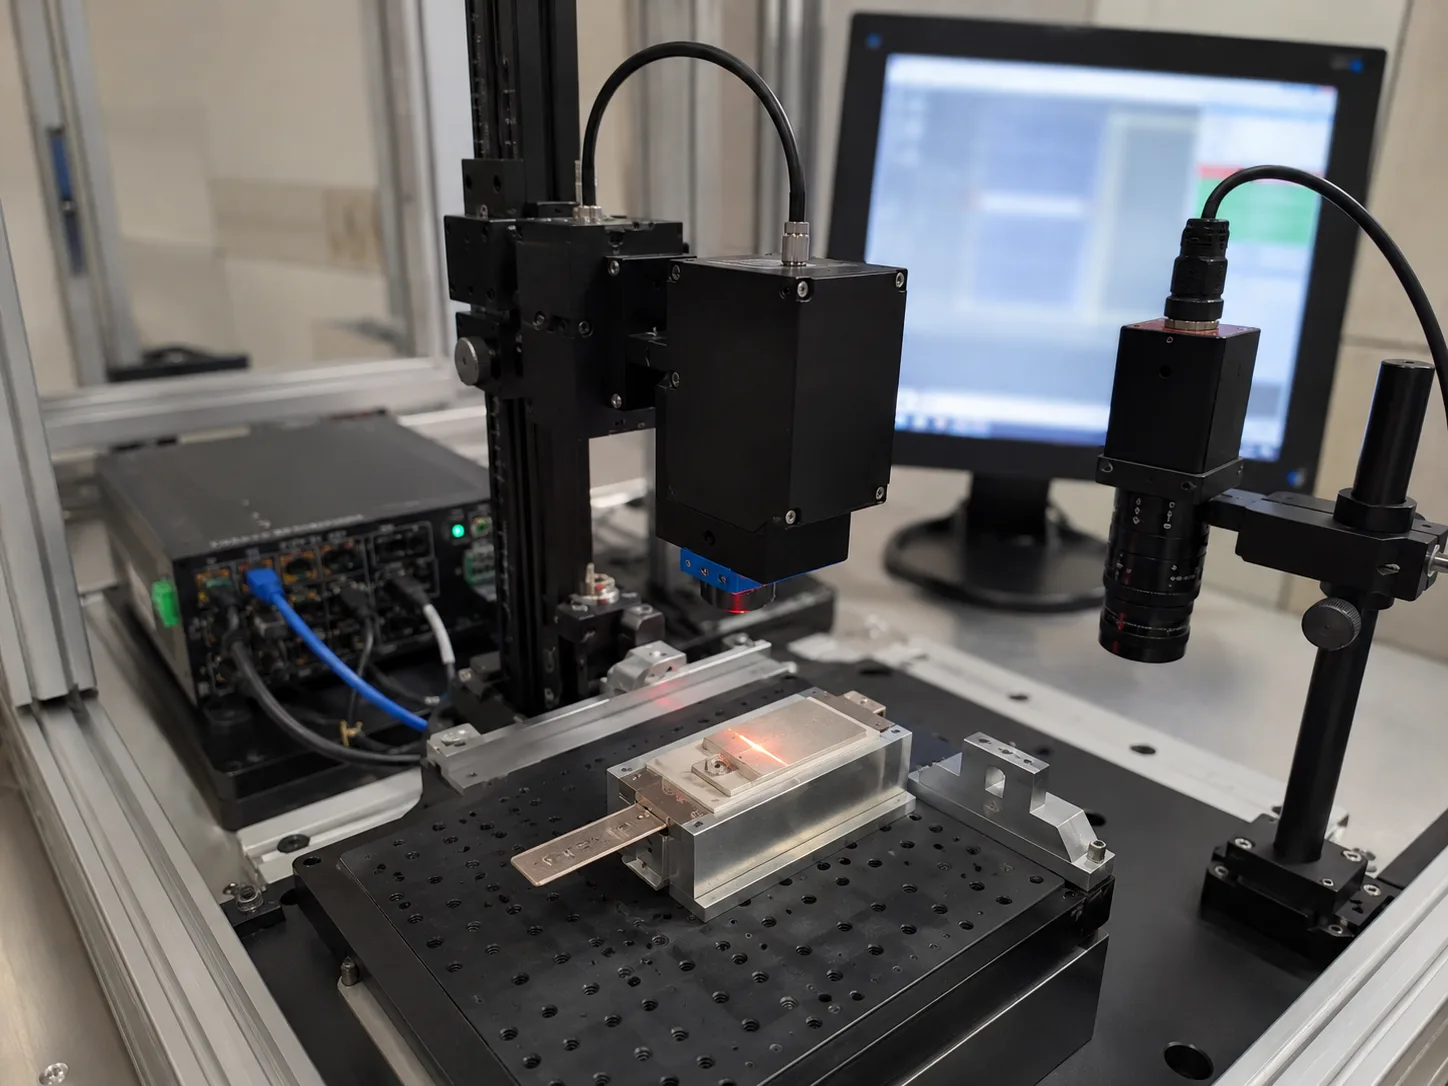
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.

Anwendungsauswahlbeispiele

Batterie-Tab Schweißhöhenprüfung

Anwendungsroute für Batterie-Tab-, Schweiß- und Höhenprüfung, wenn 2D-Kontrast die Geometrie nicht ausreichend belegt. Dieses Beispiel enthält vorgeschlagene Prüfpunkte und die für eine technische Validierung benötigten RFQ-Daten.

Illustrative planning assumption: 3-6 week profile test and station timing review · 3 Vorgeschlagene Abnahmekriterien

Batterie Schweißprüfung3D Vision BatterieprüfungLaser Profil Messung

Batterie-Tab Schweißhöhenprüfung mit industrieller Vision-Hardware
Internes Auswahlbeispiel · keine Kundenreferenz

Beispielbedingungen und vorgeschlagene Abnahmeziele vor dem Angebot.

Geeignet, wenn 2D-Kontrast die Schweißgeometrie nicht beweisen kann und eine messbare Höhenroute nötig ist.

Batterieprüfung Musterbilder, Toleranzen, Linienbedingungen und Integrationsdaten vor der Modellauswahl.
Hardware-Stack

Vorgeschlagene Komponenten vor dem Angebot prüfen.

Kamera- und ObjektivrouteBeleuchtungstestTrigger und I/O-AusgangMontage- oder Vorrichtungsprüfung
Prüfproblem

Was macht diese Anwendung schwierig?

Batterie-Schweißprüfung braucht Geometriesicherheit, stabile Positionsreferenz und Traceability bei hohem Stationsdurchsatz.

Empfohlene Route

Welche Komponentenroute zuerst prüfen?

Bewerten Sie 3D-Vision oder Laserprofilierung für Höhe und Profil, mit 2D-Kameras für Ausrichtung, Anwesenheit und Traceability.

Abnahmeziel

Wie wird das Ergebnis validiert?

Mustervergleich vor Schwellwertfixierung

Entscheidungsrahmen

Was der Käufer vor einer Antwort vergleichen kann.

Die Route wird nach Prüfproblem, Liniengrenzen, Hardware-Stack und RFQ-Nachweisen strukturiert.

Problem

Batterie-Schweißprüfung braucht Geometriesicherheit, stabile Positionsreferenz und Traceability bei hohem Stationsdurchsatz.

Produktionsgrenzen

Mustervergleich vor Schwellwertfixierung Worst-Case-Test bei Liniengeschwindigkeit

Hardware-Stack

Kamera- und Objektivroute / Beleuchtungstest / Trigger und I/O-Ausgang / Montage- oder Vorrichtungsprüfung

Nächste RFQ-Nachweise

Musterbilder von Gut- und Schlechtteilen / Toleranz, Defektgröße oder Lesedistanz / Liniengeschwindigkeit und Triggerbedingung

Prüfworkflow

Schritte zur Validierung vor der Hardware-Auswahl.

Die richtige Produktfamilie hängt von Mustern, Linienbedingungen und Abnahmekriterien ab. Der Workflow macht die Anfrage testbar.

  1. Gute und schlechte Muster für Batterie-Tab Schweißhöhenprüfung sammeln Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
  2. FOV, Arbeitsabstand, Liniengeschwindigkeit und Einbauraum bestätigen Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
  3. Beleuchtung, Objektiv und Kamera gegen Batterieprüfung prüfen Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
  4. Abnahmekriterium, Fehlpass-Risiko und Ausgangssignal dokumentieren Dokumentieren Sie Ergebnis, Fotos, Musterhinweise oder Produktionsgrenzen vor einer Modellempfehlung.
Vorgeschlagene Abnahmekriterien

Was nachgewiesen sein muss, bevor die Route angebotsfähig ist.

  • Wiederholbarkeit von Batterie-Tab Schweißhöhenprüfung über typische Musterabweichungen prüfen
  • Erkennung des Zieldefekts oder Merkmals ohne kritischen False-Pass prüfen
  • Timing, Montage und Ausgangssignal gegen die Linienanforderungen prüfen
RFQ-Nachweise

Welche Daten Deyi Vision zuerst prüfen sollte.

Musterbilder von Gut- und SchlechtteilenToleranz, Defektgröße oder LesedistanzLiniengeschwindigkeit und TriggerbedingungEinbauraum, Schnittstelle und Ausschleusanforderung

Vertrauensnachweis

Wie diese Auswahlbeispiele zu lesen sind.

Deyi Vision hat diese Beispiele intern zur technischen Auswahl ausgearbeitet. Sie beschreiben keine realen Kundenaufträge oder nachgewiesenen Feldergebnisse; Prüfpunkte und Zahlen sind vor einer Anwendung mit Ihren Mustern zu validieren.

Verwandte Produktfamilien

Starten Sie die Hardware-Prüfung mit diesen Komponentenrouten.

Produkte ansehen

Verwandte Auswahlseiten

Erweitern Sie die Route vor der RFQ.

Ressourcen ansehen

Anwendungs-RFQ

Brauchen Sie eine Route für Batterie-Tab Schweißhöhenprüfung?

Teilen Sie Bauteil, Geschwindigkeit, Toleranz und aktuelle Fehlerart. Wir ordnen die Anwendung Kamera, Licht, Objektiv, Reader, 3D oder Smart Camera zu.

Technische Anfrage senden
Vorgeschlagene Abnahmekriterien

Was nachgewiesen sein muss, bevor die Route angebotsfähig ist.

Batterie-Tab Schweißhöhenprüfung — Illustrative planning assumption: 3-6 week profile test and station timing review
# Vorgeschlagene Abnahmekriterien
1 Height or profile repeatability target defined before quote
2 Reflective weld samples tested for missing profile data
3 Station timing compared with takt-time requirement
Vorgeschlagene Komponenten vor dem Angebot prüfen.
Hardware-Stack Parameter Wert Spezifikationsquelle
DY-GL8020 Reference distance 20mm Referenzmodell: GL-8020
Lieferant: Phoskey
Spezifikationsquelle · Datasheet
DY-GL8020 Z measuring range +/-2.3mm, F.S.=4.6mm Referenzmodell: GL-8020
Lieferant: Phoskey
Spezifikationsquelle · Datasheet
DY-GL8020 X width near 9.6mm Referenzmodell: GL-8020
Lieferant: Phoskey
Spezifikationsquelle · Datasheet
DY-GL8020 Series GL-8000 laser profile route Referenzmodell: GL-8020
Lieferant: Phoskey
Spezifikationsquelle · Datasheet
DY-GE307GM Resolution / frame rate 2048 x 1536 MAX @37FPS Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-GE307GM Effective pixels 3MP Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-GE307GM Pixel size 3.4 x 3.4um Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-GE307GM Output format Mono 8/12bit Referenzmodell: MV-GE307GM
Lieferant: MindVision
Spezifikationsquelle · Datasheet
DY-RS3475-W Power 2W Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle
DY-RS3475-W Light opening 34mm outer / 10mm inner / 19mm height Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle
DY-RS3475-W Color temperature 6000-10000K Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle
DY-RS3475-W Use environment 0-40 C Referenzmodell: CST-RS3475-W
Lieferant: CSTMV / KST
Spezifikationsquelle

Anwendungs-FAQ

Fragen vor der Auswahl für Batterie-Tab Schweißhöhenprüfung

Technische Anfrage senden
Ist das eine genannte Kundenreferenz?

Nein. Dies ist ein intern ausgearbeitetes Auswahlbeispiel, keine anonymisierte Kundenlieferung. Vorgeschlagene Prüfziele müssen anhand realer Muster validiert werden.

Welche Unterlagen sollte ich senden?

Senden Sie gute und schlechte Muster, Bilder, Toleranzen, Geschwindigkeit, Einbauraum und Integrationsschnittstelle.

Welche Produktfamilien sind beteiligt?

Die endgültige Route hängt von Musterbildern, Geschwindigkeit, Toleranz und Montagegrenzen ab.

Fragen vor der Auswahl für Batterie-Tab Schweißhöhenprüfung?

Bewerten Sie 3D-Vision oder Laserprofilierung für Höhe und Profil, mit 2D-Kameras für Ausrichtung, Anwesenheit und Traceability.

Weitere Fehlersuche

Kontakt

Direkter RFQ-Kontakt

Mit einem Techniker über die Prüfaufgabe sprechen.

Teilen Sie Bauteil, Referenzmodell, Sichtfeld, Abstand und Taktzeit.

Ziel: Auswahlbrief innerhalb von 24h
Musterbilder prüfen lassen