Anwendungsleitfäden

Beleuchtungsroute für die Inspektion von reflektierenden Metallkratzern

Wählen Sie die Beleuchtung für die Inspektion von reflektierenden Metallkratzern, Graten und Oberflächenfehlern anhand von Blendverhalten, Fehlerrichtung, Kamerawinkel und Akzeptanznachweis aus.

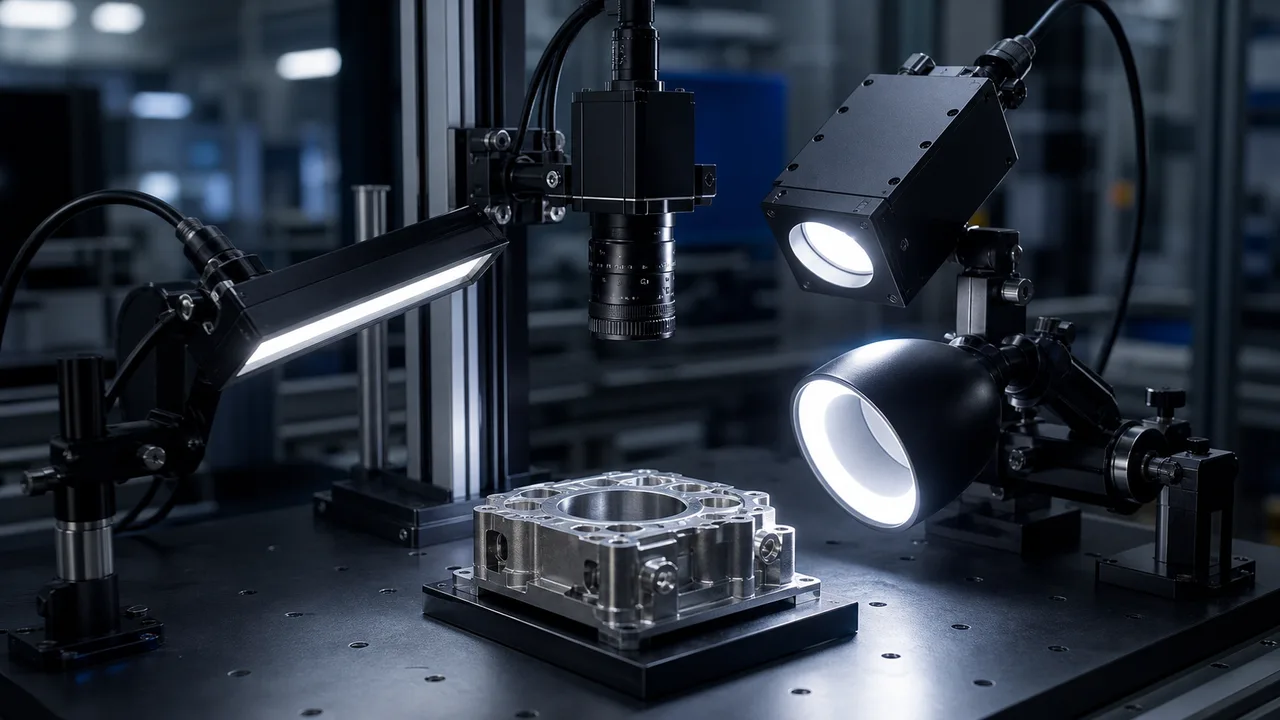
Reflektierender Metallkratzprüftisch mit Industriekamera-Low-Angle-Balkenlicht und glänzender Probe
Illustration zur Auswahlplanung; kein Nachweis einer Kundeninstallation, der Identität eines gelieferten Modells oder geprüfter Austauschbarkeit.

Kurzantwort

Beleuchtungsroute für die Inspektion von reflektierenden Metallkratzern

Die Prüfung reflektierender Metallkratzer schlägt in der Regel fehl, wenn das Licht Blendung statt Fehlerkontrast erzeugt. Vergleichen Sie mindestens 3-Routen: Niedrigwinkelbalken oder Dunkelfeld für Kratzer, koaxial für flache Markierungen und Kuppeldiffusion für gekrümmte Blendung.

Dieser Text wurde maschinengestützt übersetzt und nicht von einer Person sprachlich geprüft. Technische Bedingungen sind anhand realer Muster und der Quellen zu bestätigen. Englisches Original

Lokale Auswahlroute

Beheben Sie Reflexionsprobleme bei glänzendem Metall nicht nur durch mehr Helligkeit. Kontrollieren Sie zunächst die Reflexionsgeometrie und wählen Sie dann Auflösung und Schwellwertlogik anhand realer Gut-, Schlecht- und grenzwertiger Muster.

Auswahlkontext

Die Kratzrichtung sollte mit flachem Beleuchtungswinkel von mehr als einer Seite getestet werden.

Vorbereitung der Anfrage

Die Abnahme sollte Grenzmuster und Abweichungen in der Chargenausführung umfassen.

Wichtige Punkte

  • Blendschutz ist die erste Entscheidung für reflektierendes Metall.
  • Die Kratzrichtung sollte mit flachem Beleuchtungswinkel von mehr als einer Seite getestet werden.
  • Die Abnahme sollte Grenzmuster und Abweichungen in der Chargenausführung umfassen.

Auswahl und Vorgehen

Blendung ist ein Signaldesignproblem.

Poliertes, bearbeitetes oder gestanztes Metall kann dem Auge hell erscheinen, während Kratzer auf dem Bauteil im Kamerabild verborgen bleiben. Die Beleuchtung soll Kratzer oder Grate gegenüber dem Hintergrund heller oder dunkler erscheinen lassen, statt nur das ganze Bild aufzuhellen.

Die Fehlerrichtung ändert den besten Lichtwinkel.

Eine Balkenleuchte mit niedrigem Winkel kann Kratzer in einer Richtung erkennen lassen und senkrechte Markierungen übersehen. Oft sind Mehrwinkeltests erforderlich, bevor entschieden wird, ob Dunkelfeld-, Koaxial-, Kuppel- oder kombinierte Beleuchtung sicherer ist.

Die Routen 2D und 3D sollten durch Nachweise getrennt werden.

Verwenden Sie 2D, wenn der Kontrast den Kratzer oder Fleck bestätigt. Verwenden Sie 3D-Profile oder Laserrouten, wenn Grathöhe, Dellentiefe, Lücke oder Schweißnahtform der Beweis für Gut/Schlecht sind und der Kontrast allein gute und schlechte Teile nicht trennen kann.

Die Abnahme muss Oberflächenvariationen umfassen.

Eine Metalloberflächenprüfung, die an einer sauberen Probe durchgeführt wird, kann nach Polieren, Ölen, Chargenfinishen oder Positionsänderungen der Werkstückhaltevorrichtung fehlschlagen. Das RFQ sollte mehrere gute, schlechte und grenzwertige Teile aus der realen Produktion enthalten.

Auswahlkriterien vergleichen

Beleuchtungsroute für die Inspektion von reflektierenden Metallkratzern
KriteriumPraktische EinordnungAngaben für die Anfrage
Niedrigwinkelbalken oder DunkelfeldFür gerichtete Kratzer, Grate und erhabene Kanten verwenden.Senden Sie Fehlerrichtung, -größe und aktuelle Blendbilder.
Koaxiales LichtFür ebene reflektierende Oberflächen und Markierungen, deren Kontrast durch Beleuchtung entlang der Kameraachse entsteht.Senden Sie Ebenheit, Arbeitsabstand und Mustermarken.
KuppeldiffusionVerwenden Sie es, wenn gebogene, glänzende Teile harte Glanzlichter erzeugen, die das Ziel verbergen.Bestätigen Sie die Teilegröße und den verfügbaren Kuppelabstand.
3D-ProfilVerwenden Sie diese Option, wenn Höhe, Delle, Grat oder Schweißnahtgeometrie die Akzeptanzregel sind.Höhentoleranz und Profilbreite senden.

Vorbereitung der Anfrage

  • Werkstück, Material und Oberfläche
  • Fehler-, Code-, Maß- oder Geometrieziel
  • Sichtfeld, Arbeitsabstand und Einbauraum
  • Liniengeschwindigkeit, Trigger und benötigter Ausgang
  • Referenzmodell, Musterbild oder Fehlerbeispiel

Häufige Auswahlfehler

  • Ein Modell wählen, bevor das Prüfziel messbar definiert ist.
  • Beleuchtung als Zubehör statt als Werkzeug für den Bildkontrast behandeln.
  • Vorrichtungsstabilität, Teilevariation und Wartung vernachlässigen.

Passende Produkte und Lösungen

Weiterführende Leitfäden

Technische Leitfäden

Marken- und Alternativenvergleich

Lokale RFQ

Ihre Prüfaufgabe gemeinsam klären.

Senden Sie Musterbilder, Toleranzen, Geschwindigkeit, Sichtfeld und Einbaubedingungen. So lassen sich Kandidaten und erforderliche Prüfungen besprechen.

Technische Anfrage senden

Lokale FAQ

Fragen zu diesem Leitfaden

Technische Anfrage senden
Was ist die beste Beleuchtung für die Inspektion reflektierender Metallkratzer?

Es gibt keine universell beste Beleuchtung. Flach einfallendes Licht oder Dunkelfeldbeleuchtung macht Kratzer häufig sichtbar; koaxiale Beleuchtung kann bei Markierungen auf ebenen reflektierenden Oberflächen helfen. Diffuse Kuppelbeleuchtung kann harte Glanzlichter auf gekrümmten Teilen reduzieren.

Warum besteht eine Prüfung auf reflektierendes Metall im Labor, scheitert aber an der Produktionslinie?

Oberflächenfinish, Öl, Teilewinkel, Bewegung der Aufnahme, Aufwärmung der Beleuchtung und Chargenunterschiede verändern die Reflexion. Die Abnahme muss deshalb reale Produktionsvariation prüfen.

Was soll ich für eine Metalloberflächeninspektion RFQ einsenden?

Geben Sie reale Gut-, Schlecht- und grenzwertige Muster, Fehlergröße und -richtung, Oberflächenfinish, FOV, Arbeitsabstand, Fördergeschwindigkeit, aktuelle Beleuchtungsbilder und die zulässige Fehl-Ausschleusung von Gutteilen an.

Anwendungsauswahlbeispiele

Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.

Weitere Fehlersuche

Kontakt

Direkter RFQ-Kontakt

Mit einem Techniker über die Prüfaufgabe sprechen.

Teilen Sie Bauteil, Referenzmodell, Sichtfeld, Abstand und Taktzeit.

Ziel: Auswahlbrief innerhalb von 24h
Musterbilder prüfen lassen