Ziel und Einsatzgrenzen
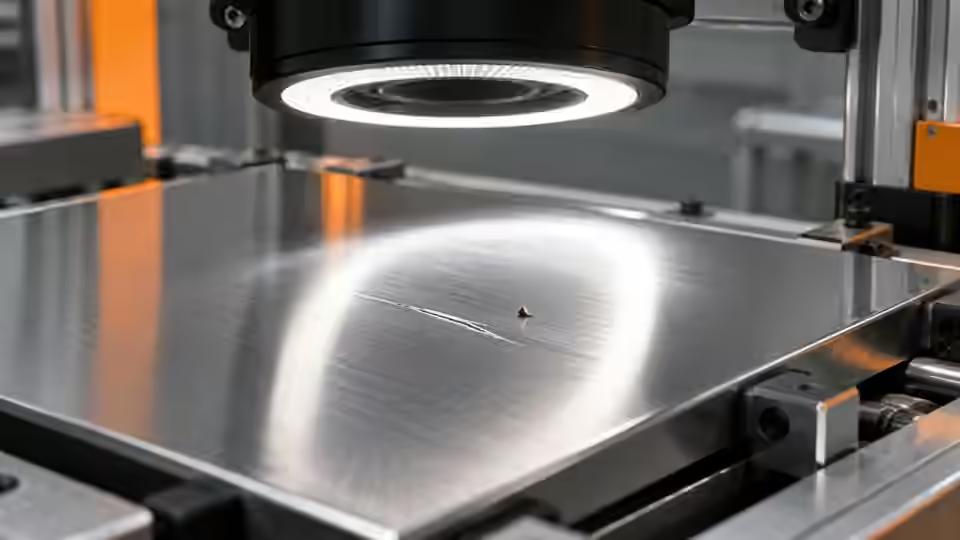
Lichtrichtungen am selben Kratzer vergleichen und den Bezug zur Oberfläche erhalten, statt störende Reflexe einfach auszuschneiden.
Diese Anleitung beschreibt eine technische Bewertung, keine Zertifizierung eines sofort einsatzbereiten Produkts. Das öffentliche PC-Beispiel von Deyi Vision umfasst derzeit einen EAN-13-Ablauf mit bestätigten Musterbildern. Native OCR- und Detektionsfunktionen im Entwicklungscode sind vor Verwendung anhand der installierten Laufzeit, gebundenen Modelle und Prüfaufgabe zu kontrollieren. Eine Browser-Vorlage belegt keine Ausführung im Browser; das geplante OpenCV.js-Backend benötigt eine eigene Prüfung. Cloud-Erkennung erfordert die ausdrückliche Freigabe von Bildumfang, Anbieter, Modell und Kosten. Ein Prüfarchiv ist kein ausführbares Release-Paket. Kamera-, Firmware- und Treiberkompatibilität sind separat zu prüfen. Alle Werte im Arbeitsblatt sind hypothetisch, keine Messungen oder Kundenergebnisse von Deyi Vision.
Nachweise vorbereiten
Bekannte Kratzerrichtung und gute Textur verwenden. Lichtpositionen markieren, Belichtung beim Vergleich festhalten. Die gewählte Bedingung nach erneutem Einrichten wiederholen, nicht nur unverändert lassen. So wird Reproduzierbarkeit beim Umrüsten geprüft. Umgebungslicht und Zeit seit Lichtstart bei Einfluss erfassen. Verschiedene Masken oder Bittiefen nicht als reinen Lichtvergleich behandeln. Verworfene Optik samt Bild und Grund behalten. Ein schönes Bild ist nicht automatisch prüftauglich: Merkmal und Abstand zur Gutteilvariation müssen im gesamten Musterbereich erhalten bleiben. Eine Oberflächenprüfung muss Materialfehler von geänderten Sichtbedingungen unterscheiden. Kratzer, Dellen, Öl, Textur und Reflexe können ähnliche Intensitätsänderungen erzeugen, benötigen aber unterschiedliche Entscheidungen. Gutteile aus dem vorgesehenen Oberflächenbereich sowie Fehlerstücke mit dokumentierter Lage und Richtung vorbereiten. Ein Bezugselement wählen, das bei Oberflächenänderungen sichtbar bleibt. Ein Referenzbild ist erst nach vergleichbarer Lage und Beleuchtung sinnvoll. Eine Bilddifferenz misst keine physische Tiefe; eine erkannte Fläche identifiziert nicht automatisch den Fehlermechanismus. Vor der Beschriftung festlegen, ob Schmutz Ausschuss, Reinigung oder ausgeschlossene Bedingung bedeutet. Originalansichten unklarer Muster sichern, statt saubere Referenzen oder korrigierte Antworten zu erfinden. Erstellen Sie einen kontrollierten optischen Vergleich, bevor Sie die Schwelle ändern. Vorrichtung, Arbeitsabstand, Lichtwinkel und Fokus markieren, damit jede Bedingung wiederherstellbar bleibt. Nur die gewählte Licht- oder Bereichsvariable ändern; Kameraeinstellungen und Musteridentität festhalten. Das vollständige Quellbild neben jedem Ausschnitt oder jeder Maske samt Rücktransformation sichern. Zulässige Variation und ein bekanntes Problemmuster bis zum Rand des Lagebereichs aufnehmen. Die Bereichsüberlagerung im Original prüfen, bevor Zahlen interpretiert werden. Ein kleinerer Bereich kann einen Fehler verstecken statt die Prüfung verbessern; ausgeschlossene Flächen benötigen daher eine technische Begründung.
Vorgehen
- Streiflicht aus Gegenrichtungen aufnehmen und nicht nur einen parallel zum Licht liegenden Kratzer prüfen.
- Diffuses mit gerichtetem Licht vergleichen; Reflexe und Übersteuerung neben Fehlerkontrast erfassen.
- Teil über sein Datum finden und die Prüfregion ins Originalbild zurücktransformieren, bevor Kanten ausgeschlossen werden.
- Vorrichtung erneut einrichten und beide Bedingungen mit Finishvarianten wiederholen; unsichtbaren Kratzer als Fehler sichern.
Versuch auswerten
Der hypothetische Kontrast steigt mit geänderter Lichtrichtung von 0.0286 auf 0.2174. Dies gilt für das Muster, nicht als universelle Lichtwahl. Eine Region, die den Fehler mit dem Reflex entfernt, ist ungültig.
Versuchsprotokoll
| Eintrag | Wert / Beobachtung | Auswertung |
|---|---|---|
| Bedingung A | B = 180; D = 170 | Kontrast = 0.0286 |
| Bedingung B | B = 140; D = 90 | Kontrast = 0.2174 |
C = abs(B - D) / (B + D)
C_A = 10 / 350 = 0.0286
C_B = 50 / 230 = 0.2174
Zwei technische Ansichten
Zwei technische Ansichten · 1
Die Grafik zeigt die Prüfreihenfolge. Jeder Pfeil benötigt protokollierte Nachweise und bedeutet keine implementierte automatische Verbindung. Quellbild → Lichtbedingung → ROI → Kontrast.
- Quellbild
- Lichtbedingung
- ROI
- Kontrast
Zwei technische Ansichten · 2
Die Grafik zeigt die Prüfreihenfolge. Jeder Pfeil benötigt protokollierte Nachweise und bedeutet keine implementierte automatische Verbindung. Basis → Kandidat → Gleiches Muster → Entscheidung.
- Basis
- Kandidat
- Gleiches Muster
- Entscheidung
Fehler eingrenzen
- Ändert Drehung die Entscheidung, zuerst Licht-Kratzer-Richtung prüfen.
- Liegt der Fehler am ROI-Rand, Registrierung und Randzugabe statt Abschneiden prüfen.
Abnahme und Übergabe
Reproduzierbares Licht wählen, das relevante Kratzer bei vereinbarten Richtungen von zulässiger Textur trennt. Ausgeschlossene Bereiche begründen.
Quellbilder, erwartete Entscheidung, genaue Revision und vollständigen Ergebnisdatensatz gemeinsam aufbewahren. Den Bewertungssatz vor der endgültigen Parameterwahl einfrieren. Werden seine Antworten später zum Einstellen verwendet, diesen Satz als Entwicklungsdaten kennzeichnen und einen neuen unabhängigen Abnahmesatz beschaffen. Review, NoResult, Ausführungsfehler und fehlende Aufnahme bleiben im Nenner sichtbar; durch Zeilenfilterung werden sie nicht zu bestandenen Prüfungen. Einen reproduzierbaren Fehler zusammen mit dem erfolgreichen Muster sichern. Die Übergabe benennt Änderungsberechtigte, die Wiederherstellung einer früher freigegebenen Revision und den bis zur Abnahme gesperrten Geräteausgang. Ein Softwareergebnis beweist nicht, dass ein bewegtes Werkstück sein richtiges Ziel erreicht hat.
Quellen und technische Referenzen
Die Quellen erläutern Methoden und Grenzen dieser Anleitung. Beispielprüfungen dienen der Orientierung; die Produktionsabnahme benötigt Belege aus Ihren eigenen Mustern.
- Deyi Vision machine vision software: evaluation scopeDeyi VisionGeprüft
- Reflective Metal Scratch Inspection Lighting RouteDeyi VisionGeprüft
- Geometric Image TransformationsOpenCVGeprüft
Komponenten- und Auswahlreferenzen
- Machine Vision Beleuchtung
- Beleuchtungsroute für die Inspektion von reflektierenden Metallkratzern
- automatische visuelle Inspektion
- So wählen Sie eine Bildverarbeitungsbeleuchtung aus
- Beleuchtungstypen für die maschinelle Bildverarbeitung
- Grundlagen der Bildverarbeitungsbeleuchtung
- Durchlichtbeleuchtung vs. koaxiale Beleuchtung
- Oberflächendefekte an Automobil-Metallteilen
- Metal and Surface Inspection · Englische Referenz
- Alternative zu OPT Beleuchtung
- EAN-13: Licht und Ruhezonen
- Beleuchtung und ROI für die sichtbare Flüssigkeitsgrenze
- Flat-Field-Korrektur kalibrieren, ohne ungültige Daten zu kaschieren
- Rotes, blaues und weißes Licht anhand des Fehlerkontrasts vergleichen
- OCR-Etiketten: Licht und Feldgeometrie
- Licht und ROI für offene Verpackungsinhalte wählen
- Polarisation gegen Reflexe im A/B-Test prüfen
- Siegel- und Raupenbild: Licht und ROI
- SKU-Farbsortierung: Licht und Objektmaske
- Optischen Blitz im Belichtungsfenster prüfen
- Oberflächenfehler: Abnahme und Linienausgang
- Oberflächenfehler: begrenzte KI-Bewertung
- Oberflächenfehler: Kamera und Bewegung
- Oberflächenfehler: Fehlalarme eingrenzen