Anwendungsleitfäden

Defektprüfung von Rolle-zu-Rolle-Filmen mit Zeilenkameras

Planen Sie die Folienprüfung anhand von Bahnbreite, Zeilenkamera, Linienlicht-Gleichmäßigkeit, Encoder-Timing, kleinster Defektgröße und zulässiger Fehl-Ausschleusung von Gutmaterial.

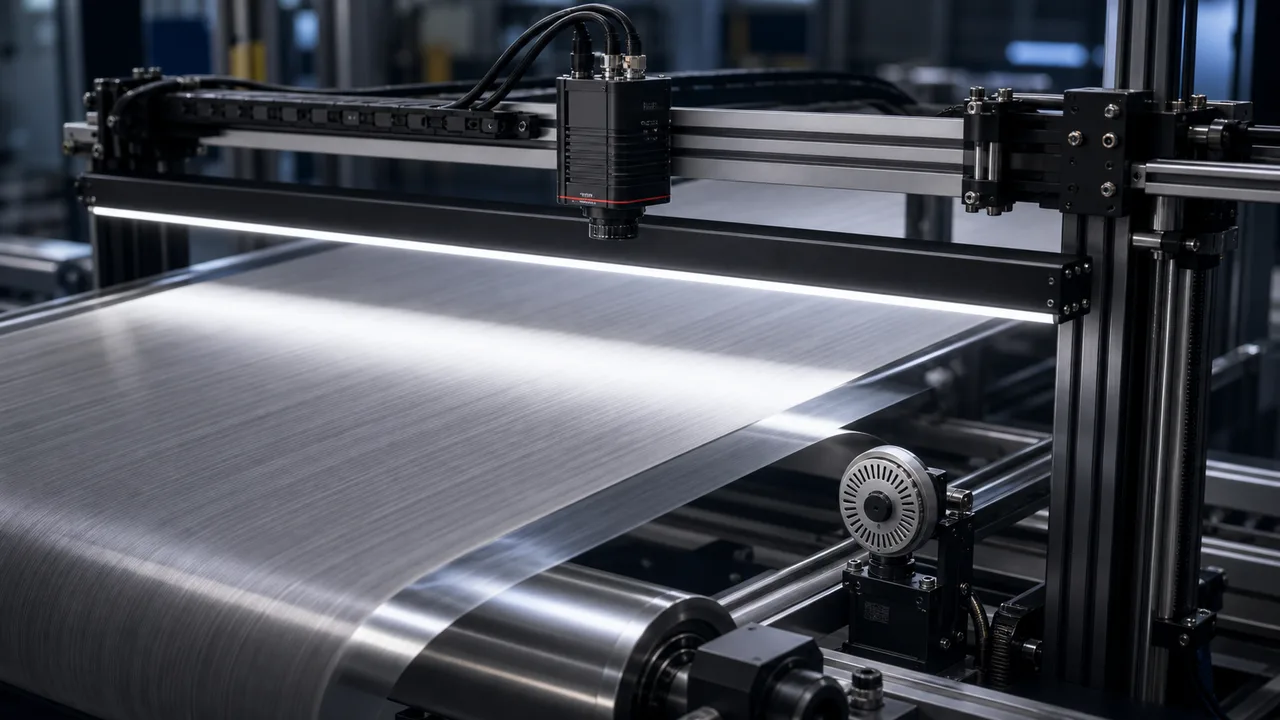
Defektprüfung von Rolle-zu-Rolle-Folien mit Zeilenkamera, zeilenförmiger Beleuchtung und Encoder-synchronisiertem Endlosbandmaterial
Illustration zur Auswahlplanung; kein Nachweis einer Kundeninstallation, der Identität eines gelieferten Modells oder geprüfter Austauschbarkeit.

Kurzantwort

Defektprüfung von Rolle-zu-Rolle-Filmen mit Zeilenkameras

Dimensionieren Sie die Rolle-zu-Rolle-Folienprüfung aus nutzbarer Bahnbreite, Defektkontrast und maximaler Transportgeschwindigkeit. Berechnen Sie Pixelabstand quer zur Bahn und Materialweg je erfasster Zeile getrennt; prüfen Sie danach Belichtung, Encoder-Timing, Beleuchtung und dauerhafte Datenaufnahme. Zeilenkameras passen zu kontinuierlich laufender Folie; für kleine getaktet angehaltene oder stationäre Sichtfelder kann eine Flächenkamera einfacher sein. Der nominale Pixelabstand allein belegt keine Defekterkennung.

Dieser Text wurde maschinengestützt übersetzt und nicht von einer Person sprachlich geprüft. Technische Bedingungen sind anhand realer Muster und der Quellen zu bestätigen. Englisches Original

Lokale Auswahlroute

Für kontinuierlichen Film ist der Zeilenscan ein Bildgebungssystem: Kamera, linienförmige Beleuchtung, Objektiv, Encoder und Fehlerlogik müssen aus der Geschwindigkeit des kontinuierlichen Streifenmaterials und der Fehlergröße zusammen entworfen werden.

Auswahlkontext

Gleichmäßige Ausleuchtung von Rand bis Mitte hilft, scheinbare Defektsignale zu reduzieren.

Vorbereitung der Anfrage

Die Encoder-Synchronisation schützt die Fehlerform und die Messskala.

Wichtige Punkte

  • Der Linienscan eignet sich für die Prüfung von Endlosfolien und breiten Endlosstreifenmaterialien.
  • Gleichmäßige Ausleuchtung von Rand bis Mitte hilft, scheinbare Defektsignale zu reduzieren.
  • Die Encoder-Synchronisation schützt die Fehlerform und die Messskala.

Auswahl und Vorgehen

Die kontinuierliche kontinuierliche Bewegung des Bandmaterials begünstigt die Zeilenabtastung.

Nutzen Sie Zeilenkameras, wenn kontinuierliche Materialbewegung die zweite Bildachse erzeugt und das Objektiv die nutzbare Bahnbreite abdeckt. Für ein kleines Sichtfeld, das getaktet angehalten oder stationär aufgenommen wird und Bild- sowie Zeitgrenzen erfüllt, kann eine Flächenkamera passen. Verhindern Materialhöhe, Flattern oder Lichtmangel reproduzierbare Bilder, lösen Sie diese physikalische Grenze vor Detektorauswahl oder Kameraangebot.

Die Gleichmäßigkeit der Beleuchtung ist ein zentrales Akzeptanzkriterium.

Vergleichen Sie reflektierte und durchgelassene Beleuchtung anhand der tatsächlichen Film- und Defekttypen. Kratzer, Einschlüsse und Beschichtungsunterschiede erfordern unterschiedliche Kontraste. Halten Sie Belichtung, Geometrie und Verarbeitung fest, während Sie Lichtanordnungen vergleichen. Überprüfen Sie beide Kanten und die Mitte auf Blendung, Übersteuerung und schwaches Signal. Ein längeres Licht oder eine Flat-Field-Korrektur kann keine Details wiederherstellen, die nie abgebildet wurden.

Das Encoder-Timing stabilisiert die Bildgeometrie.

Prüfen Sie bei variabler Rollenbewegung den Materialweg je Encoderimpuls und die Zuordnung zu jeder erfassten Bildzeile sowie Schlupf, Richtung und Beschleunigungsgrenzen. Ein fester Timer kann bei Geschwindigkeitsänderung das Bild strecken oder stauchen. Protokollieren Sie fehlende Zeilen und testen Sie Triggereingang und Empfangsdatenpfad. Eine Encoderverbindung allein belegt weder korrekte Bildgeometrie noch korrektes Ausschleus-Timing.

Die Kontrolle des falschen Ausschusses muss frühzeitig definiert werden.

Legen Sie vor der Abstimmung einen festen, beschrifteten Satz aus sauberen, fehlerhaften und störungsbehafteten Proben fest und behalten Sie einen separaten Bewertungssatz zurück. Vereinbaren Sie vor dem Test Grenzen für übersehene Fehler und irrtümliche Ausschleusungen, Mindestfehlerklassen, Geschwindigkeits- und Höhenbereich, Stichprobengrößen und nachgelagerte Ausgangszeiten. Geben Sie beobachtete Anzahlen samt geprüfter Gesamtzahl an; ein Kameradatenblatt oder ein Beispielbild ist keine Messung der Erkennungsrate.

Halten Sie Kalibrierungs- und Produktionsnachweise reproduzierbar.

Erfassen Sie nach der angegebenen Aufwärmphase dunkle und helle Referenzen mithilfe des unterstützten Kalibrierungsverfahrens des ausgewählten Modells. Zeichnen Sie Objektiv, Blende, Belichtung, Verstärkung, Pixelformat, Lichteinstellungen und Encoder-Skala auf. Erfassen Sie Rohfilmbilder an beiden Rändern und in der Mitte bei minimaler, nominaler und maximaler Geschwindigkeit und zulässiger kontinuierlicher Streifenmaterialhöhe. Nach Reinigung oder Änderung der Optik oder Lichtgeometrie erneut prüfen; Behalten Sie Konfigurationsdateien mit den Bildern bei.

Auswahlkriterien vergleichen

Defektprüfung von Rolle-zu-Rolle-Filmen mit Zeilenkameras
KriteriumPraktische EinordnungAngaben für die Anfrage
Bemusterung über die gesamte MaterialbreiteNutzbare Sichtfeldbreite ÷ Anzahl der aktiven Pixel über dieser Breite = nominaler Wert in mm/pixel; prüfen Sie Randabdeckung und Objektivleistung.Senden Sie die volle nutzbare Breite, den Randrand, die Fehlerausrichtung und beschriftete Rohbilder.
Entlang der Materiallaufrichtung ProbenahmeMaximale Materialgeschwindigkeit ÷ gewählter Materialweg pro Zeile = erforderliche rows/s; Belichtung und modellspezifische Aufnahmegrenzen müssen ebenfalls passen.Senden Sie Geschwindigkeitsbereich, Bewegungsprofil und Encoder-Distanz pro Impuls.
BildnutzlastPixel pro Zeile × Zeilen/s × transportierte Bytes pro Pixel; Fügen Sie den Overhead hinzu und überprüfen Sie die kontinuierliche Bereitstellung, Verarbeitung und Speicherung.Geben Sie das tatsächliche Ausgabeformat, die Pufferung, den Framegrabber/die Schnittstelle und die Richtlinie zur Bildaufbewahrung an.
Kleinster MangelDer Pixelabstand dient der Auslegung, ist aber keine garantierte Nachweisgrenze. Prüfen Sie Kontrast und Ergebnisse an bewegter physischer Folie aus einem unabhängigen Prüfsatz, der nicht zur Entwicklung oder Parametrierung verwendet wurde.Senden Sie Fehlergröße, -typ und Beispielbilder.
GeschwindigkeitsvariationVerwenden Sie einen Encoder, wenn die Geometrie oder Fehlerform stabil bleiben muss.Geschwindigkeitsbereich und Encoderdetails senden.
Zielgrenze für irrtümlich ausgeschleustes GutmaterialTrennen Sie Staub, Falten und echte Mängel im Abnahmeplan.Klärt den Umfang der Überprüfung von Algorithmen und Bedienern.

Rechenbeispiel und Prüfgrenzen

Größenbestimmung bei der Folieninspektion: zwei Abtastachsen und ein kontinuierlicher Datenpfad

Dies ist eine illustrative Dimensionierungsaufgabe, keine Deyi-Kameraspezifikation und kein gemessenes Fehlererkennungsergebnis: Angenommen werden 200 mm Prüfbreite, ein Zeilensensor mit 2,048 Pixeln, eine Bahngeschwindigkeit von 1,000 mm/s und 0.10 mm Weg pro erfasster Zeile. Verwenden Sie die aktiven Pixel über der geprüften Breite; Randzugaben bleiben in dieser vereinfachten Rechnung unberücksichtigt.

Eingabe oder PrüfungBerechnungWas noch überprüft werden muss
Bemusterung über die gesamte Materialbreite200 mm ÷ 2,048 pixels = 0.0977 mm/pixelÜberprüfen Sie die tatsächliche aktive Breite des Sensors, das optische Feld, den Fokus und die nutzbare Kantenabdeckung.
Entlang der Materiallaufrichtung Probenahme1,000 mm/s ÷ 0.10 mm/row = 10,000 rows/s (10 kHz)Stellen Sie sicher, dass die ausgewählte Kamera und Schnittstelle die erforderliche Zeilenrate beim tatsächlichen Pixelformat unterstützen kann.
Zeit zwischen den Reihen1 ÷ 10,000 rows/s = 0.0001 s (100 µs)Belichtungs-, Auslese- und Triggerzeitpunkt müssen den modellspezifischen Aufnahmegrenzen entsprechen.
Wenn die Geschwindigkeit um 20% steigt1,200 mm/s ÷ 0.10 mm/row = 12,000 rows/sEine feste Zeilenrate 10 kHz würde den Pixelabstand entlang der Materiallaufrichtung auf 0.12 mm/row ausdehnen. Überprüfen Sie die vom Encoder ausgelöste Erfassung für variable Geschwindigkeit.
Unkomprimierte Bildnutzlast Mono82,048 pixels/row × 10,000 rows/s × 1 byte/pixel = 20.48 MB/sProtokoll-Overhead der Datenübertragung, Pufferung, Verarbeitung und Speicherung kommen hinzu; prüfen Sie das tatsächliche Ausgabeformat.
  • Die Abtastung über die Materialbreite und entlang der Materiallaufrichtung erfolgt getrennt. Ein nominales 0.10 mm-Raster beweist nicht, dass ein 0.10 mm-Defekt erkannt werden kann; Testen Sie Kontrast, Unschärfe, Fehlerausrichtung und fehlerhafte Zurückweisung akzeptabler Teile mit repräsentativem beweglichem Material.
  • Verwenden Sie bei variabler Geschwindigkeit einen Encoder und prüfen Sie die Zuordnung von Trigger und erfasster Zeile an der tatsächlichen Fördermechanik. Encoderteilung, mechanischer Schlupf und Richtungsverarbeitung müssen geprüft werden; ein stillstehendes Muster kann die Geometrie nicht validieren.
  • Senden Sie Materialbreite, minimale Fehlergröße, Geschwindigkeitsbereich, Oberflächenbeschaffenheit, verfügbare linienförmige Beleuchtungsgeometrie, Encoderdetails und testen Sie gute/schlechte Bilder, bevor Sie eine Kamera oder Beleuchtungsroute auswählen.
  • Vorgeschlagenes Prüfverfahren, kein bereits ausgeführter physischer Test: Fixieren Sie vor der Abstimmung einen gekennzeichneten Satz aus sauberer, defekter und zu Fehlalarmen führender physischer Folie. Nutzen Sie einen unabhängigen, nicht zur Entwicklung oder Parametrierung verwendeten Prüfsatz an den vereinbarten Geschwindigkeits- und Höhengrenzen. Erfassen Sie fehlende Zeilen, durchgelassene Fehler, ausgeschleustes Gutmaterial und Trigger-bis-Ausschleuszeit zusammen mit der geprüften Gesamtzahl und den Rohbildern.
  • Die Berechnung übernimmt die Annahmen des Zeilenscan-Einführungsleitfadens. Sie ist weder eine Leistungsangabe zu einer Lieferantenkamera noch ein Abnahmeziel oder ein Nachweis der Erkennungsgenauigkeit. Die Methodenreferenzen der Hersteller wurden am 2026-10-23 geprüft; bestätigen Sie Kalibrierungs- und Triggerfunktionen für das konkret gewählte Modell.

Vorbereitung der Anfrage

  • Werkstück, Material und Oberfläche
  • Fehler-, Code-, Maß- oder Geometrieziel
  • Sichtfeld, Arbeitsabstand und Einbauraum
  • Liniengeschwindigkeit, Trigger und benötigter Ausgang
  • Referenzmodell, Musterbild oder Fehlerbeispiel

Häufige Auswahlfehler

  • Ein Modell wählen, bevor das Prüfziel messbar definiert ist.
  • Beleuchtung als Zubehör statt als Werkzeug für den Bildkontrast behandeln.
  • Vorrichtungsstabilität, Teilevariation und Wartung vernachlässigen.

Quellen und Geltungsbereich

Basler

GigE Zeilenscan-Anwendungsfallbeschreibungen und Diagramme

In der Herstellerdokumentation wird die feste Zeilenrate für vorhersehbare Bewegungen und die Encoder-Auslösung erläutert, wenn die Geschwindigkeit des walzengetriebenen Materials variiert. Bei den obigen Beispielzahlen handelt es sich um deklarierte Annahmen.

Passende Produkte und Lösungen

Weiterführende Leitfäden

Technische Leitfäden

Marken- und Alternativenvergleich

Lokale RFQ

Ihre Prüfaufgabe gemeinsam klären.

Senden Sie Musterbilder, Toleranzen, Geschwindigkeit, Sichtfeld und Einbaubedingungen. So lassen sich Kandidaten und erforderliche Prüfungen besprechen.

Technische Anfrage senden

Lokale FAQ

Fragen zu diesem Leitfaden

Technische Anfrage senden
Warum Zeilenkameras für die Rolle-zu-Rolle-Filminspektion verwenden?

Sie erzeugen aus kontrollierter Materialbewegung zeilenweise ein Bild und können kontinuierliches Bahnmaterial abdecken. Prüfen Sie zuvor beide Abtastrichtungen, Beleuchtung und Timing. Für kleine getaktet angehaltene oder stationäre Sichtfelder kann eine Flächenkamera einfacher sein.

Was verursacht falsche Fehler bei der Folieninspektion?

Ungleichmäßige Beleuchtung, Staub, Falten, kontinuierliches Flattern des Streifenmaterials, Reflexionen, Linsenabschattung und Geschwindigkeitsschwankungen können zu falschen Fehlersignalen führen.

Garantiert ein 0.10 mm-Probenahmegitter die Erkennung eines 0.10 mm-Defekts?

Nein. Abtastung allein belegt weder Defektkontrast noch Bewegungsunschärfe, optische Auflösung oder Algorithmusleistung. Die folgende Annahmenrechnung dimensioniert die Bilderfassung. Bewerten Sie repräsentative Defekte und störende, aber nicht fehlerhafte Muster bei Produktionsgeschwindigkeit, bevor Sie eine Nachweisgrenze vereinbaren.

Was soll ich für eine Rolle-zu-Rolle-Inspektion RFQ einsenden?

Geben Sie Bahnbreite, Materialtyp, Geschwindigkeitsbereich, kleinsten Defekt, Musterbilder, Encoderverfügbarkeit, Beleuchtungsgrenzen, Zielgrenze für Fehl-Ausschleusungen und erforderliche Ausgänge an.

Anwendungsauswahlbeispiele

Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.

Kontakt

Direkter RFQ-Kontakt

Mit einem Techniker über die Prüfaufgabe sprechen.

Teilen Sie Bauteil, Referenzmodell, Sichtfeld, Abstand und Taktzeit.

Ziel: Auswahlbrief innerhalb von 24h
Musterbilder prüfen lassen