
Lokale Auswahlroute
Behandeln Sie die Verpackungsinspektion als ein Linienereignis: Etikettenpräsenz, Code-Dekodierung, Druckprüfung, Ausschussausgabe und Rückverfolgbarkeitsaufzeichnung müssen gemeinsam geplant werden.
Anwendungsleitfäden
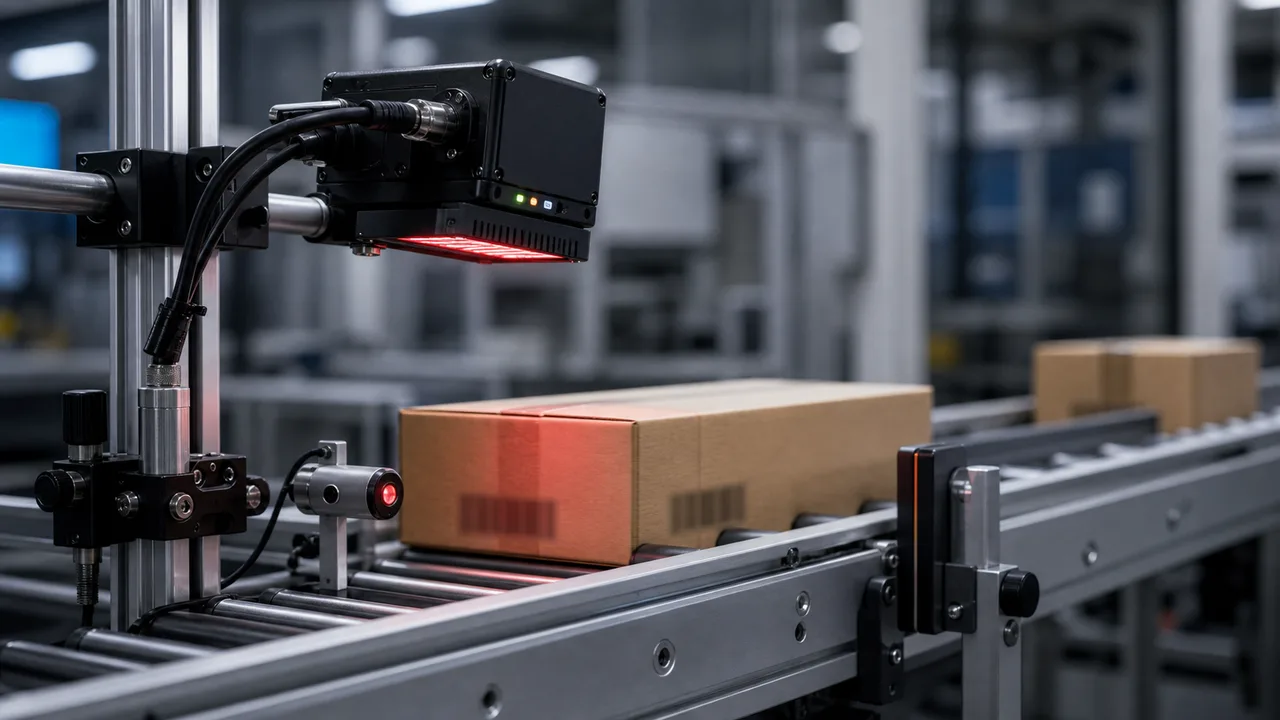
Entwerfen Sie die Prüfung von Verpackungsetiketten und Barcodes auf das Risiko falscher Etiketten, Fehler bei der Codedecodierung, Etikettenposition, Druckverifizierung, Fördergeschwindigkeit und Ausschussausgabe.
Kurzantwort
Ein Inspektionssystem für Verpackungsetiketten und Barcodes soll 3 typische Verluste verringern: falsche Etiketten, Versand ohne erfolgreiche Codelesung und fehlerhafte Ausschleuszeitpunkte. Bestätigen Sie vor der Hardwareauswahl Codetyp, Toleranz der Etikettenposition, Fördergeschwindigkeit, Zielquote erfolgreicher Lesungen und Ausgabe an PLC/Datenbank.
Dieser Text wurde maschinengestützt übersetzt und nicht von einer Person sprachlich geprüft. Technische Bedingungen sind anhand realer Muster und der Quellen zu bestätigen. Englisches Original
Behandeln Sie die Verpackungsinspektion als ein Linienereignis: Etikettenpräsenz, Code-Dekodierung, Druckprüfung, Ausschussausgabe und Rückverfolgbarkeitsaufzeichnung müssen gemeinsam geplant werden.
Fördergeschwindigkeit und Auslöseposition entscheiden über die Erfassungsstabilität.
Ausschusszeitpunkt und Datenausgabe gehören zum Inspektionsumfang.
Ein Etikett kann vorhanden, aber nicht lesbar sein, und ein Barcode kann gelesen werden, obwohl das falsche Etikett angebracht ist. Eine starke Verpackungsroute definiert, welche Prüfungen erforderlich sind: Anwesenheit, Position, OCR, Codedekodierung, Grad oder Datenbankübereinstimmung.
Ein Barcodeleser, der einen angehaltenen Karton dekodiert, kann ausfallen, wenn sich die Etiketten bewegen, knittern, sich krümmen oder Licht reflektieren. Der RFQ sollte Liniengeschwindigkeit, Triggermethode, Leseentfernung und Fehlerbehandlung bei der Codedecodierung umfassen.
Glanzfolie, Schrumpffolie, metallisierte Etiketten, Karton und Kunststoffflaschen brauchen unterschiedliche Beleuchtungsbedingungen. Die integrierte Leserbeleuchtung kann für matte Kartons genügen; reflektierende Verpackungen können eine zusätzliche Beleuchtung mit kontrolliertem Einfallswinkel benötigen.
Wenn ein nicht lesbarer Code oder ein falsches Etikett keine Ausschleusung, keinen Alarm oder keine manuelle Prüfung auslöst, ist das Versandrisiko durch die Inspektion nicht behoben. Legen Sie PLC-Ausgang, Entfernung zur Ausschleusung und Datenübergabe an die Datenbank vor der Angebotserstellung fest.
| Kriterium | Praktische Einordnung | Angaben für die Anfrage |
|---|---|---|
| Fester Barcodeleser | Wird verwendet, wenn Dekodierung und Rückverfolgbarkeit die Hauptereignisse sind. | Geben Sie Codetyp, Codegröße, Leseabstand, Fördergeschwindigkeit und Ausgabeprotokoll an. |
| Intelligente Kamera | Wird verwendet, wenn Etikettenposition, Druckpräsenz, Code und visuelle Prüfungen kombiniert werden. | Klärt, ob die Station über das Lesen hinausgehende Inspektionslogik benötigt. |
| Förderbandauslöser | Planen Sie den Aufnahmezeitpunkt passend zur Etikettenposition und Entfernung bis zur Ausschleusstelle. | Senden Sie Geschwindigkeitsbereich, Sensorposition und PLC Timing. |
| Datenbankübereinstimmung | Verwenden Sie diese Option, wenn der Code anhand von SKU-, Chargen- oder Bestelldaten überprüft werden muss. | Bestätigen Sie das Kommunikationsprotokoll und den Fehler-Workflow. |
Grenzen Sie stationäre Codeleser nach Codeart, Modulgröße, Markierung, Abstand und Bewegung ein.
Eine Smart-Kamera bündelt Bildaufnahme, Verarbeitung und Ausgänge für eine begrenzte Prüfaufgabe.
Die Beleuchtung muss das gesuchte Merkmal vom Hintergrund trennen, nicht nur das Bild heller machen.
Rückverfolgbarkeit verbindet einen gelesenen Code mit dem richtigen Teil und dem erwarteten Datensatz.
Ein fest installierter industrieller Barcode-Leser sollte anhand der ungünstigsten Codeprobe und nicht anhand des am besten gedruckten Etiketts ausgewählt werden.
Das Lesen von DPM-Barcodes ist schwierig, da der Codekontrast von der Markierungsmethode, der Oberflächenbeschaffenheit, dem Beleuchtungswinkel, dem Kameraabstand und der Teilebewegung abhängt.
Das Lesen des DPM-Codes auf reflektierendem Metall sollte anhand real markierter Teile und nicht anhand von Screenshots erfolgen.
Prüfen Sie zuerst, ob die Anlage In-Sight oder VisionPro nutzt.
Compare Banner-style vision sensors with smart cameras, lighting and compact pass/fail inspection routes.
Englisches OriginalMap fixed-mount barcode reader requirements to code type, speed, lighting and traceability constraints.
Englisches OriginalBeim Ersatz eines Datalogic-Lesers zählen Codearten, Kennzeichnung, Leseabstand und die vorhandene Ergebnisverarbeitung.
Plan barcode reader selection for Omron Microscan-style DPM, label and traceability requirements.
Englisches OriginalUse Zebra scanner reference requirements to confirm code size, motion speed, lighting and mounting constraints.
Englisches OriginalLokale RFQ
Senden Sie Musterbilder, Toleranzen, Geschwindigkeit, Sichtfeld und Einbaubedingungen. So lassen sich Kandidaten und erforderliche Prüfungen besprechen.
Technische Anfrage sendenLokale FAQ
Je nach Linienrisiko kann es Etikettenpräsenz und -position, Barcodedekodierung, OCR, falsche Etiketten, Druckqualität sowie Vorhandensein von Verschluss oder Siegel prüfen und ein Signal zur physischen Ausschleusung liefern.
Häufige Ursachen sind Bewegungsunschärfe, Blendung, gekrümmte Etiketten, kleine Modulgröße, schlechtes Trigger-Timing, Variation der Etikettenposition und schwache Fehlerbehandlung bei der Codedecodierung.
Senden Sie Paketfotos, Codebeispiele, Liniengeschwindigkeit, Leseentfernung, Etikettentoleranz, Beleuchtungsprobleme, PLC/Datenbankausgabe und Codedecodierungsfehler oder Workflow mit falschen Etiketten.
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.