マシンビジョンのトラブル対策
検査と計測
検査不良を、校正、画質、判定しきい値に分けて確認します。
14
検査と計測
14 件のチュートリアル 
検査と計測しきい値を緩める前に、切れた視点、重複候補、逆の位置規則、古い組立イベントを分けます。
検査と計測保存したマスクから過少計数と過大計数を調べ、部品の接触、反射による分裂、面積フィルター、トレーの領域を区別します。 元画像と対応する結果記録を一緒に保存します。
検査と計測繰返し寸法が独立した基準値と合わない場合、境界選択の偏り、光学的な遠近、校正不一致、時間変動を分けて調べます。 元画像と対応する結果記録を一緒に保存します。
検査と計測しきい値やカメラを変更する前に、光学的な曖昧さ、液体の動き、ROI変更、古い結果の再利用を分けます。
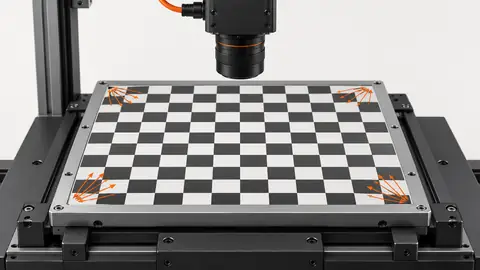
検査と計測校正の当てはめ残差が小さくても全視野の寸法精度は分かりません。本番位置と高さで独立した標準長さを測ります。
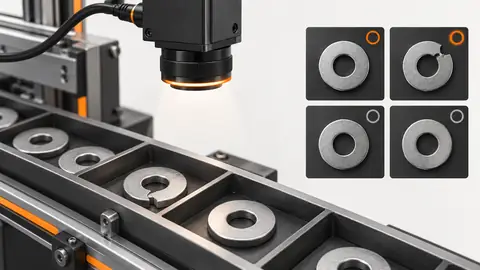
検査と計測しきい値は不良流出と良品排出を両方評価します。良品が多いと全体正解率が高くても流出を隠せます。
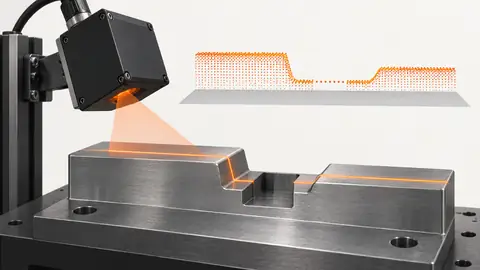
検査と計測基準ROIに特徴が入ったり点が欠けたりすると相対高さは変わります。判定閾値より先に配置と無効処理を検証します。
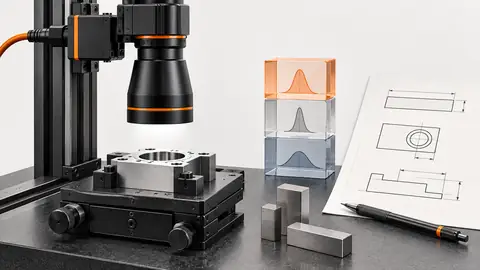
検査と計測不確かさ予算は寸法値と変動要因を結び付けます。画素分解能や繰返し性だけを総不確かさに置き換えません。
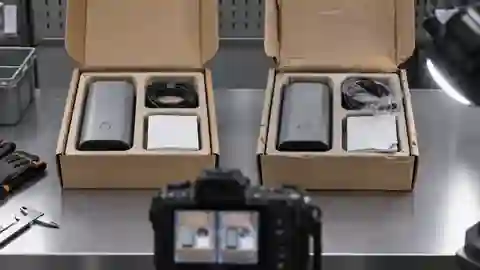
検査と計測誤合格と誤欠品を視認、前景、ラベル、BOM版、包装イベント識別で追跡します。
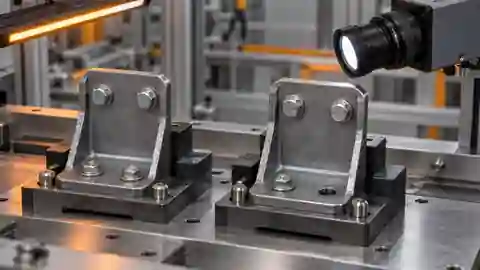
検査と計測欠品を合格にした領域を元画像、検査領域、抽出マスクで追跡し、治具の影響と遮蔽、画像取得異常を切り分けます。 元画像と対応する結果記録を一緒に保存します。
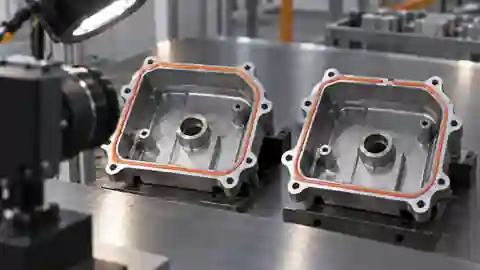
検査と計測消えた欠落が撮影根拠、座標変動、マスク上の補修のどれから来たか調べます。原画像と失敗を残し、見かけの連続で漏れや接合強度を証明しません。
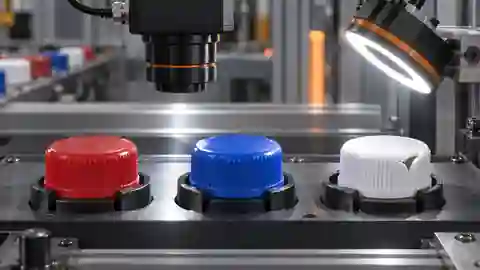
検査と計測期待 SKU に合わせて閾値を変える前に、取得、変換、マスク、判定の最初の色差を探します。
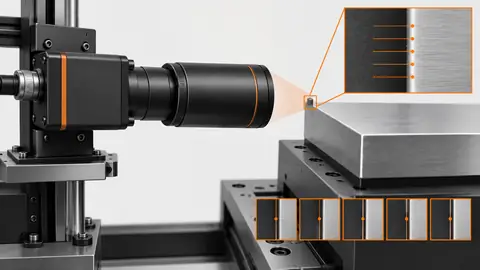
検査と計測表示桁数は出力分解能であり精度ではありません。固定状態、置き直し、独立標準との差を別に評価します。
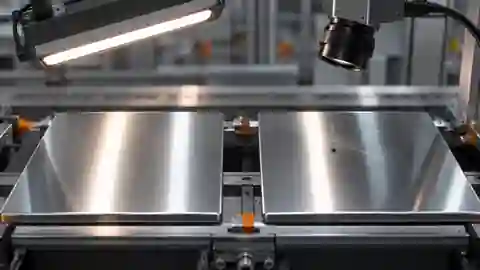
検査と計測排出閾値を上げず、最初の画像相違から反射、位置合わせずれ、実際の表面変化を区別します。
検索条件に一致するタイトルがありません。
