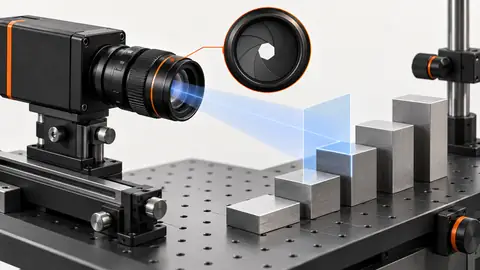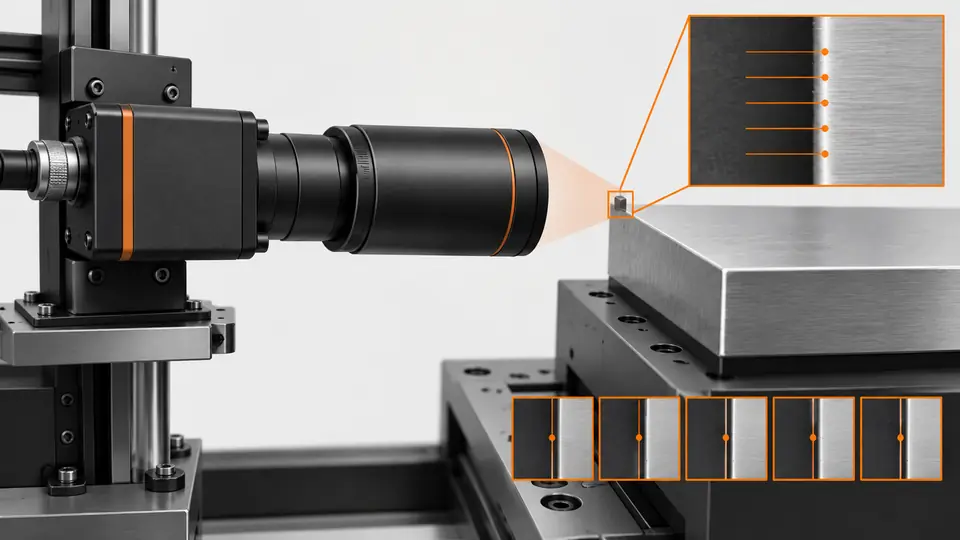
この試験で確認すること
表示桁数は出力分解能であり精度ではありません。固定状態、置き直し、独立標準との差を別に評価します。
本稿はメーカーに依存しない立上げ試験の方法です。設定変更前に、使用するカメラ、レンズ、センサ、制御装置の型式別マニュアルを確認してください。計算表の数値は仮定例であり、Deyi Visionの実測結果や製品仕様ではありません。
適用条件
安定したエッジ、検証済みスケール、不確かさが分かる標準寸法を使います。極性とROIを固定し飽和や過剰な鮮鋭化を避けます。
寸法、エッジ極性、ROI、許容姿勢を先に定義します。サブピクセル座標は補間推定で、物理精度の証明ではありません。静止繰返し、載せ直し、基準との差を分けます。最初は不安定治具や焦点変化を除き、その後は本番で許す高さと姿勢を評価します。
試験機材と記録
生画像保存、固定治具、標準器を用意します。絞り、焦点、照明、エッジフィルタ、補間方式、版を記録します。
値と不確かさが分かる基準、安定治具、生画像保存を用意します。スケール、校正版、エッジ設定、照明、焦点、測定寸法を記録し、丸め前の値を残します。点を寸法に集約する方法も記載します。フィルタ、当てはめ長さ、外れ値処理は同じ画像でも結果を変えます。
試験手順
- 標準を動かさず100枚を取得し丸め前の寸法を保存する。
- 30回置き直し、各配置を独立に記録する。
- 平均と標準寸法を比較し、固定と置き直しの分布を分ける。
- アルゴリズムを再調整せず四隅と許容高さ端で繰り返す。
静止系列の分布とエッジプロファイルを確認します。次に本番の作業者や搬送方法で載せ直し系列を別に取り、重要な視野位置と高さでも反復します。各姿勢とファイルを紐付け、変化を載せ方、局所スケール、エッジ挙動へ追跡できるようにします。
仮定条件による計算表
仮定の標準偏差0.06 pxとスケール0.025 mm/pxから0.0015 mmを得ます。平均10.010 mm、標準10.000 mmなら偏り+0.010 mmです。繰返し性が良くても偏りは許容外になり得ます。
s_mm = s_pixels * object_scale
0.06 px * 0.025 mm/px = 0.0015 mm
bias = mean - reference = 10.010 - 10.000 = +0.010 mm
repeatability != accuracy| 項目 | 仮定値 | 意味 |
|---|---|---|
| 画素標準偏差 | 0.06 px | 仮定の固定試料 |
| 長さ標準偏差 | 0.0015 mm | 尺度換算で総不確かさではない |
| 平均偏り | +0.010 mm | 平均 10.010 mm から標準 10.000 mm を減算 |
画素から換算した標準偏差は静止系列、基準との差はその条件のバイアスです。小さな偏差でもバイアス不合格は消えません。基準の不確かさと補正を考慮します。統計前に丸めず、静止と載せ直しを母集団の説明なしで混ぜません。
試験の流れ
試験の流れ
固定撮影、置き直し、標準比較を独立試験として扱います。
- 固定画像
- 置き直し
- 標準
- 視野試験
結果の読み方
結果の読み方
平均周囲のばらつきと、平均から標準への差を分けます。
- 標準
- 平均
- ばらつき
- 偏り
繰返し性と基準一致を別々に見ます。不安定画像のコントラスト、反射、閾値越えをプロファイルで調べます。曲面を含むエッジでは当てはめが目的の基準形状を表すか確認します。誤った形状を再現良く測っても、報告寸法には適しません。
トラブルシューティング
- 安定して偏る場合はスケール、標準、しきい値、光学配置を確認する。
- 置き直し後だけ散らばる場合は治具と高さを調べ、センサノイズと決めつけない。
周期変動は照明や振動と生データで照合します。載せ方依存は姿勢、高さ、基準、位置依存は局所スケールや校正を調べます。丸めや出力後だけの飛びはデータ経路を点検します。表示桁数を増やしても解決しません。
受入判定と引継ぎ
標準器の不確かさを含め、繰返し、置き直し、偏りの限界を別に定めます。仮に偏り限界0.005 mmなら例は不合格です。丸め前の全値を保存します。
生データ、設定、試料ID、判定限界を一式で保存してください。関連製品と事前準備のガイドを参照し、記録した要件をDeyi Visionに相談できます。
固定レシピを新しい基準と載せ直し系列で運転範囲全体に検証します。静止、載せ直し、基準誤差を各限界で判定し、不確かさと工程要因を検討します。生値、形状定義、補正規則を保存し、光学系、校正、エッジ設定、治具変更後に再検証します。
出典と技術資料
出典は、本記事の手法と限界を確認するための資料です。確認例は選定の参考であり、量産での受入判定には実際のサンプルによる証拠が必要です。
- 2D Measurement InspectionKEYENCE確認日
- Gauging Depth of Field in Your Imaging SystemEdmund Optics確認日
部品と選定の参考資料
- テレセントリックレンズの基礎
- 検査用のカメラ解像度の計算方法
- Instant Measuring Systems · 英語の参考資料
- Dimension Measurement · 英語の参考資料
- Telecentric Lenses · 英語の参考資料
- マシンビジョン レンズ
- テレセントリックレンズと通常のレンズ
- テレセントリックレンズとは何ですか?
- マシンビジョンレンズ選択ガイド
- プレス部品の高速寸法測定
- 寸法検査のAI支援フロー:校正と単位を固定して候補を比較する
- 寸法検査のカメラ設定:光学系と計測平面の有効性を確認する手順
- 寸法検査の照明とエッジ領域:測る境界を安定させる確認手順: 手順と記録による確認
- 寸法検査の偏りとドリフトを診断する:基準器との差から原因を追う
- カメラ校正を全視野で検証する
- 画像寸法測定の不確かさ表を作成する