
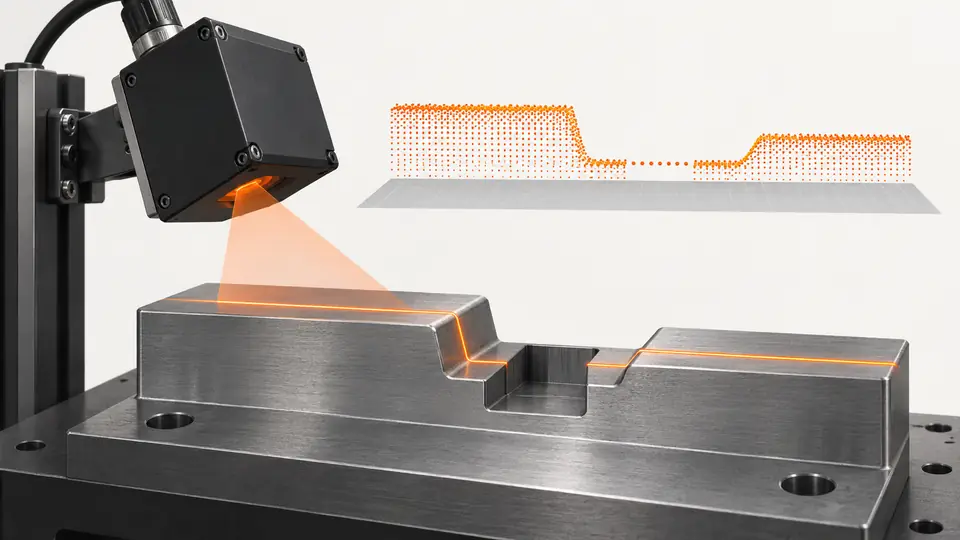
この試験で確認すること
基準ROIに特徴が入ったり点が欠けたりすると相対高さは変わります。判定閾値より先に配置と無効処理を検証します。
本稿はメーカーに依存しない立上げ試験の方法です。設定変更前に、使用するカメラ、レンズ、センサ、制御装置の型式別マニュアルを確認してください。計算表の数値は仮定例であり、Deyi Visionの実測結果や製品仕様ではありません。
適用条件
独立した高さ標準を持つ代表段差を使います。実機の単位、無効値形式、ファームウェア別露光機能を確認します。
物理基準面に対する高さと実測が不可欠な領域を定義します。有効点が多くても頂部や基準面が欠ければ不十分です。実機・ファーム版の有効フラグと測定規則を確認します。旧公式資料は原理の根拠で、現行Deyiの補間、露光、ツール機能の保証ではありません。
試験機材と記録
生プロファイルと強度の記録、固定治具、標準段差を用意します。センサ姿勢、各ROI、フィルタ、露光、状態フラグを保存します。
独立高さ基準、剛性治具、生プロファイルと取得できる強度・状態を用意します。特徴外の基準領域と必須特徴領域を示します。姿勢、材質、対応露光、基準当てはめ規則を記録し、無効点をゼロにしません。直接実測、座標変換、穴埋めを区別します。
試験手順
- 特徴外の安定面に基準ROIを置き、当てはめ直線と残差を確認する。
- 対応する三つの露光で撮り、滑らかさより有効範囲を比べる。
- 試料を少し回転・移動し遮蔽と信号不足・過大を切り分ける。
- 基準または特徴を欠測させ、妥当そうな数値ではなく無効・要確認状態を返すことを確認する。
対応露光で基準を取得し、ツール変更前に有効性と高さを比較します。向きを管理して変更し遮蔽と弱い反射を切り分けます。根拠ある基準点だけで面を当てはめ、位置と残差を確認します。特徴は必要な有効点で計算し、故意の欠落で無効結果経路も試します。
仮定条件による計算表
仮定では特徴Z12.34 mmから基準Z10.00 mmを引いて2.34 mmです。100点中80点が有効、基準残差0.008 mmです。必要範囲と標準比較が合格して初めて使え、補間は実測ではありません。
height = valid_feature_z - fitted_datum_z_at_feature
12.34 - 10.00 = 2.34 mm
valid_fraction = valid_samples / expected_samples
80 / 100 = 80%
Missing values remain invalid, not zero height.| 項目 | 仮定値 | 意味 |
|---|---|---|
| 相対高さ | 2.34 mm | 仮定の特徴と基準の差 |
| 有効点率 | 80% | 重要領域の被覆も必要 |
| 基準残差 | 0.008 mm | 仮定RMSでセンサ精度ではない |
高さは特徴座標と基準の差です。有効割合は指定領域だけの指標で重要位置の観測を証明しません。小残差は選択点とモデルの一致であり、正しい物理基準の証明ではありません。空間的網羅と基準の同定を確認して判断します。
試験の流れ
試験の流れ
影響のない面から基準を求め、特徴位置の基準との差で高さを出します。
- 基準面
- 基準当てはめ
- 特徴
- 高さ
結果の読み方
結果の読み方
生データの有効範囲を確認後に露光・角度を試し、無効測定を除外します。
- 生プロファイル
- 有効マスク
- 露光・角度
- 有効判定
直接反射、欠落、特徴、基準を図で分けます。採用点を生プロファイルへ重ね、混入や誤選択を見ます。補間は表示に使えても推定と表示します。滑らかな線を理由に未観測エッジを実測高さに変えません。
トラブルシューティング
- 段差を含む基準ROIは基準値を偏らせる。
- 露光で変わらず角度で改善する欠測は遮蔽を疑う。隠れた形は露光増加で見えない。
方向で変わる欠落は遮蔽や表面、露光で変わる欠落は状態と生データで信号範囲を調べます。基準ドリフトは特徴混入や治具移動を確認します。無効点がもっともらしいゼロ高さになるなら閾値より先に有効性処理を修正します。
受入判定と引継ぎ
重要領域の最低有効率と最大基準残差を先に定めます。無効状態と高さ標準一致を確認し、欠測をゼロや無通知の欠陥幅補間に置き換えません。
生データ、設定、試料ID、判定限界を一式で保存してください。関連製品と事前準備のガイドを参照し、記録した要件をDeyi Visionに相談できます。
新しい基準取得で許容姿勢・材質を検証し、必須領域の証拠と独立高さ一致を確認します。必要点を故意に欠落させ、原因付き無効結果を確認します。プロファイル、領域、規則を保存し、姿勢、レシピ、材質変更後に再試験します。
出典と技術資料
出典は、本記事の手法と限界を確認するための資料です。確認例は選定の参考であり、量産での受入判定には実際のサンプルによる証拠が必要です。
- Gocator Measurement Tool Technical ManualLMI Technologies確認日
- Gocator Line Profile Sensors User ManualsLMI Technologies確認日