
Lokale Auswahlroute
Ein Laser-Profiler ist gerechtfertigt, wenn das Bestehen/Nichtbestehen von der Höhe, dem Spalt, dem Profil, dem Volumen oder der Geometrie abhängt, die der 2D-Kontrast nicht wiederholbar nachweisen kann.
Auswahlhilfen
Wählen Sie Laserprofilmessgeräte und 3D-Profilsensoren nach Profilbreite, Höhenbereich, Z-Auflösung, Geschwindigkeit, Oberflächenreflexion, Montagewinkel und Wiederholgenauigkeitsziel aus.
Kurzantwort
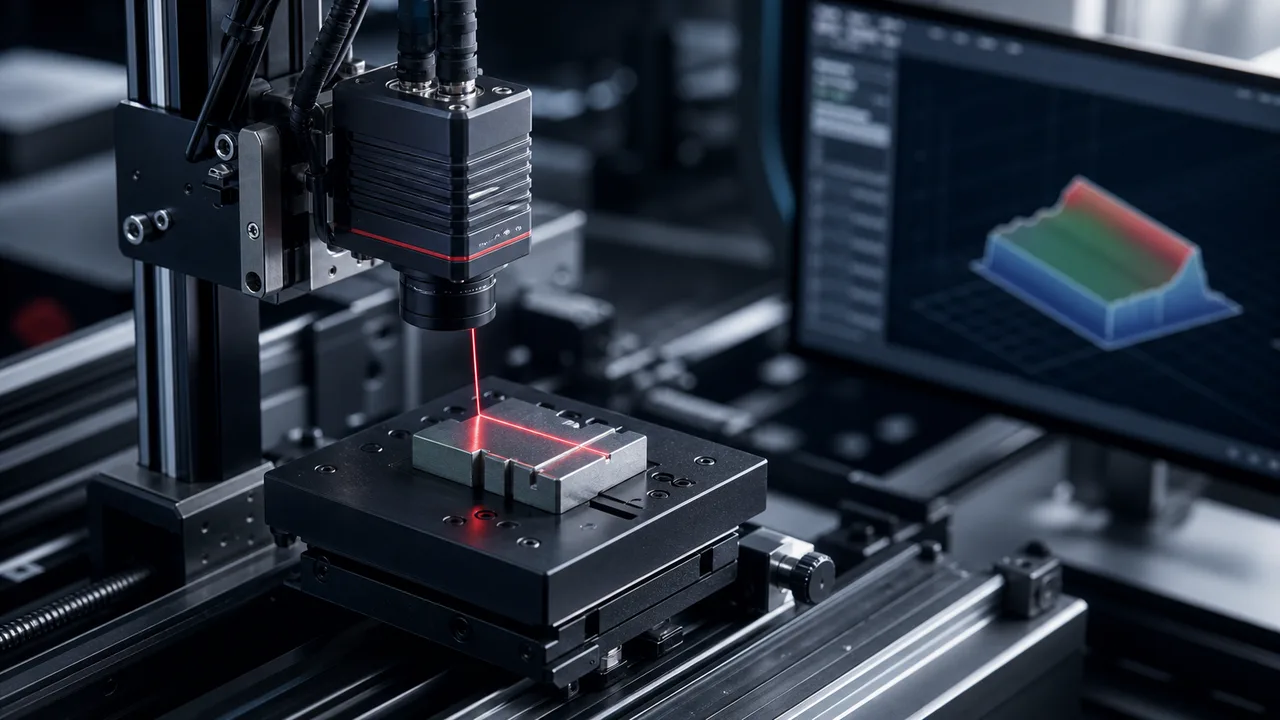
Wählen Sie ein Laserprofilmessgerät aus, indem Sie die Profilbreite, den Höhenbereich und die erforderliche Z-Wiederholgenauigkeit an das bewegliche Teil anpassen. Reflektierende Oberflächen, Schweißnahtgeometrie, schwarze Materialien und Geschwindigkeitsschwankungen sollten vor der Auswahl der Sensorklasse getestet werden.
Dieser Text wurde maschinengestützt übersetzt und nicht von einer Person sprachlich geprüft. Technische Bedingungen sind anhand realer Muster und der Quellen zu bestätigen. Englisches Original
Ein Laser-Profiler ist gerechtfertigt, wenn das Bestehen/Nichtbestehen von der Höhe, dem Spalt, dem Profil, dem Volumen oder der Geometrie abhängt, die der 2D-Kontrast nicht wiederholbar nachweisen kann.
Reflektierende oder dunkle Oberflächen erfordern reale Mustertests.
Bewegungsstabilität, Encoder-Timing und Montagewinkel beeinflussen die Wiederholgenauigkeit von 3D.
2D Vision kann Kontrast und Kanten erkennen, aber es kann nicht immer Schweißnahthöhe, Stufenhöhe, Spalt, Raupenprofil, Ebenheit oder Volumen nachweisen. Wenn die Akzeptanzregel geometrisch ist, sollte ein Laserprofilmessgerät in Betracht gezogen werden.
Eine größere Profilbreite erfasst mehr Breite am selben Bauteil, kann aber die auflösbaren Höhendetails reduzieren oder eine andere Sensorklasse erfordern. Geben Sie in der RFQ sowohl die gesamte Messbreite als auch die kleinste zuverlässig zu erfassende Höhenänderung an.
Poliertes Metall, schwarzer Gummi, transparente Teile und stark gekrümmte Oberflächen können zu fehlenden oder verrauschten Profildaten führen. Die Probenprüfung sollte die Worst-Case-Oberfläche, den Winkel und die Bewegung umfassen und nicht nur eine saubere, stationäre Probe.
Bewegliche Teile erfordern Belichtung, Scanrate, Trigger-Timing und manchmal Encoder-Synchronisierung. Ohne Bewegungsplanung können die Höhendaten im Labor korrekt, in der Produktionslinie jedoch verzerrt sein.
| Kriterium | Praktische Einordnung | Angaben für die Anfrage |
|---|---|---|
| Höhenbereich | Der Sensorbereich muss das höchste und niedrigste erwartete Profil mit Spielraum abdecken. | Senden Sie die minimale/maximale Höhe, die Toleranz und die Referenzebene der Werkstückhaltevorrichtung. |
| Profilbreite | Durch ein breiteres Profil können sich Auflösung, Montageabstand und Sensorklasse ändern. | Senden Sie die vollständige Messbreite und Zielmerkmalsgröße. |
| Oberflächenbeschaffenheit | Reflektierende, schwarze oder transparente Oberflächen benötigen eine Probenvalidierung. | Senden Sie echte Proben oder Videos von Worst-Case-Chargen. |
| Bewegungsstabilität | Scanrate, Belichtung und Encoder-Timing müssen mit der Liniengeschwindigkeit übereinstimmen. | Geben Sie den Bewegungsgeschwindigkeitsbereich, die Triggermethode und an, ob Profile anhand der zurückgelegten Strecke positioniert werden müssen. |
Prüfen Sie strukturierte Beleuchtung oder Laserprofile, wenn Höhe und Geometrie statt nur Bildkontrast entscheiden.
Für eine industrielle 2D-Kamera legen Sie zuerst Sichtfeld, relevante Strukturgröße, Bewegung und zulässige Belichtung fest.
Ein Machine-Vision-System verbindet Kamera, Optik, Licht, Verarbeitung, Trigger und Ergebniskommunikation zu einer gemeinsamen Auswahl.
Ein produktionsreifes Weltmodell für die industrielle Messtechnik sollte Abmessungen nicht direkt aus generierten Videos abschätzen.
2D-Vision ist am besten, wenn Kontrast, Kante, Druck, Code oder Position ausreichen, um die Entscheidung zu treffen.
Verwenden Sie die Vision 3D für die Schweißhöhe von Elektrofahrzeugbatterien, wenn „Gut/Nicht bestanden“ vom Profil, der Lücke oder der Raupengeometrie statt vom Farbkontrast abhängt.
Lokale RFQ
Senden Sie Musterbilder, Toleranzen, Geschwindigkeit, Sichtfeld und Einbaubedingungen. So lassen sich Kandidaten und erforderliche Prüfungen besprechen.
Technische Anfrage sendenLokale FAQ
Wählen Sie einen Laser-Profiler, wenn die Entscheidung von Höhe, Spalt, Profil, Volumen, Schweißnahtform, Ebenheit oder Geometrie abhängt, die durch den 2D-Bildkontrast nicht zuverlässig getrennt werden können.
Profilbreite, Höhenbereich, Z-Wiederholgenauigkeit, Oberflächenreflexion, Montagewinkel, Scangeschwindigkeit und Encoder-Timing interagieren alle.
Senden Sie Teilezeichnungen oder Fotos, Profilbreite, Höhenbereich, Toleranz, Oberflächenbeschaffenheit, Geschwindigkeit, Auslösemethode, Montageabstand, Beispielvideos und das erforderliche Ausgabeprotokoll.
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen. Die Bilder dienen der Illustration.