
日本語の選定ルート
光沢金属の撮像問題を、単に明るさを増やして解決しようとしないでください。反射配置を先に制御し、実際の良品、不良品、合否境界サンプルから解像度としきい値を決めます。
アプリケーションガイド
反射金属の傷、バリ、表面欠陥の検査用の照明を、グレア挙動、欠陥の方向、カメラの角度、および合格証拠によって選択します。
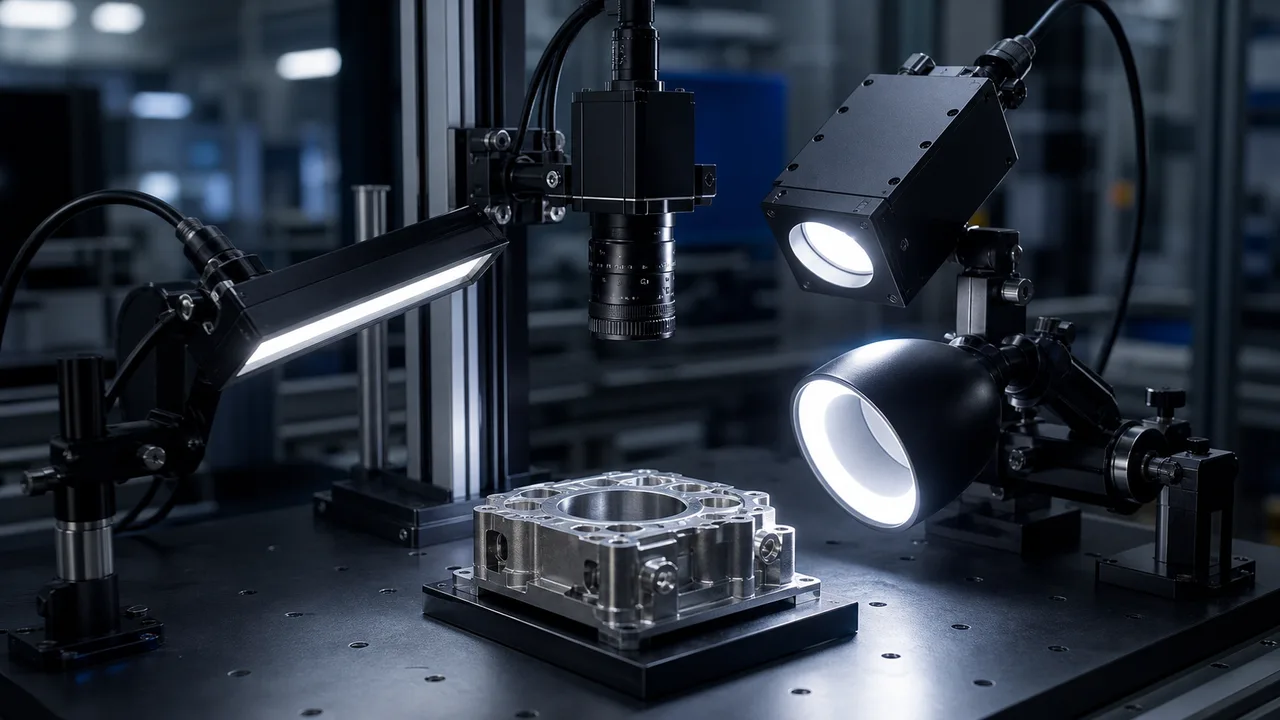
要点
反射金属傷検査は、光が欠陥のコントラストではなくグレアを引き起こす場合、通常は不合格になります。少なくとも 3 ルートを比較してください。スクラッチについてはローアングル バーまたは暗視野、フラット マークについては同軸、曲面グレアについてはドーム拡散です。
本稿は機械支援による翻訳で、人による言語校閲は受けていません。技術条件は実際のサンプルと出典資料で確認してください。 英語の原文
光沢金属の撮像問題を、単に明るさを増やして解決しようとしないでください。反射配置を先に制御し、実際の良品、不良品、合否境界サンプルから解像度としきい値を決めます。
傷の方向は、複数の側面からのローアングル照明でテストする必要があります。
合格には、境界線のサンプルとバッチ仕上げのばらつきを含める必要があります。
研磨・機械加工・プレスされた金属は目には明るく見えても、部品上の傷がカメラ画像で隠れる場合があります。照明は画像全体を明るくするだけでなく、傷やバリと背景の明暗差を作るよう設計します。
ローアングルのバーライトでは、一方向の傷が目立ち、垂直のマークが見逃される可能性があります。暗視野照明、同軸照明、ドーム照明、または複合照明のどれがより安全であるかを判断する前に、多くの場合、複数の角度からのテストが必要になります。
コントラストにより傷や汚れが証明される場合は、2D を使用してください。バリの高さ、へこみの深さ、ギャップ、または溶接形状が合否の証拠であり、コントラストだけでは良品と不良品を区別できない場合は、3D プロファイルまたはレーザー ルートを使用します。
1 つのきれいなサンプルで機能する金属表面検査は、研磨、オイル、バッチ仕上げ、またはワーク保持ジグの位置を変更すると失敗する可能性があります。 RFQ には、実際の製品からのいくつかの良い部分、悪い部分、および境界線が含まれている必要があります。
| 比較項目 | 実務上の判断 | 見積依頼に必要な情報 |
|---|---|---|
| ローアングルバーまたは暗視野 | 方向性のある傷、バリ、エッジの盛り上がった部分に使用します。 | 欠陥の方向、サイズ、現在のグレア画像を送信します。 |
| 同軸光 | 平らな反射面で、カメラ軸に沿う照明によりマークのコントラストを作る場合に使います。 | 平面度、ワーキングディスタンス、サンプルマークを送信します。 |
| ドーム拡散 | 湾曲した光沢のあるパーツがターゲットを隠す強いハイライトを作成する場合に使用します。 | パーツのサイズと利用可能なドームのクリアランスを確認します。 |
| 3D プロフィール | 高さ、へこみ、バリ、溶接形状が許容基準である場合に使用します。 | 高さの許容差とプロファイルの幅を送信します。 |
よくある質問
あらゆる用途に最適な照明はありません。低角度照明や暗視野照明は傷を見えやすくし、同軸照明は平らな反射面のマーク確認に役立つ場合があります。ドーム拡散照明は曲面部品の強いハイライトを抑えられます。
表面仕上げ、油、部品角度、治具の動き、照明の暖機、ロット差で反射が変わるため、受入試験では実際の生産ばらつきを評価します。
良品、不良品、合否境界サンプル、欠陥寸法・方向、表面仕上げ、FOV、作動距離、搬送速度、現在の照明画像、許容する良品誤排出を提示してください。
これらは社内で作成した選定例で、部品構成と提案する合格基準を説明します。実際の顧客案件、納品実績の測定結果、顧客推薦ではありません。掲載画像は説明用です。