この試験で確認すること
反射を抑えても欠陥が見えなくなれば意味がありません。同じ良品面と傷のある面で、無偏光とクロス偏光を比較します。
本稿はメーカーに依存しない立上げ試験の方法です。設定変更前に、使用するカメラ、レンズ、センサ、制御装置の型式別マニュアルを確認してください。計算表の数値は仮定例であり、Deyi Visionの実測結果や製品仕様ではありません。
最初に画像上の不具合を特定します。飽和した反射が傷を隠す、照明の映り込みを検出器が欠陥と判定する、ワークの傾きでコントラストが変わる、といったケースを結果表で分けて管理します。背景がきれいになっただけでは検査改善を証明できません。最小の対象欠陥と良品面を区別する情報が、選んだ光学構成で残るかを確認します。
適用条件
実際の材料と角度を使います。金属、粗面、曲面で効果は異なります。偏光による光量低下を補う露光変更は別に記録します。
表面仕上げ、被膜、曲率が近い良品と不良品を用意し、撮像前に欠陥位置を記録します。量産範囲の中でも難しい表面を含めてください。光沢のある不良品とつや消しの良品を比べ、その差を偏光の効果と判断してはいけません。ここでのサンプル対応付けと記録方法はメーカーに依存しない実験設計であり、特定のフィルタやカメラの指定設定ではありません。
試験機材と記録
光源偏光板、回転可能なレンズ側検光子、固定具、識別済み試料を用意します。ゲインと配置を固定し、角度と使用定格を記録します。
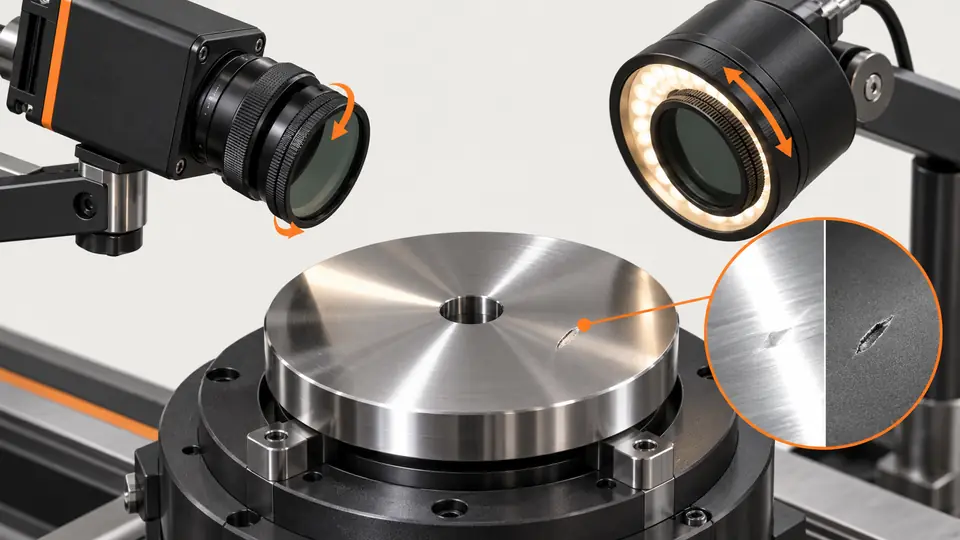
機械配置を撮影し、取り外したフィルタを同じ位置に戻せるよう取付部に印を付けます。照射方向、カメラ姿勢、焦点、絞り、背景を記録し、比較中は自動露光と自動ゲインを停止します。光源側の偏光板とレンズ側の検光子が必要な視野を遮らず、取付構造が照明の使用条件に適することも確認します。
試験手順
- 偏光なしのAで良品と欠陥を撮影する。
- 光源偏光板を追加し、検光子を回して反射が最小の角度を記録する。
- Bを同一露光で撮り、次に動きの限界内で明るさを合わせた露光でも撮る。
- 部品傾きと材料ロットを変え、飽和率、欠陥CNR、実際の検出結果を比較する。
偏光ありの撮像後に、偏光なしの基準撮像を再実施します。基準画像が変化した場合は、フィルタの効果を判断する前に位置ずれ、照明のドリフト、サンプルの取扱いを調べます。各生画像で同じ欠陥座標を確認してください。同一露光の比較は光学変更を切り分け、明るさを合わせた比較は露光制約の範囲で量産に使える画像が得られるかを調べるため、両者を分けて扱います。
仮定条件による計算表
仮定の10000画素ROIではAの飽和が1200画素、Bが80画素で12%対0.8%です。BのCNRが3.2でも、独立した欠陥試験に合格しなければ採用できません。
clipped_fraction = clipped_pixels / ROI_pixels
A: 1200 / 10000 = 12%
B: 80 / 10000 = 0.8%
CNR_A = 1.5; CNR_B = 3.2 (hypothetical)| 項目 | 仮定値 | 意味 |
|---|---|---|
| 基準の飽和率 | 12% | 10000画素中1200画素 |
| 偏光後の飽和率 | 0.8% | 10000画素中80画素 |
| 偏光後CNR | 3.2 | 仮定のコントラストとノイズの比較 |
飽和マスクでは失われた情報の量だけでなく位置を確認します。飽和割合が下がっても重要な傷が隠れたままの場合があります。欠陥と背景の統計は対応する領域で求め、CNRで使ったノイズの定義を記録します。この仮定計算例のCNRを、そのまま量産の合否しきい値にしてはいけません。実際の欠陥で先に検証してください。
試験の流れ
試験の流れ
光源とレンズに偏光部品を置き、同じ面からの反射経路を確認します。
- 光源
- 偏光板
- 表面
- 検光子
手順図は条件を管理した比較を表します。各画像にサンプルID、構成、検光子の向き、実際の撮像設定を結び付けます。配置と偏光を同時に変えると、改善の原因を特定できません。配置変更が必要なら別の実験として独自の基準画像を残し、元のA/B組の証拠と混ぜないでください。
結果の読み方
結果の読み方
反射率と欠陥情報を別々に比較します。暗い画像ほど良い検査とは限りません。
- 基準A
- 偏光B
- 反射
- 欠陥
比較図は欠陥の切出し画像と一緒に読みます。検光子を回したときに反射と欠陥の両方を追跡してください。両者が同時に消える場合があります。良品面も同様に確認し、誤検出につながる表面模様を把握します。不適切だった角度の画像も保存すると、採用角度の根拠を説明でき、後の取付ずれの診断にも役立ちます。
トラブルシューティング
- 反射と傷が同時に消える場合は、最も暗い角度を選ぶ前に照明角度を変更する。
- 露光補償で動きがぶれるなら、検証済み露光上限を超えず照明や配置を改善する。
曲面上で反射抑制が変わる場合は、すべての場所で同じ角度が有効と考えず、不具合領域をワーク姿勢と対応付けます。暗い画像に過大なゲインが必要なら、検出器を調整する前に生画像のノイズと使える照明を確認します。被膜や材料ロットで応答が変わったら、光学条件を対応付けた比較をやり直します。ソフト調整だけでは、隠れていた欠陥が見えるようになったことを証明できません。
受入判定と引継ぎ
必要な傾き範囲で代表欠陥を検出し良品を正しく判定できた場合に採用します。A/B生画像、検光子角度、二通りの露光比較を保存します。
生データ、設定、試料ID、判定限界を一式で保存してください。関連製品と事前準備のガイドを参照し、記録した要件をDeyi Visionに相談できます。
検光子の角度選定に使っていない、独立に識別したサンプルで最終確認します。指定した姿勢範囲と実ライン条件で、欠陥検出と良品の判定動作を確かめます。露光上限、取付印、再比較が必要な条件を記録してください。成功画像と失敗画像の両方を引き継ぐことで、他の技術者が説明用画像から推測するのではなく判断を再現できます。
出典と技術資料
出典は、本記事の手法と限界を確認するための資料です。確認例は選定の参考であり、量産での受入判定には実際のサンプルによる証拠が必要です。
- Successful Light Polarization TechniquesEdmund Optics確認日
- Machine Vision Filter TechnologyEdmund Optics確認日
部品と選定の参考資料
- 画像処理 照明
- 反射金属傷検査 照明ルート
- マシンビジョン照明の選び方
- マシンビジョン照明の種類
- マシンビジョン照明の基礎
- バックライト vs 同軸照明
- 自動車金属表面の欠陥検査
- Metal and Surface Inspection · 英語の参考資料
- OPT 画像処理用照明 代替
- 可視液面境界の照明とROIを比較して設定する
- 無効データを隠さず平場補正を校正する
- 赤・青・白の照明を欠陥コントラストで比較する
- OCR ラベル照合:照明と項目領域
- 開いた包装内容の照明とROIを選ぶ手順
- 封口・接着剤外観:照明と経路 ROI
- SKU・色分選:照明と物体マスク
- ストロボ光が露光窓内に入ることを確認する
- 表面欠陥検査:受入とライン出力
- 表面欠陥検査:範囲を限定した AI 評価
- 表面欠陥検査:画素密度と動体ぶれ
- 表面欠陥検査:照明と ROI の検証
- 表面欠陥検査:誤警報の切り分け