
选型思路
不要只靠增加亮度解决光亮金属的成像问题。应先控制反射几何,再用真实良品、不良品与合格边界样品选择相机分辨率和阈值逻辑。
应用指南
根据眩光行为、缺陷方向、摄像角度和验收证据,选择用于反射金属划痕、毛刺和表面缺陷检查的照明。
要点
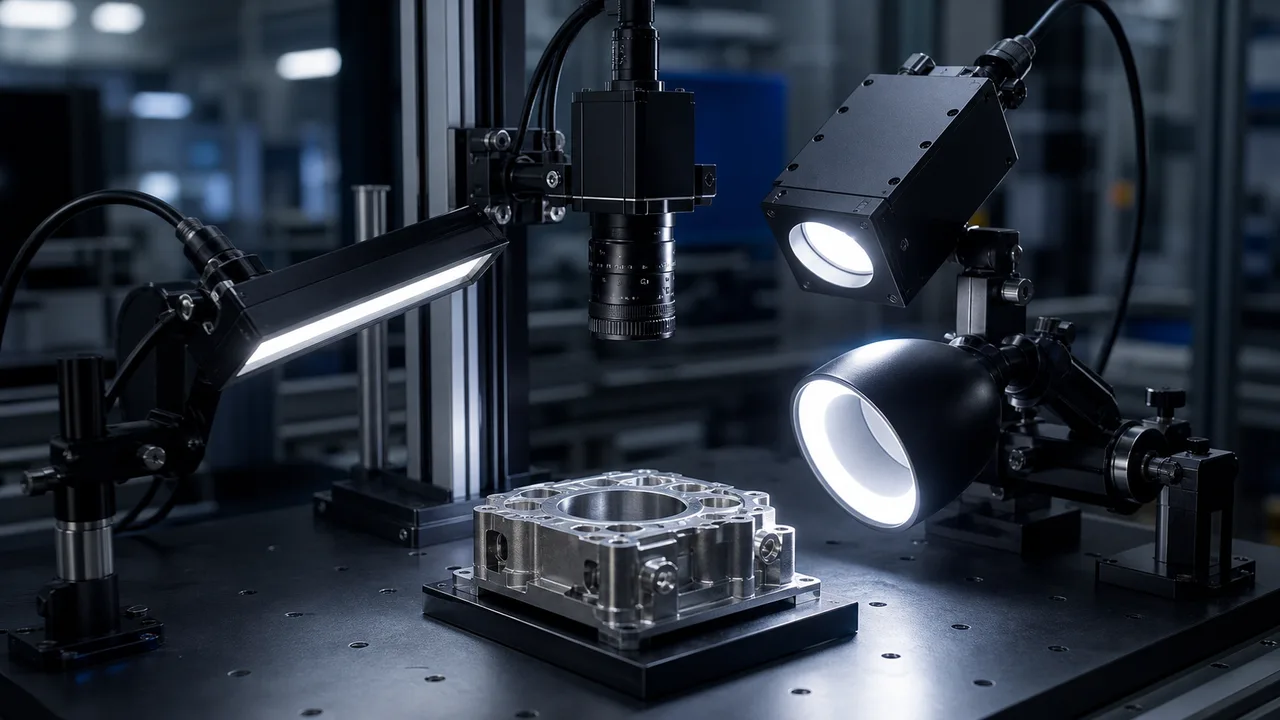
当光线产生眩光而不是缺陷对比度时,反射金属划痕检测通常会失败。至少比较 3 路线:低角度条形或暗场用于划痕,同轴用于平面标记,圆顶扩散用于弯曲眩光。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
不要只靠增加亮度解决光亮金属的成像问题。应先控制反射几何,再用真实良品、不良品与合格边界样品选择相机分辨率和阈值逻辑。
划痕方向应使用多于一侧的低角度照明进行测试。
验收应包括边界样品和批次成品变化。
抛光、机加工或冲压金属可能肉眼明亮,工件上的划痕却在相机图像中不可见。照明应让划痕或毛刺相对背景形成明暗差,而不只是提高整幅图像亮度。
低角度条形灯可能会显示一个方向的划痕并错过垂直标记。在决定暗场、同轴、圆顶或组合照明是否更安全之前,通常需要进行多角度测试。
当对比证明有划痕或污渍时,使用2D。当毛刺高度、凹痕深度、间隙或焊缝形状是通过/失败证据时,使用 3D 轮廓或激光路线,并且仅靠对比无法区分好零件和坏零件。
在抛光、上油、批处理或工件固定夹具位置改变后,对一个干净样品进行的金属表面检测可能会失败。 RFQ 应该包括来自实际生产的几个好的、坏的和边缘的部分。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 低角度条形或暗场 | 用于定向划痕、毛刺和凸起边缘。 | 发送缺陷方向、大小和当前眩光图像。 |
| 同轴灯 | 用于较平整反光表面,以及需要沿相机轴照明形成对比度的标记。 | 发送平整度、工作距离和样品标记。 |
| 圆顶扩散 | 当弯曲的闪亮部件产生隐藏目标的硬高光时使用。 | 确认零件尺寸和可用的圆顶间隙。 |
| 3D轮廓 | 当高度、凹痕、毛刺或焊缝几何形状是验收规则时使用。 | 发送高度公差和轮廓宽度。 |
常见问题
不存在适用于所有情况的最佳光源。低角度或暗场照明常能显现划痕,同轴照明可帮助检查平整反光表面的标记,圆顶漫射照明可减少曲面零件上的强烈高光。
表面状态、油污、零件角度、治具移动、照明预热与批次差异都会改变反射,因此验收必须覆盖实际生产变化。
提供良品、不良品与临界样品、缺陷尺寸和方向、表面状态、FOV、工作距离、产线速度、当前照明图像,以及可接受的良品误剔除程度。
这些内容是内部编写的选型示例,用于说明组件选择与建议验收条件,并非真实客户项目、实测交付成果或客户背书。示例中的图片仅用于说明。