
選型思路
不要只靠增加亮度解決光亮金屬的成像問題。應先控制反射幾何,再用真實良品、不良品與合格邊界樣品選擇相機解析度與閾值邏輯。
應用指南
根據眩光行為、缺陷方向、攝影角度和驗收證據,選擇用於反射金屬刮痕、毛邊和表面缺陷檢查的照明。
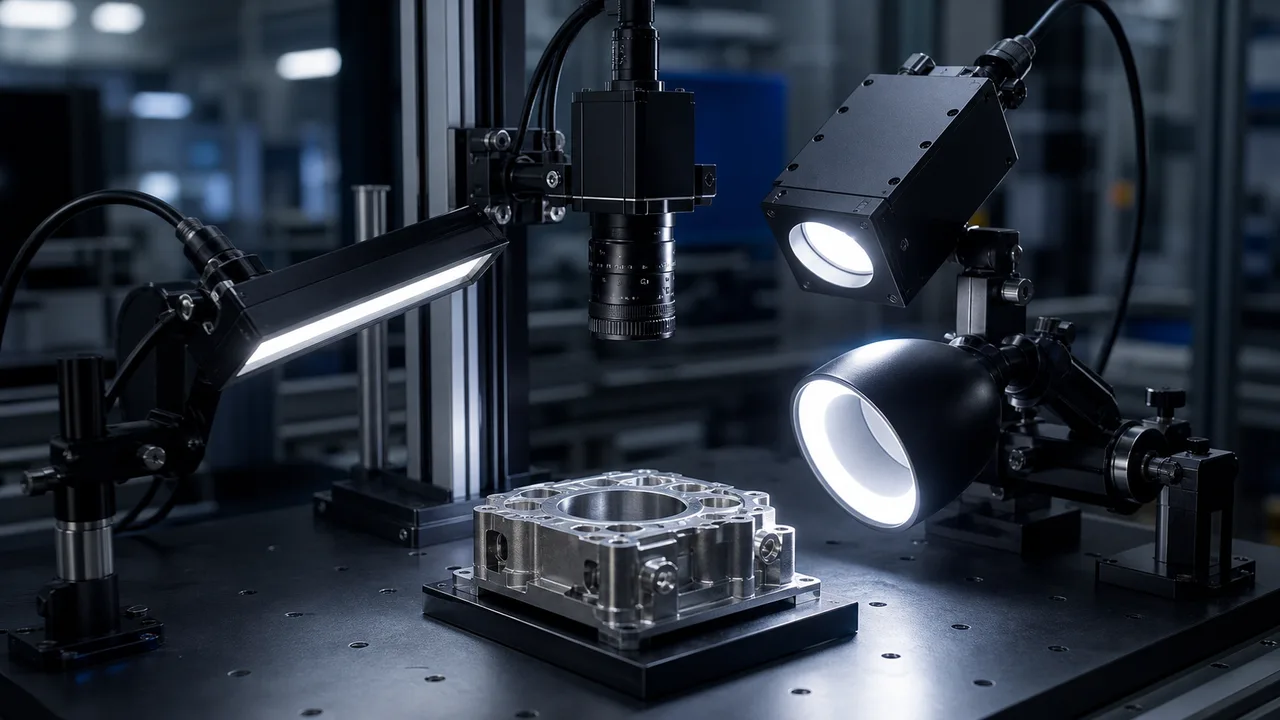
要點
當光線產生眩光而不是缺陷對比度時,反射金屬刮痕檢測通常會失敗。至少比較 3 路線:低角度條形或暗場用於划痕,同軸用於平面標記,圓頂擴散用於彎曲眩光。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
不要只靠增加亮度解決光亮金屬的成像問題。應先控制反射幾何,再用真實良品、不良品與合格邊界樣品選擇相機解析度與閾值邏輯。
刮痕方向應使用多於一側的低角度照明進行測試。
驗收應包括邊界樣品和批次成品變化。
拋光、機械加工或沖壓金屬可能肉眼明亮,工件上的刮痕卻在相機影像中不可見。照明應讓刮痕或毛邊相對背景形成明暗差,而不只是提高整幅影像亮度。
低角度條形燈可能會顯示一個方向的刮痕並錯過垂直標記。在決定暗場、同軸、圓頂或組合照明是否更安全之前,通常需要進行多角度測試。
當對比證明有刮痕或污漬時,使用2D。當毛邊高度、凹痕深度、間隙或焊接形狀是通過/失敗證據時,使用 3D 輪廓或雷射路線,並且僅靠對比無法區分好零件和壞零件。
在拋光、上油、批次或工件固定治具位置改變後,對一個乾淨樣品進行的金屬表面檢測可能會失敗。 RFQ 應該包括來自實際生產的幾個好的、壞的和邊緣的部分。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 低角度條形或暗場 | 用於定向划痕、毛邊和凸起邊緣。 | 發送缺陷方向、大小和當前眩光影像。 |
| 同軸燈 | 用於較平整反光表面,以及需要沿相機軸照明形成對比的標記。 | 發送平整度、工作距離和樣品標記。 |
| 圓頂擴散 | 當彎曲的閃亮部件產生隱藏目標的硬高光時使用。 | 確認零件尺寸和可用的圓頂間隙。 |
| 3D輪廓 | 當高度、凹痕、毛邊或焊接幾何形狀是驗收規則時使用。 | 發送高度公差和輪廓寬度。 |
常見問題
不存在適用於所有情況的最佳光源。低角度或暗場照明常能顯現刮痕,同軸照明可幫助檢查平整反光表面的標記,圓頂漫射照明可減少曲面零件上的強烈高光。
表面狀態、油污、零件角度、治具移動、照明預熱與批次差異都會改變反射,因此驗收必須覆蓋實際生產變化。
提供良品、不良品與臨界樣品、缺陷尺寸和方向、表面狀態、FOV、工作距離、產線速度、目前照明影像,以及可接受的良品誤剔除程度。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。示範中的圖片僅用於說明。