
Ruta en espanol
No intente resolver la imagen de metal brillante solo aumentando la luz. Controle primero la geometría de reflexión y elija resolución y umbrales con muestras reales conformes, defectuosas y cercanas al límite.
Guías de aplicación
Seleccione la iluminación para la inspección de rayones, rebabas y defectos de superficie de metales reflectantes según el comportamiento del deslumbramiento, la dirección del defecto, el ángulo de la cámara y la evidencia de aceptación.
Respuesta directa
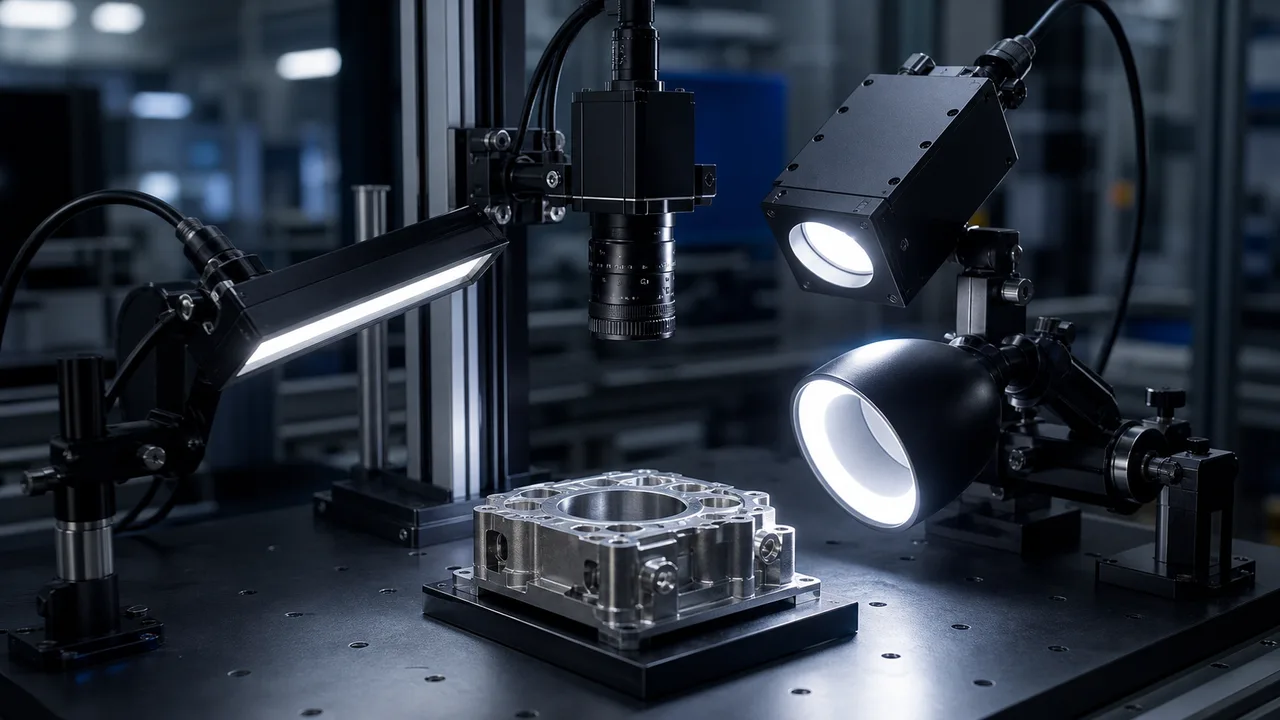
La inspección de rayones en metales reflectantes generalmente falla cuando la luz crea deslumbramiento en lugar de un contraste defectuoso. Compare al menos las rutas 3: barra de ángulo bajo o campo oscuro para rayones, coaxial para marcas planas y difusión de domo para reflejos curvos.
Este texto se ha traducido con asistencia automática y no ha pasado una revisión lingüística humana. Las condiciones técnicas deben confirmarse con muestras reales y las fuentes. Original en inglés
No intente resolver la imagen de metal brillante solo aumentando la luz. Controle primero la geometría de reflexión y elija resolución y umbrales con muestras reales conformes, defectuosas y cercanas al límite.
La dirección del rayado debe probarse con iluminación de ángulo bajo desde más de un lado.
La aceptación debe incluir muestras dudosas y variaciones en el acabado del lote.
El metal pulido, mecanizado o estampado puede verse brillante al ojo y ocultar en la imagen las rayas de la pieza. La iluminación debe cambiar el brillo de la raya o rebaba respecto al fondo, no solo aclarar toda la imagen.
Una barra de luz de ángulo bajo puede revelar rayones en una dirección y pasar por alto marcas perpendiculares. A menudo se necesitan pruebas de múltiples ángulos antes de decidir si la iluminación de campo oscuro, coaxial, de domo o combinada es más segura.
Utilice 2D cuando el contraste demuestre que hay rayones o manchas. Utilice el perfil 3D o las rutas láser cuando la altura de las rebabas, la profundidad de la abolladura, el espacio o la forma de la soldadura sean la prueba de aprobación/rechazo y el contraste por sí solo no pueda separar las piezas buenas y malas.
Una inspección de superficies metálicas que funciona con una muestra limpia puede fallar después de cambios de pulido, aceite, acabado de lote o posición de la plantilla de sujeción de piezas. El RFQ debería incluir varias piezas buenas, malas y dudosas de producción real.
| Criterio | Interpretación práctica | Datos para solicitar presupuesto |
|---|---|---|
| Barra de ángulo bajo o campo oscuro | Úselo para rayones direccionales, rebabas y bordes elevados. | Envíe imágenes de dirección, tamaño y brillo actual del defecto. |
| luz coaxial | Use en superficies reflectantes planas y marcas cuyo contraste se forma iluminando por el eje de la cámara. | Enviar planitud, distancia de trabajo y marcas de muestra. |
| Difusión de domo | Úselo cuando las partes curvas y brillantes crean reflejos intensos que ocultan el objetivo. | Confirme el tamaño de la pieza y el espacio libre disponible para el domo. |
| Perfil 3D | Utilícelo cuando la regla de aceptación sea la altura, las abolladuras, las rebabas o la geometría de la soldadura. | Enviar tolerancia de altura y ancho de perfil. |
La iluminación debe separar el rasgo buscado del fondo, además de aportar luz.
Seleccione cámaras de área por campo de visión, movimiento, obturador y formato de píxel.
Evalúe luz estructurada o perfiles láser cuando la decisión dependa de altura y geometría.
Elija iluminación de visión artificial demostrando primero el contraste en el defecto real.
Los tipos de iluminación de visión artificial deben seleccionarse según la señal que necesita crear: silueta, textura de superficie, sombra rayada, contraste impreso, control de resaltado reflectante o uniformidad de escaneo de líneas.
La iluminación de visión artificial crea contraste antes de que se ejecute el software.
Utilice la luz de fondo cuando la decisión dependa del contorno, borde, agujero o silueta del hueco.
RFQ en espanol
Comparta imágenes de muestras, tolerancias, velocidad, campo de visión y condiciones de montaje para revisar los componentes candidatos y las verificaciones necesarias.
Enviar RFQ tecnicoFAQ
No existe una iluminación universalmente mejor. La iluminación de ángulo bajo o campo oscuro suele revelar rayones; la coaxial puede ayudar con marcas en superficies reflectantes planas, y la difusión de domo puede reducir los reflejos intensos en piezas curvas.
El acabado, aceite, ángulo de pieza, movimiento del utillaje, calentamiento de la iluminación y variación de lote cambian los reflejos; la aceptación debe comprobar variación real de producción.
Envíe muestras conformes, defectuosas y límite, tamaño/dirección del defecto, acabado, FOV, distancia de trabajo, velocidad de producción, imágenes actuales y tolerancia admisible al rechazo erróneo de piezas conformes.
Estos ejemplos internos de selección ilustran componentes y criterios de aceptación propuestos. No son proyectos de clientes, resultados medidos de entregas ni referencias de clientes. Las imágenes son ilustrativas.