
業種別検査

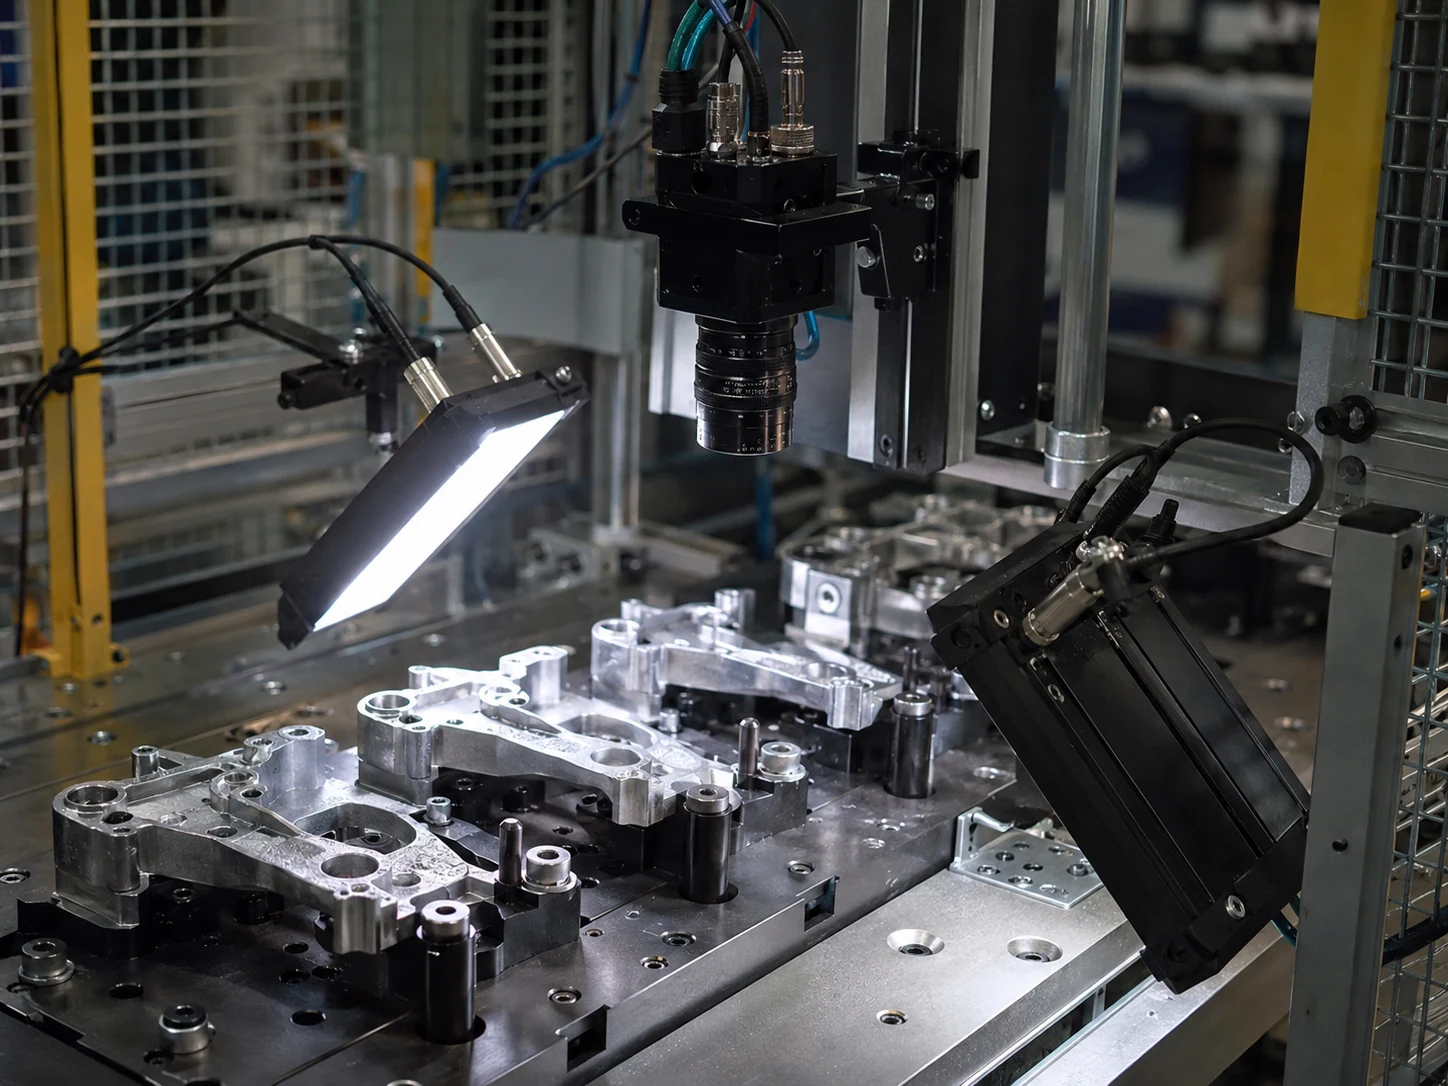
金属表面のキズ・バリ画像検査

金属表面のキズ、バリ、溶接形状、隙間に合わせて、照明と観察方向を選定します。

検査構成:金属表面のキズ・バリ画像検査

金属表面のキズ・バリ画像検査

要点

合否を決めるのが明暗差か実際の形状かを先に分けます。同じワークで照明配置を比較し、生産中のばらつきでも確認してください。

金属表面のキズ・バリ画像検査

選定の概要

金属表面・バリ・溶接部

金属表面のキズ・バリ画像検査

選定条件

キズの明暗差と形状差

金属表面のキズ・バリ画像検査

見積依頼の確認点

油膜・仕上げ・観察方向

見積依頼情報

技術部門が最初に確認すべき内容。

  • 金属表面・バリ・溶接部
  • キズの明暗差と形状差
  • 油膜・仕上げ・観察方向
  • 元画像・基準品・測定有効性
選定ロジック

反射に埋もれるキズにはどの照明を試しますか?

同じ位置を示したサンプルで、低角度・暗視野、同軸、拡散照明を比較します。キズ方向、曲面、油膜、仕上げで得られる明暗差は変わります。 露光とサンプルを固定して照射角だけを変えます。目印を付けたキズが見えなくなる画像も残してください。

反射を抑えても欠陥が見えなくなれば意味がありません。同じ良品面と傷のある面で、無偏光とクロス偏光を比較します。反射抑制の偏光A/B試験を行う

画像の明るさでバリや溶接部の高さが分かりますか?

高さ、隙間、輪郭が合否を決めるなら、独立した基準で校正した形状計測と欠測データの扱いを確認します。明るさと高さは別です。 同じ基準品を許容される部品位置で比較します。欠けた形状データを高さゼロとして扱わないでください。

実験室では見えるキズが量産で見えないのはなぜですか?

表面、姿勢、速度が変わると、選んだサンプルの明暗差は保てない場合があります。独立した良品、不良品、境界品を予定範囲で評価します。 実際の油膜や仕上げの変動を受入試験へ含めます。難しい境界品の正解を変えず、誤排出と見逃しを別々に集計してください。

適する条件

  • 基準が定義された可視の表面欠陥、または形状特徴を調べる用途。
  • 必要な特徴が実際の配置で見え、独立したサンプルで検証できる用途に適しています。

選定上の制約

  • 一つの照明画像だけで欠陥深さ、材料状態、溶接強度は証明できません。
  • 画像による判定だけでは、内部機能や材料特性は保証できません。実際の工程で合否基準を定めてください。

提案する検証手順

用途別の検証計画

以下は検証手順の提案であり、実機や生産ラインで完了した試験結果ではありません。

記録する項目

  • サンプル・部品の識別情報:金属表面・バリ・溶接部
  • 撮像条件と許容変動:油膜・仕上げ・観察方向
  • 判定結果と対応する記録:元画像・基準品・測定有効性
  1. 基準サンプルを決める 露光とサンプルを固定して照射角だけを変えます。目印を付けたキズが見えなくなる画像も残してください。
  2. 変動要因を一つずつ比較する 同じ基準品を許容される部品位置で比較します。欠けた形状データを高さゼロとして扱わないでください。
  3. 判定と後工程への受け渡しを確認する 実際の油膜や仕上げの変動を受入試験へ含めます。難しい境界品の正解を変えず、誤排出と見逃しを別々に集計してください。

判断マトリクス

問い合わせ前に重要な選定条件を整理します。

01

検査目的

金属表面のキズ・バリ画像検査

02

技術的な参考条件

元画像・基準品・測定有効性

03

見積依頼の確認情報

金属表面・バリ・溶接部 / キズの明暗差と形状差

関連製品

このページに関連する製品カテゴリ。

製品を見る

関連ガイド

見積依頼の前に追加の選定条件を確認します。

ガイドを見る

ブランド・代替構成の比較

仕様の説明文は日本語で表示しています。数値と単位の意味は元の仕様と一致し、型式やインターフェースの識別名は保持します。

金属表面のキズ・バリ画像検査
型番 仕様項目 値
DY-RS3475-W 電力 2W
DY-RS3475-W 照明開口寸法 外径34mm / 内径10mm / 高さ19mm
DY-RS3475-W 色温度 6000-10000K
DY-RS3475-W 使用環境 0-40 C

日本語での見積依頼

相談したいテーマ: 金属表面のキズ・バリ画像検査?

サンプル画像、ライン速度、許容差、現在の不具合内容をお送りください。技術的な選定方針に整理します。

技術相談を送る

よくある質問

問い合わせ前の確認: 金属表面のキズ・バリ画像検査

技術相談を送る
反射に埋もれるキズにはどの照明を試しますか?

同じ位置を示したサンプルで、低角度・暗視野、同軸、拡散照明を比較します。キズ方向、曲面、油膜、仕上げで得られる明暗差は変わります。

画像の明るさでバリや溶接部の高さが分かりますか?

高さ、隙間、輪郭が合否を決めるなら、独立した基準で校正した形状計測と欠測データの扱いを確認します。明るさと高さは別です。

実験室では見えるキズが量産で見えないのはなぜですか?

表面、姿勢、速度が変わると、選んだサンプルの明暗差は保てない場合があります。独立した良品、不良品、境界品を予定範囲で評価します。

用途別の選定例

これらは社内で作成した選定例で、部品構成と提案する合格基準を説明します。実際の顧客案件、納品実績の測定結果、顧客推薦ではありません。

関連するトラブル対策

相談

見積依頼の窓口

検査条件を技術担当に相談できます。

サンプル画像、参考型番、視野、ワーク距離、ライン速度を共有してください。

目安: 24時間以内に選定メモ
欠陥リスクを先に確認