
选型思路
金属表面、毛刺与焊缝
金属表面划痕与毛刺视觉检测
先区分验收依据是明暗对比还是实际几何量。使用同一工件比较布光,再以真实生产变化验证选择。
金属表面、毛刺与焊缝
划痕对比与轮廓偏差
油膜、表面加工及观察方向
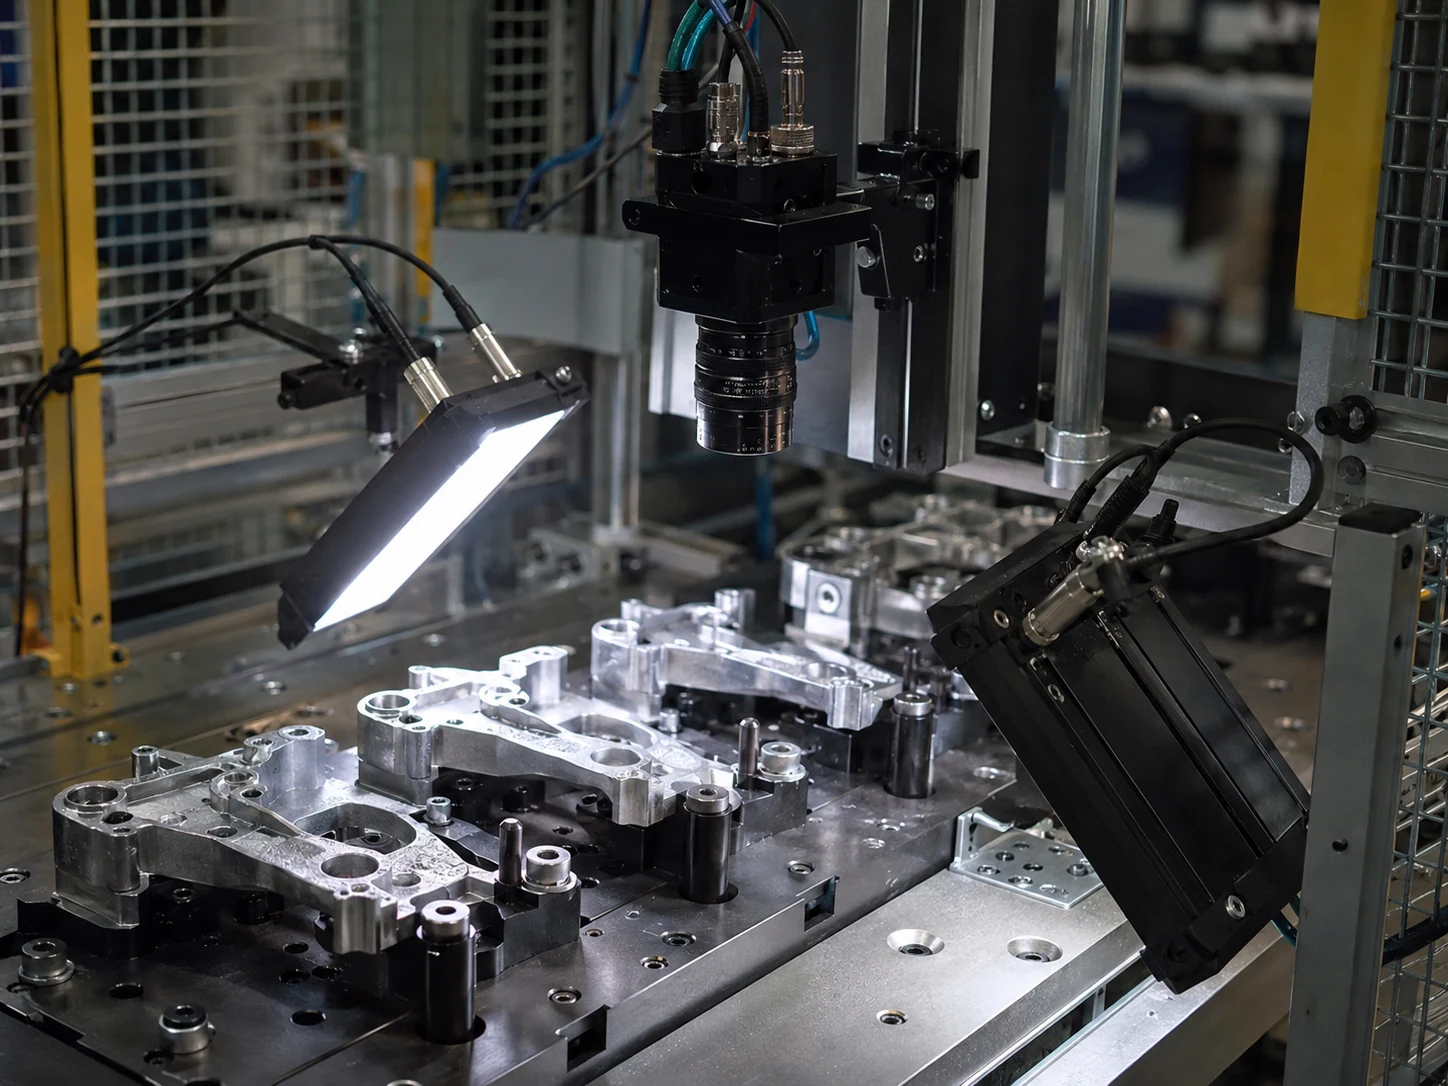
对同一组已标记样品比较低角度或暗场、同轴及漫射照明。划痕方向、曲率、油膜与表面加工都会影响对比度。 改变照射角时固定样品与曝光。已标记划痕消失的图像也要保存,不能只留最好看的视图。
只有在缺陷仍然可见的前提下,抑制强反光才有意义。请在同样的划伤表面和合格表面上,比较非偏振与正交偏振的图像。针对眩光做一次偏振 A/B 测试
建议的验证流程
以下为建议的验证步骤,不代表已完成设备试验或产线验收。
对比要点
金属表面划痕与毛刺视觉检测
原始图像、标准件与测量有效性
金属表面、毛刺与焊缝 / 划痕对比与轮廓偏差
相关产品
相关指南
规格说明已本地化;数值与单位的含义与原规格一致,型号及接口标识保持不变。
| 型号 | 参数 | 数值 |
|---|---|---|
| DY-RS3475-W | 功率 | 2W |
| DY-RS3475-W | 光源开口尺寸 | 外径 34mm / 内径 10mm / 高度 19mm |
| DY-RS3475-W | 色温 | 6000-10000K |
| DY-RS3475-W | 使用环境 | 0-40 C |
常见问题
对同一组已标记样品比较低角度或暗场、同轴及漫射照明。划痕方向、曲率、油膜与表面加工都会影响对比度。
不能。若高度、间隙或轮廓决定合格与否,应验证经标定的几何测量、独立参考及缺失数据处理。
表面、姿态及速度变化可能让精选样品的对比度消失。需以独立良品、不良品及临界件覆盖预计的生产范围。
这些内容是内部编写的选型示例,用于说明组件选择与建议验收条件,并非真实客户项目、实测交付成果或客户背书。