
Отраслевая проверка

Оптический контроль поверхности металла

Подбор освещения и геометрии съёмки для царапин, заусенцев, сварного профиля и зазоров на металле.
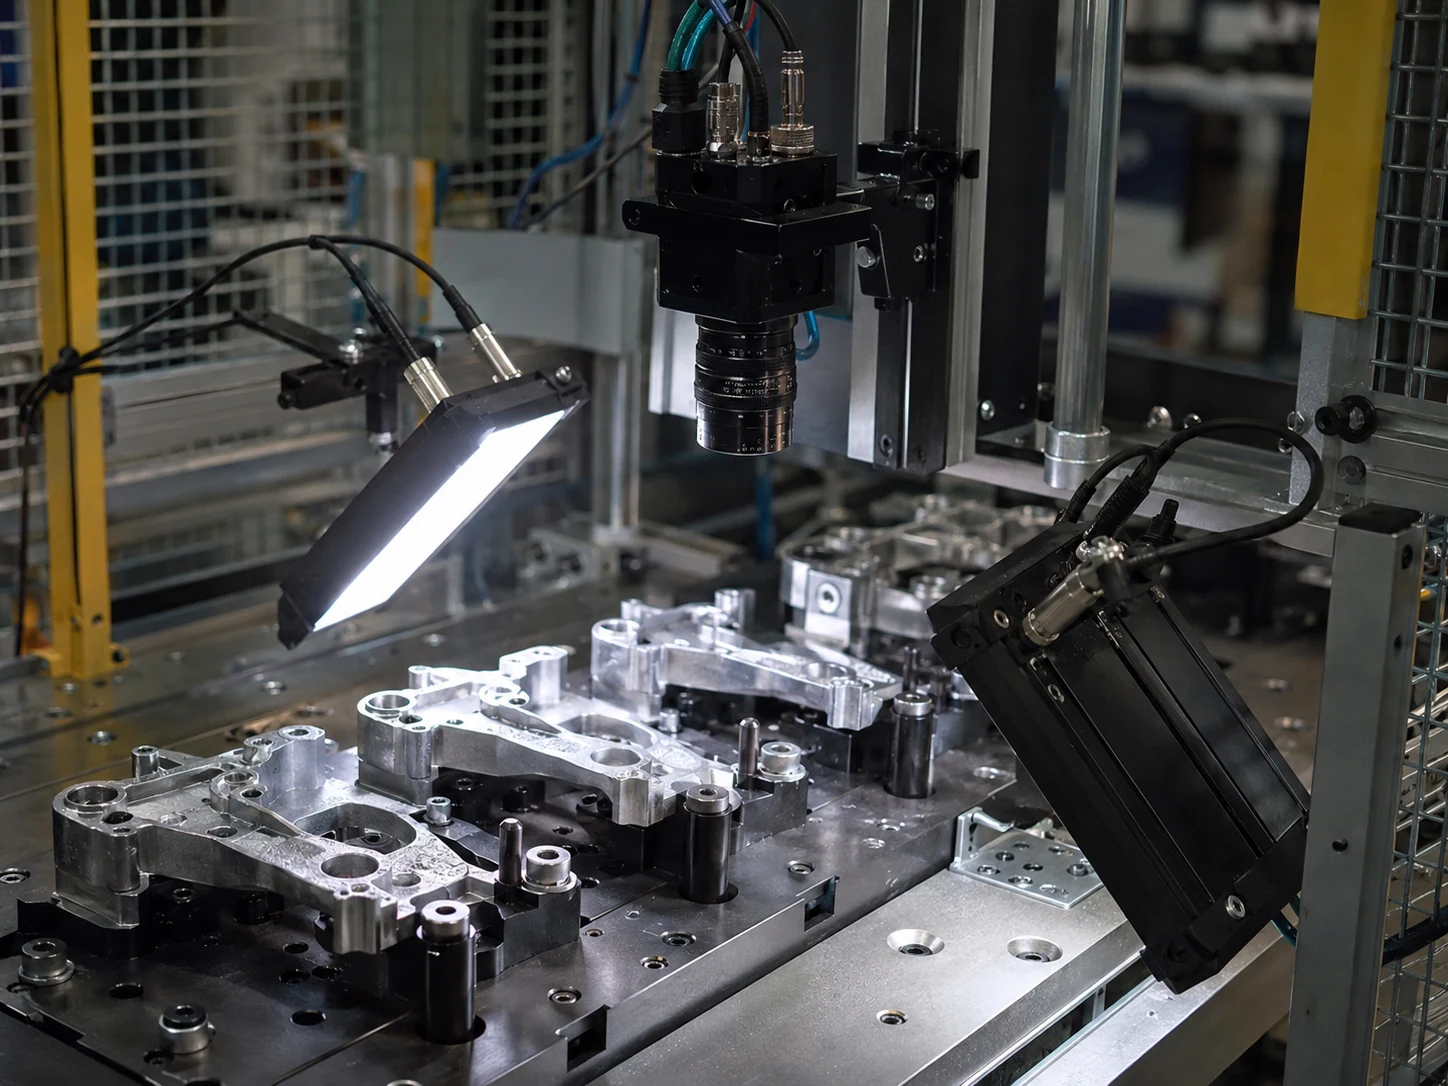
Компоновка проверки: Оптический контроль поверхности металла

Оптический контроль поверхности металла

Краткий ответ

Сначала определите, решает ли задачу контраст или измерение геометрии. Сравните свет на одной детали и подтвердите выбор при производственных изменениях.

Оптический контроль поверхности металла

Решение

Металлические поверхности, заусенцы и сварные швы

Оптический контроль поверхности металла

Условия подбора

Контраст царапин и отклонение профиля

Оптический контроль поверхности металла

Данные для запроса

Масло, обработка и направление наблюдения

Данные запроса

Что инженерам нужно подтвердить сначала.

  • Металлические поверхности, заусенцы и сварные швы
  • Контраст царапин и отклонение профиля
  • Масло, обработка и направление наблюдения
  • Исходный кадр, эталон и достоверность измерения
Логика подбора

Какой свет пробовать, если царапина скрывается в блике?

Сравните низкоугловое или тёмнопольное, коаксиальное и рассеянное освещение на одних отмеченных образцах. Направление царапины, кривизна, масло и обработка меняют контраст. Фиксируйте экспозицию и образец при изменении угла света. Сохраните и кадры, на которых отмеченная царапина исчезла.

Подавление блика полезно, только если дефект остаётся видимым. Сравните обычную и перекрёстно-поляризованную съёмку тех же исправных и поцарапанных поверхностей.A/B-проверка поляризации для подавления бликов

Показывает ли яркость высоту заусенца или шва?

Нет. Для высоты, зазора или профиля оценивают калиброванную геометрию, независимый эталон и правила обработки пропусков данных. Сравните один эталон при допустимых положениях детали. Отсутствующие точки профиля нельзя считать нулевой высотой.

Почему лабораторное изображение не работает на линии?

Поверхность, положение и скорость могут убрать контраст выбранного образца. Проверьте независимые годные, дефектные и пограничные детали во всём рабочем диапазоне. Включите реальные изменения масла и обработки поверхности. Отдельно считайте ложный брак и пропуски, не меняя класс трудного образца.

Подходящие условия

  • Для видимых поверхностных дефектов или геометрических признаков с определённым эталоном.
  • Подходит, когда нужные признаки видимы в рабочей геометрии и проверяются на независимых образцах.

Ограничения подбора

  • Единственное освещённое изображение не доказывает глубину дефекта, состояние материала или прочность шва.
  • Изображение не подтверждает внутреннюю работоспособность или свойства материала. Критерии приёмки задают для реального процесса.

Предлагаемая проверка

План проверки применения

Это предлагаемый порядок проверки, а не результаты завершённых испытаний оборудования или приёмки линии.

Что необходимо записать

  • Идентификаторы образцов и изделий: Металлические поверхности, заусенцы и сварные швы
  • Условия съёмки и изменения: Масло, обработка и направление наблюдения
  • Решение и соответствующая запись: Исходный кадр, эталон и достоверность измерения
  1. Подготовить эталонные образцы Фиксируйте экспозицию и образец при изменении угла света. Сохраните и кадры, на которых отмеченная царапина исчезла.
  2. Разделить влияющие условия Сравните один эталон при допустимых положениях детали. Отсутствующие точки профиля нельзя считать нулевой высотой.
  3. Проверить решение и передачу результата Включите реальные изменения масла и обработки поверхности. Отдельно считайте ложный брак и пропуски, не меняя класс трудного образца.

Матрица решения

Уточните ключевые факторы до запроса.

01

Задача контроля

Оптический контроль поверхности металла

02

Референсная модель

Исходный кадр, эталон и достоверность измерения

03

Данные для запроса

Металлические поверхности, заусенцы и сварные швы / Контраст царапин и отклонение профиля

Связанные продукты

Группы продуктов для этой задачи.

Смотреть продукты

Связанные гайды

Проверьте дополнительные условия перед запросом КП.

Смотреть гайды

Как выбрать освещение машинного зрения

Выбирайте освещение машинного зрения, сначала проверив контрастность реального дефекта.

Типы освещения машинного зрения

Типы освещения машинного зрения следует выбирать в зависимости от сигнала, который необходимо создать: силуэт, текстура поверхности, тень от царапин, контрастность печати, управление отражающими бликами или однородность линейного сканирования.

Основы освещения машинного зрения

Освещение машинного зрения создаёт контраст до запуска программной обработки.

Светоотражающий маршрут освещения для проверки царапин на металле

Проверка отражающих металлических царапин обычно не дает результатов, когда свет создает блики вместо контраста дефектов.

Подсветка против коаксиального освещения

Используйте подсветку, когда решение зависит от силуэта контура, края, отверстия или зазора.

Сравнение марок и альтернатив

Описания характеристик переведены. Числа и единицы сохраняют технический смысл; обозначения моделей и интерфейсов оставлены без изменений.

Оптический контроль поверхности металла
Модель Параметр Значение
DY-RS3475-W Мощность 2W
DY-RS3475-W Размер светового отверстия Наружный 34mm / внутренний 10mm / высота 19mm
DY-RS3475-W Цветовая температура 6000-10000K
DY-RS3475-W Условия эксплуатации 0-40 C

Запрос на русском языке

Нужна помощь по Оптический контроль поверхности металла?

Отправьте изображения образцов, скорость линии, допуск и текущий дефект. Мы подготовим по ним технические рекомендации по подбору.

Отправить запрос

FAQ

Вопросы перед запросом по Оптический контроль поверхности металла

Отправить запрос
Какой свет пробовать, если царапина скрывается в блике?

Сравните низкоугловое или тёмнопольное, коаксиальное и рассеянное освещение на одних отмеченных образцах. Направление царапины, кривизна, масло и обработка меняют контраст.

Показывает ли яркость высоту заусенца или шва?

Нет. Для высоты, зазора или профиля оценивают калиброванную геометрию, независимый эталон и правила обработки пропусков данных.

Почему лабораторное изображение не работает на линии?

Поверхность, положение и скорость могут убрать контраст выбранного образца. Проверьте независимые годные, дефектные и пограничные детали во всём рабочем диапазоне.

Примеры подбора

Эти внутренние примеры подбора показывают выбор компонентов и предлагаемые критерии приемки. Это не проекты клиентов, не измеренные результаты поставок и не отзывы клиентов.

Продолжить диагностику

Контакты

Прямой контакт для запроса

Обсудите задачу инспекции с инженером.

Отправьте фото образцов, референсную модель, FOV, рабочее расстояние и скорость линии.

Цель: сводка по подбору в течение 24 ч
Отправить запрос