
選型思路
金屬表面、毛邊與焊道
金屬表面刮傷與毛邊影像檢測
先分辨驗收依據是明暗對比還是實際幾何量。以同一工件比較布光,再用真實生產變動驗證配置。
金屬表面、毛邊與焊道
刮傷對比及輪廓偏差
油膜、表面加工與觀察方向
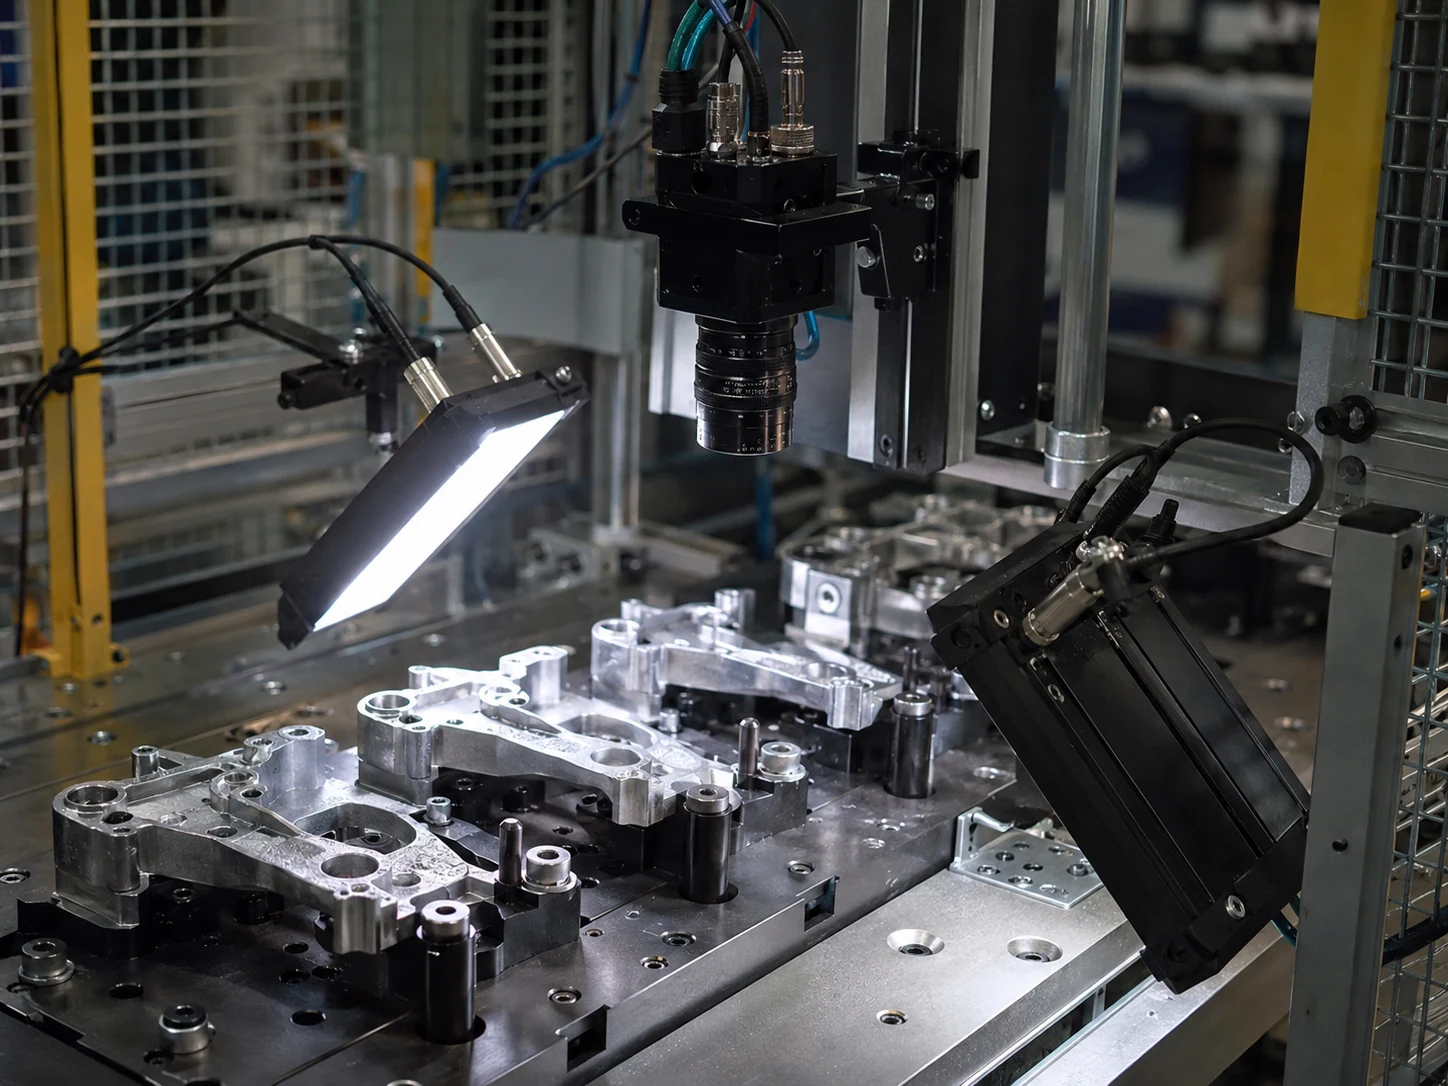
以同一組已標記樣品,比較低角度或暗視野、同軸與漫射照明。刮傷方向、曲率、油膜及表面加工都會改變對比。 變更照射角時固定樣品與曝光。標記刮傷消失的影像也須保留,不要只選最好看的視圖。
只有在瑕疵仍然可見的前提下,抑制強反光才有意義。請在同樣的刮傷表面和合格表面上,比較非偏振與正交偏振的影像。針對眩光做一次偏振 A/B 測試
建議的驗證流程
以下為建議的驗證程序,不代表已完成設備試驗或產線驗收。
比較要點
金屬表面刮傷與毛邊影像檢測
原始影像、標準件及量測有效性
金屬表面、毛邊與焊道 / 刮傷對比及輪廓偏差
相關產品
相關指南
規格說明已本土化;數值與單位意義與原規格一致,型號及介面識別碼保持不變。
| 型號 | 參數 | 數值 |
|---|---|---|
| DY-RS3475-W | 功率 | 2W |
| DY-RS3475-W | 光源開口尺寸 | 外徑 34mm / 內徑 10mm / 高 19mm |
| DY-RS3475-W | 色溫 | 6000-10000K |
| DY-RS3475-W | 使用環境 | 0-40 C |
常見問題
以同一組已標記樣品,比較低角度或暗視野、同軸與漫射照明。刮傷方向、曲率、油膜及表面加工都會改變對比。
不能。高度、間隙或輪廓若決定合格與否,應確認校正後的幾何量測、獨立參考及缺測資料處理。
表面、姿態及速度變動可能讓精選樣品的對比消失。應以獨立良品、不良品及臨界件涵蓋預定生產範圍。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。