
Resumen técnico
Superficies, rebabas y soldaduras
Aplicación industrial
Selección de iluminación y geometría para rayaduras, rebabas, perfiles de soldadura y holguras en metal.
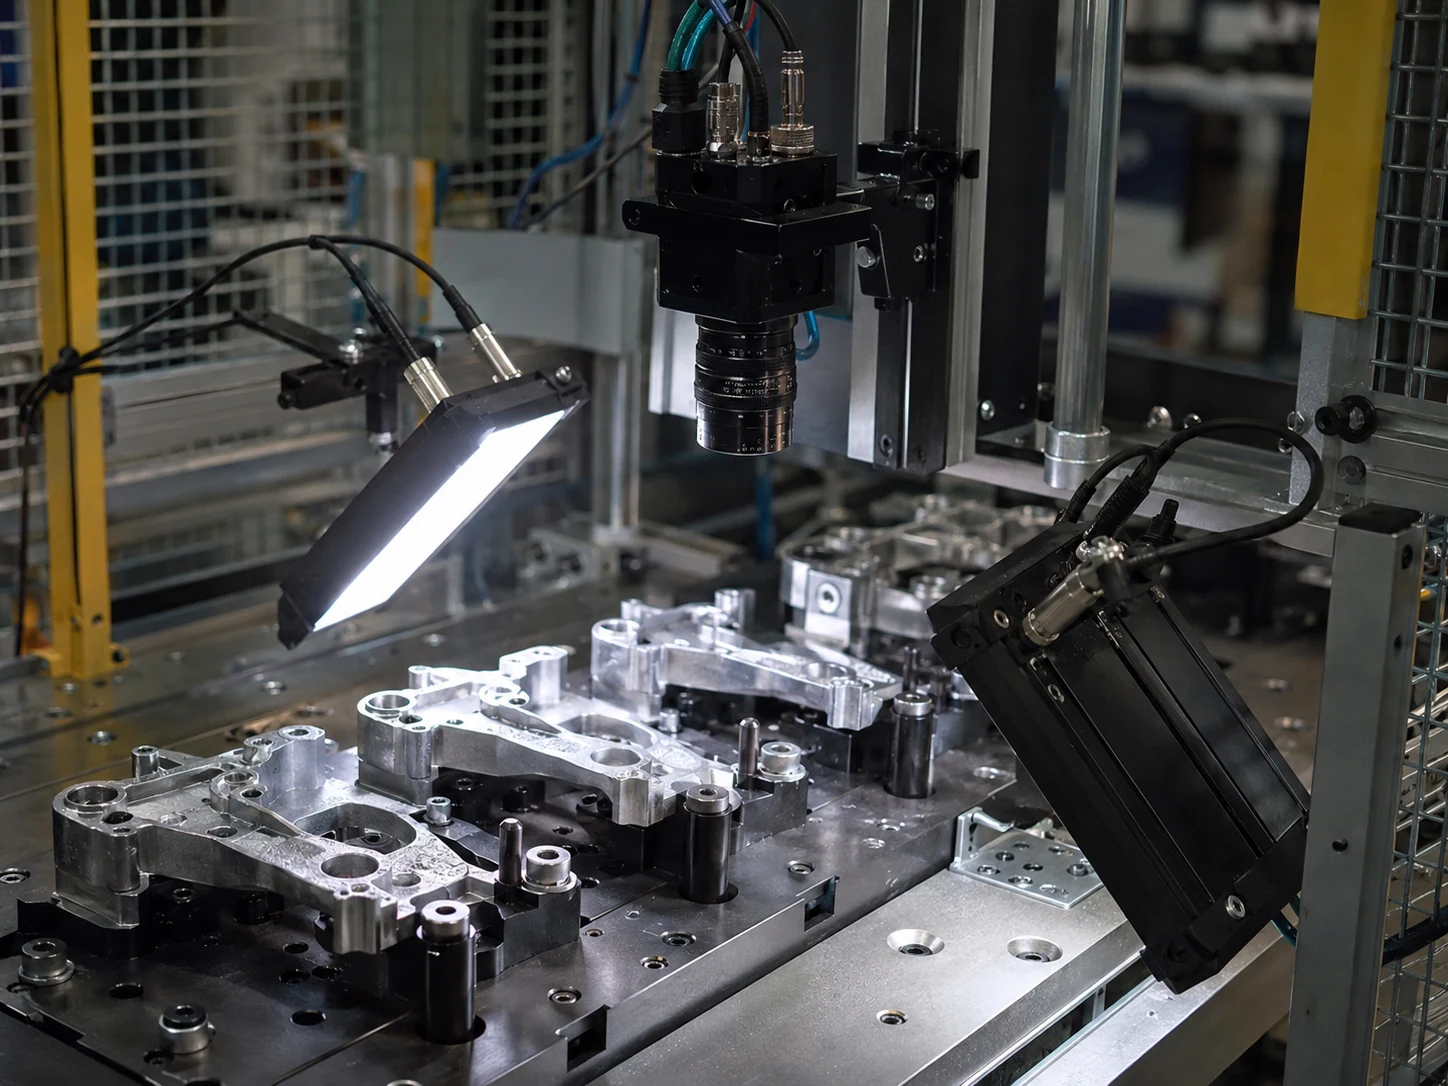
Inspección de superficies metálicas
Separe primero una decisión de contraste de una medida geométrica. Compare luces sobre la misma pieza y valide con variaciones reales de producción.
Superficies, rebabas y soldaduras
Contraste de rayaduras y desviación de perfil
Aceite, acabado y orientación
Compare luz rasante o campo oscuro, coaxial y difusa sobre las mismas muestras marcadas. Dirección del defecto, curvatura, aceite y acabado cambian el contraste. Mantenga exposición y muestra al variar el ángulo. Conserve también las vistas donde desaparece la rayadura marcada.
Eliminar un reflejo solo ayuda si el defecto sigue visible. Compare imágenes sin polarización y con polarización cruzada de las mismas superficies buenas y rayadas.Prueba A/B de polarización contra reflejos
Validación propuesta
Procedimiento propuesto; no representa una prueba de equipo ni una aceptación en producción ya realizada.
Matriz de decisión
Inspección de superficies metálicas
Imagen original, referencia y validez de medida
Superficies, rebabas y soldaduras / Contraste de rayaduras y desviación de perfil
Productos relacionados
Guías relacionadas
Elija iluminación de visión artificial demostrando primero el contraste en el defecto real.
Los tipos de iluminación de visión artificial deben seleccionarse según la señal que necesita crear: silueta, textura de superficie, sombra rayada, contraste impreso, control de resaltado reflectante o uniformidad de escaneo de líneas.
La iluminación de visión artificial crea contraste antes de que se ejecute el software.
La inspección de rayones en metales reflectantes generalmente falla cuando la luz crea deslumbramiento en lugar de un contraste defectuoso.
Utilice la luz de fondo cuando la decisión dependa del contorno, borde, agujero o silueta del hueco.
Las descripciones de las especificaciones están localizadas. Los valores y las unidades conservan su significado técnico; los modelos e identificadores de interfaz se mantienen.
| Modelo | Parámetro | Valor |
|---|---|---|
| DY-RS3475-W | Potencia | 2W |
| DY-RS3475-W | Abertura de la luz | 34mm exterior / 10mm interior / 19mm de altura |
| DY-RS3475-W | Temperatura de color | 6000-10000K |
| DY-RS3475-W | Entorno de uso | 0-40 C |
Cotización en español
Envíe imágenes de muestra, velocidad de línea, tolerancia y el defecto actual. Lo convertimos en una propuesta técnica.
Enviar solicitud técnicaFAQ
Compare luz rasante o campo oscuro, coaxial y difusa sobre las mismas muestras marcadas. Dirección del defecto, curvatura, aceite y acabado cambian el contraste.
No. Si decide altura, holgura o perfil, evalúe geometría calibrada, referencia independiente y tratamiento de datos ausentes.
Superficie, posición y velocidad pueden eliminar el contraste de una muestra elegida. Evalúe piezas conformes, defectuosas y límite independientes en todo el rango previsto.
Estos ejemplos internos de selección ilustran componentes y criterios de aceptación propuestos. No son proyectos de clientes, resultados medidos de entregas ni referencias de clientes.