
Empfohlene Auswahl
Metallflächen, Grate und Schweißnähte
Branchenanwendung
Beleuchtung und Kamerageometrie für Kratzer, Grate, Schweißprofile und Spalte auf wechselnden Metalloberflächen auswählen.
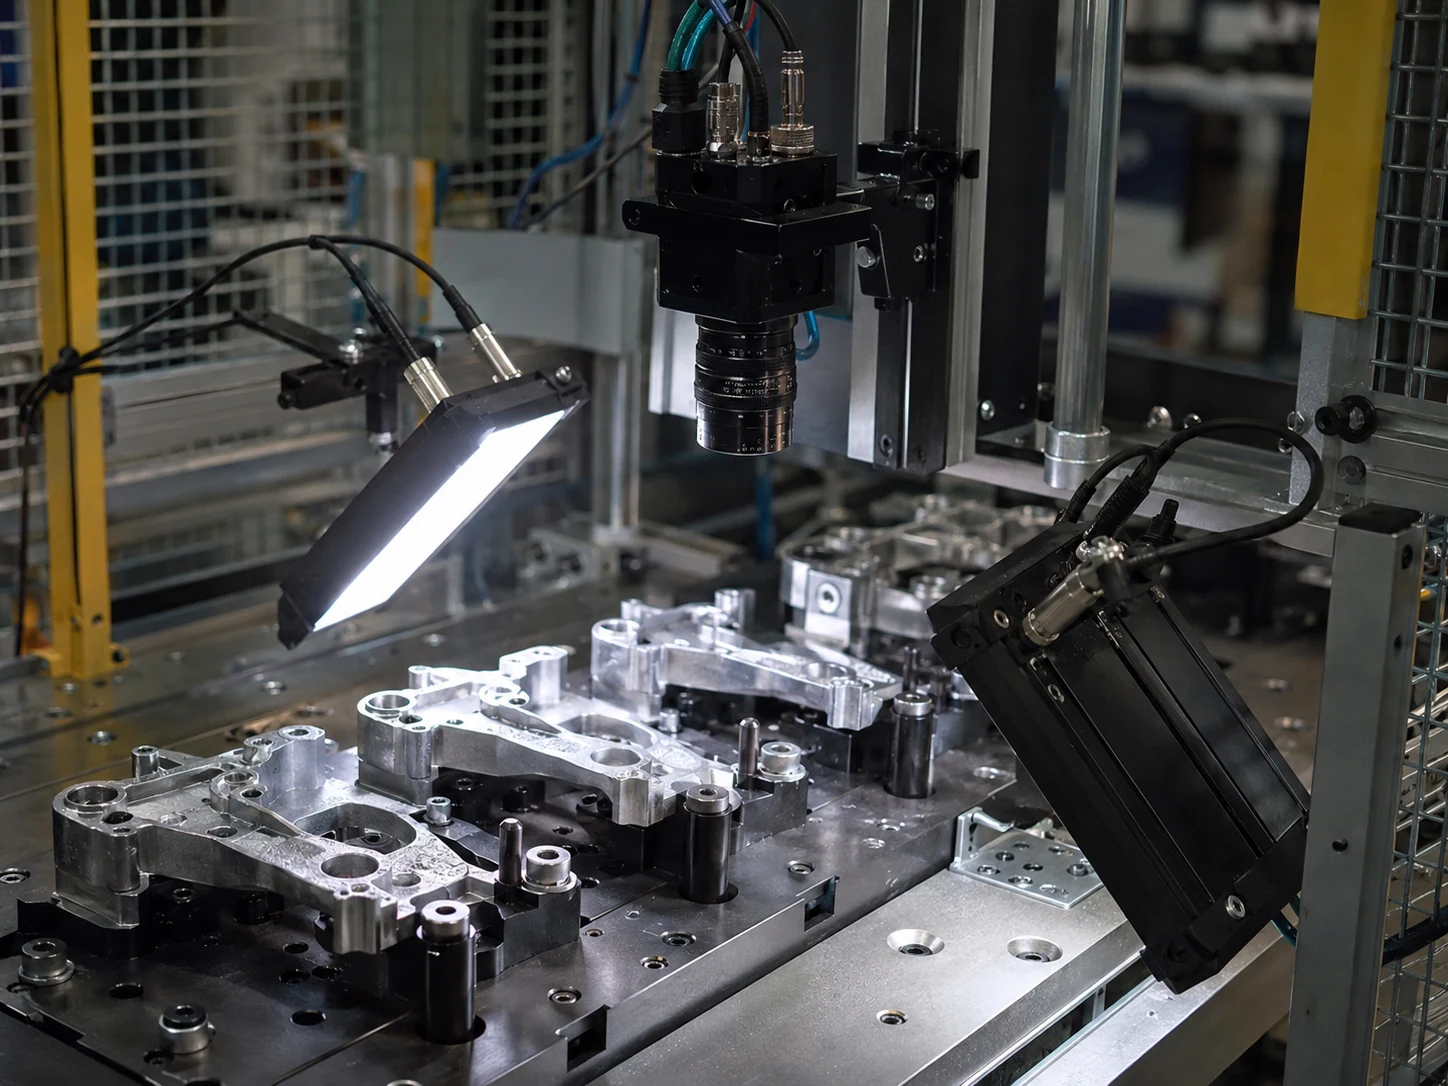
Optische Metall- und Oberflächenprüfung
Prüfen Sie zuerst, ob Kontrast oder tatsächliche Geometrie die Entscheidung trägt. Vergleichen Sie Lichtanordnungen am selben Teil und bestätigen Sie die Wahl an produktionsnahen Varianten.
Metallflächen, Grate und Schweißnähte
Kratzerkontrast und Profilabweichung
Öl, Schliff und Blickrichtung
Vergleichen Sie flaches beziehungsweise Dunkelfeldlicht, Koaxiallicht und diffuse Anordnungen am selben markierten Muster. Kratzerrichtung, Krümmung, Öl und Schliff können den Kontrast verändern. Halten Sie Belichtung und Muster fest, während Sie den Lichtwinkel ändern. Bewahren Sie auch Ansichten auf, in denen der markierte Kratzer verschwindet.
Ein unterdrückter Reflex hilft nur, wenn der Fehler sichtbar bleibt. Unpolarisierte und gekreuzt polarisierte Bilder derselben guten und zerkratzten Flächen vergleichen.Polarisation gegen Reflexe im A/B-Test prüfen
Vorgeschlagene Validierung
Vorgeschlagene Prüfplanung, keine durchgeführte Geräte- oder Linienabnahme.
Entscheidungsmatrix
Optische Metall- und Oberflächenprüfung
Rohbild, Referenzteil und Messgültigkeit
Metallflächen, Grate und Schweißnähte / Kratzerkontrast und Profilabweichung
Verwandte Produkte
Verwandte Leitfäden
Wählen Sie die Beleuchtung, indem Sie zuerst den Kontrast am tatsächlichen Defekt nachweisen.
Die Beleuchtungsarten für die maschinelle Bildverarbeitung sollten anhand des zu erzeugenden Signals ausgewählt werden: Silhouette, Oberflächentextur, Kratzschatten, Druckkontrast, Reflexionslichtsteuerung oder Linienscan-Gleichmäßigkeit.
Die Beleuchtung erzeugt den Bildkontrast, bevor die Software arbeitet.
Die Prüfung reflektierender Metallkratzer schlägt in der Regel fehl, wenn das Licht Blendung statt Fehlerkontrast erzeugt.
Verwenden Sie Durchlichtbeleuchtung, wenn die Entscheidung von der Umriss-, Kanten-, Loch- oder Lückensilhouette abhängt.
Beschreibende Spezifikationswerte sind übersetzt. Zahlen und Einheiten behalten ihre technische Bedeutung; Modell- und Schnittstellenkennungen bleiben erhalten.
| Modell | Parameter | Wert |
|---|---|---|
| DY-RS3475-W | Leistung | 2W |
| DY-RS3475-W | Lichtaustrittsöffnung | 34mm außen / 10mm innen / 19mm Höhe |
| DY-RS3475-W | Farbtemperatur | 6000-10000K |
| DY-RS3475-W | Betriebsbedingungen | 0-40 C |
Anfrage
Teilen Sie Bauteil, Geschwindigkeit, Toleranz und aktuelle Fehlerbilder. Wir ordnen die Anfrage einer belastbaren Komponentenauswahl zu.
Technische Anfrage sendenFAQ
Vergleichen Sie flaches beziehungsweise Dunkelfeldlicht, Koaxiallicht und diffuse Anordnungen am selben markierten Muster. Kratzerrichtung, Krümmung, Öl und Schliff können den Kontrast verändern.
Nein. Entscheidet Höhe, Spalt oder Profil, prüfen Sie ein kalibriertes Geometriemessverfahren mit unabhängiger Referenz und einer Regel für fehlende Messdaten.
Oberfläche, Lage und Geschwindigkeit können den Musterkontrast verändern. Prüfen Sie unabhängige Gut-, Schlecht- und Grenzteile über den vorgesehenen Produktionsbereich.
Diese intern erstellten Auswahlbeispiele zeigen Komponentenentscheidungen und vorgeschlagene Abnahmekriterien. Sie sind keine Kundenprojekte, gemessenen Lieferergebnisse oder Kundenreferenzen.