本测试要回答的问题
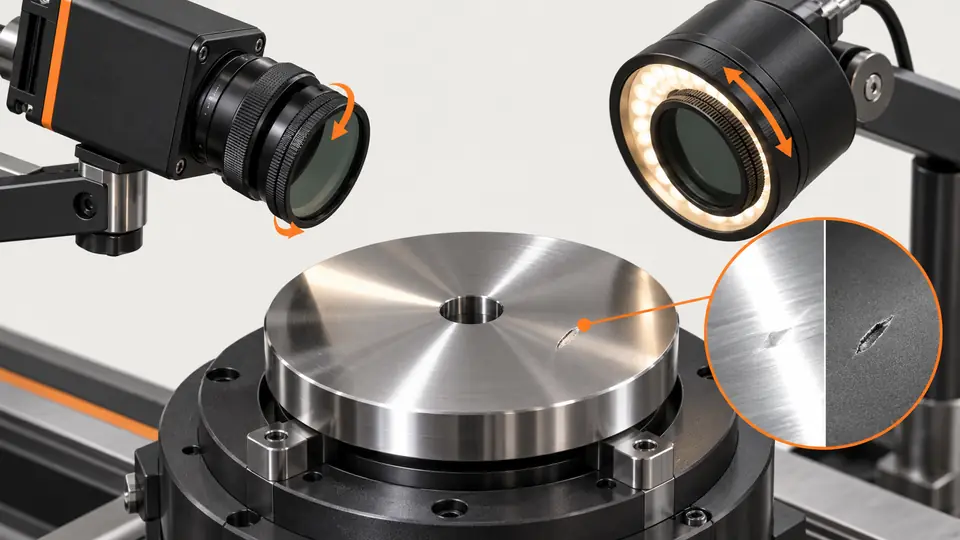
只有在缺陷仍然可见的前提下,抑制强反光才有意义。请在同样的划伤表面和合格表面上,比较非偏振与正交偏振的图像。
这是一份与厂商无关的现场调试方法。更改任何设置之前,请先查阅所用具体型号的相机、镜头、传感器或控制器手册。文中的数值示例表为假设数据,既不是 Deyi Vision 的测量结果,也不是产品规格。
先说清要解决的是哪一种成像问题:饱和的反光盖住了划痕、被反射出来的灯具轮廓触发了检测器,还是工件倾斜时对比度不稳定。在结果表中把这几种情况分开记录。背景看起来更干净,并不能证明检测效果更好。真正的问题是,所选的光学布置是否保留了足够的信息,能把最小的相关缺陷与可接受的表面区分开。
前置条件
使用有代表性的材料和角度;金属、粗糙和曲面表面的反应可能各不相同。偏振片也会减少有用的光,所以要明确记录曝光的变化。
选取表面处理、涂层和曲率相当的合格件与缺陷件,并在采集前标出缺陷位置。要包含接近量产范围中较难一端的表面。不要拿一件有光泽的缺陷件去和一件哑光的合格件比较,再把两者的差异归因于偏振。下面这些配对与记录方面的控制措施,是与厂商无关的试验设计,并非针对某款滤光片或相机的规定设置。
测试台与记录
准备光源端偏振片、可旋转的镜头端检偏器、刚性安装座和已标注的样品。锁定增益和几何布置;标出检偏器角度,并核对滤光片和光源的额定值。
拍下机械布置的照片,并在安装座上做标记,使取下的滤光片能回到同一位置。记录光源方向、相机姿态、对焦、光圈和背景。对比期间关闭自动曝光和自动增益调整。检查光源端偏振片和检偏器都没有遮挡所需的视野,并且安装方式仍然适合光源的工作条件。
执行测试
- 在合格样品和缺陷样品上,采集不加偏振的 A 配置图像。
- 加入光源端偏振片,旋转检偏器找到眩光最低的位置,并记录角度。
- B 配置先用相同的曝光采集,再用单独记录的、亮度匹配且不超出运动限制的曝光采集。
- 在不同的工件倾斜角度和材料批次下,比较 ROI 中饱和像素占比、缺陷 CNR(对比度噪声比)和实际检测结果。
偏振采集之后,再采集一次非偏振图像。如果重复采集的基线发生了变化,应先排查位移、光源漂移或样品取放方面的问题,再去解读滤光片的效果。在每张原始图像中检查同一缺陷坐标。曝光不变的对比与亮度匹配的对比要分开:前者隔离出光学变化本身,后者检验能否在曝光限制之内恢复出可用于量产的图像。
假设示例表
假设 10000 像素的 ROI 中,A 有 1200 个饱和像素,B 有 80 个:12% 对 0.8%。B 图像的 CNR 为 3.2,只有在独立的缺陷测试通过时才算有希望;仅仅抑制了眩光,并不等于验收通过。
clipped_fraction = clipped_pixels / ROI_pixels
A: 1200 / 10000 = 12%
B: 80 / 10000 = 0.8%
CNR_A = 1.5; CNR_B = 3.2 (hypothetical)| 项目 | 假设值 | 含义 |
|---|---|---|
| 基线饱和比例 | 12% | 10000 个像素中有 1200 个饱和 |
| 偏振后饱和比例 | 0.8% | 10000 个像素中有 80 个饱和 |
| 偏振后 CNR | 3.2 | 假设的对比度噪声比对照 |
要借助饱和掩膜找出信息丢失发生在哪里,而不只是看图像有多少被饱和。饱和比例降低,关键的划痕仍可能被盖住。缺陷和背景的统计量,要使用位置一致的区域来计算,并记录 CNR 所采用的噪声定义。不要把这份说明性示例表中的 CNR 验收阈值直接抄进量产检测,除非已在自己的缺陷上验证过。
测试流程
测试流程
在光源端放置偏振片,在镜头端放置检偏器;检查来自同一表面的反射光路。
- 光源
- 偏振片
- 表面
- 检偏器
该流程图表示的是一次受控对比。每张图像都要关联样品标识、配置、检偏器方向和实际采集设置。几何布置与偏振同时改变,会让改善的原因变得不清楚。如果几何布置必须改变,应把这种布置当作一个单独的试验,保留它自己的基线,而不是把证据并入原来的 A/B 配对。
解读证据
解读证据
分别比较 A 和 B 的眩光占比与缺陷证据;图像更暗并不意味着检测更好。
- 基线 A
- 偏振 B
- 眩光
- 缺陷
对比图应与缺陷裁切图放在一起阅读。检偏器旋转时,要同时跟踪反光和缺陷;两者可能一起消失。用同样的方法比较一个可接受的表面,找出可能造成误报的纹理。要保留不成功角度的示例,因为它们能解释当初为什么选了这个方向,也有助于日后诊断安装位置的偏移。
故障排查
- 如果眩光和划痕一起消失,应先改变照明角度,而不是选用最暗的检偏器设置。
- 如果曝光补偿导致运动图像模糊,应改用更合适的光源或几何布置,而不是超出经过验证的曝光上限。
如果曲面工件上各处的眩光抑制效果不同,应把失效区域与姿态对应起来,而不是假定一个角度能适用于所有位置。如果图像很暗、需要过大的增益,应先检查原始噪声和可用照明,再去调整检测器。如果某种涂层或材料批次的反应不同,要重新做成对的光学测试;靠软件调整参数,无法证明此前被遮住的缺陷现在已经可见。
验收与交接
只有在有代表性的缺陷仍能被检出、且合格件在所要求的倾斜范围内都能通过时,才接受该配置。保存 A/B 原始图像、检偏器方向以及两种曝光对比。
将原始文件、设置、样品标识和判定限值一并归档。请参照下方相关的产品指南与准备指南,与 Deyi Vision 讨论已有书面记载的需求。
最后,用独立标注、且未参与检偏器方向选择的工件收尾。在预期的产线条件下,确认声明的各种姿态下缺陷的检出情况和合格件的误拒情况。记录曝光上限、安装标记,以及需要重新做对比的条件。成功的交接材料既包含成功的结果,也包含原始的失败记录,这样其他工程师才能复现这一决定,而不必凭一张演示图像去推断。
来源与技术参考资料
这些资料说明了本教程所用方法的依据与适用范围。文中的检查示例仅供参考;量产验收需要用你自己的样品取得证据。
- Successful Light Polarization TechniquesEdmund Optics核查于
- Machine Vision Filter TechnologyEdmund Optics核查于
部件与选型参考
- 机器视觉光源
- 反光金属划痕检测照明路线
- 如何选择机器视觉照明
- 机器视觉照明类型
- 机器视觉照明基础知识
- 背光与同轴照明
- 汽车金属件表面缺陷检测
- Metal and Surface Inspection · 英文参考资料
- 奥普特 OPT 视觉光源替代方案
- 可见液面边界的照明与 ROI
- 校准平场阴影,但不掩盖坏数据
- 按缺陷对比度比较红光、蓝光和白光照明
- OCR 标签核对:照明与字段几何
- 为未封口包装的内容物选择照明与 ROI
- 密封与胶条外观:照明与 ROI
- SKU 颜色分选:照明与物体掩膜
- 验证光学频闪落在曝光窗口之内
- 表面缺陷检测:验收与产线输出
- 表面缺陷检测:限定范围的 AI 评估
- 表面缺陷检测:相机采样与运动
- 表面缺陷检测:照明与 ROI 验证
- 表面缺陷检测:误报诊断