本測試要回答的問題
只有在瑕疵仍然可見的前提下,抑制強反光才有意義。請在同樣的刮傷表面和合格表面上,比較非偏振與正交偏振的影像。
這是一份與廠商無關的現場調機方法。更改任何設定之前,請先查閱所用具體型號的相機、鏡頭、感測器或控制器手冊。文中的數值範例表為假設資料,既不是 Deyi Vision 的量測結果,也不是產品規格。
先說清要解決的是哪一種取像問題:飽和的反光蓋住了刮痕、被反射出來的燈具輪廓觸發了檢測器,還是工件傾斜時對比度不穩定。在結果表中把這幾種情況分開記錄。背景看起來更乾淨,並不能證明檢測效果更好。真正的問題是,所選的光學佈置是否保留了足夠的資訊,能把最小的相關瑕疵與可接受的表面區分開。
前置條件
使用有代表性的材料和角度;金屬、粗糙和曲面表面的反應可能各不相同。偏光片也會減少有用的光,所以要明確記錄曝光的變化。
選取表面處理、塗層和曲率相當的合格件與瑕疵件,並在擷取前標出瑕疵位置。要包含接近量產範圍中較難一端的表面。不要拿一件亮面的瑕疵件去和一件霧面的合格件比較,再把兩者的差異歸因於偏振。下面這些配對與記錄方面的控制措施,是與廠商無關的試驗設計,並非針對某款濾光片或相機的規定設定。
測試台與紀錄
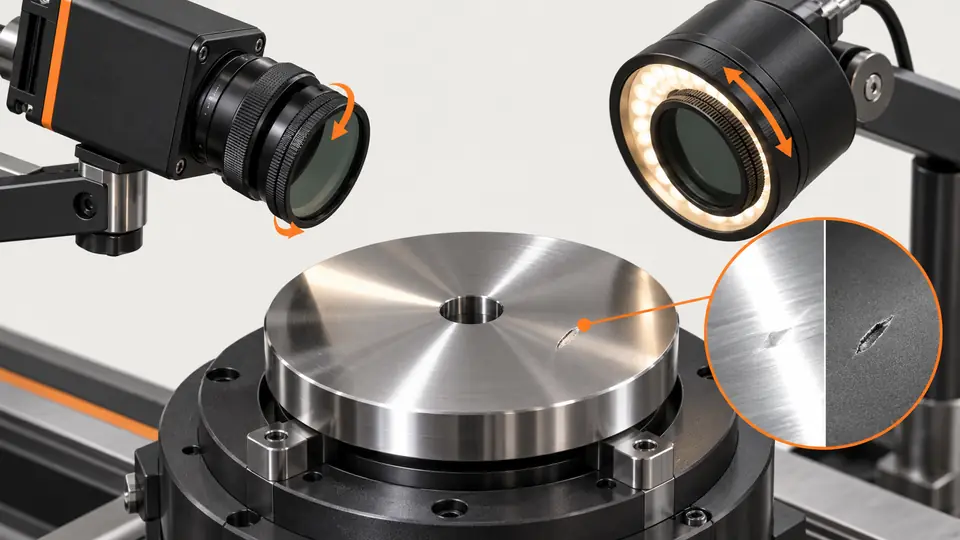
準備光源端偏光片、可旋轉的鏡頭端檢偏器、剛性安裝座和已標註的樣品。鎖定增益和幾何佈置;標出檢偏器角度,並核對濾光片和光源的額定值。
拍下機械佈置的照片,並在安裝座上做標記,使取下的濾光片能回到同一位置。記錄光源方向、相機姿態、對焦、光圈和背景。對比期間關閉自動曝光和自動增益調整。檢查光源端偏光片和檢偏器都沒有遮擋所需的視野,並且安裝方式仍然適合光源的工作條件。
執行測試
- 在合格樣品和瑕疵樣品上,擷取不加偏振的 A 組態影像。
- 加入光源端偏光片,旋轉檢偏器找到眩光最低的位置,並記錄角度。
- B 組態先用相同的曝光擷取,再用單獨記錄的、亮度匹配且不超出運動限制的曝光擷取。
- 在不同的工件傾斜角度和材料批次下,比較 ROI 中飽和像素佔比、瑕疵 CNR(對比度雜訊比)和實際檢測結果。
偏振擷取之後,再擷取一次非偏振影像。如果重複擷取的基線發生了變化,應先排查位移、光源漂移或樣品取放方面的問題,再去解讀濾光片的效果。在每張原始影像中檢查同一瑕疵座標。曝光不變的對比與亮度匹配的對比要分開:前者隔離出光學變化本身,後者檢驗能否在曝光限制之內恢復出可用於量產的影像。
假設範例表
假設 10000 像素的 ROI 中,A 有 1200 個飽和像素,B 有 80 個:12% 對 0.8%。B 影像的 CNR 為 3.2,只有在獨立的瑕疵測試通過時才算有希望;僅僅抑制了眩光,並不等於驗收通過。
clipped_fraction = clipped_pixels / ROI_pixels
A: 1200 / 10000 = 12%
B: 80 / 10000 = 0.8%
CNR_A = 1.5; CNR_B = 3.2 (hypothetical)| 項目 | 假設值 | 意義 |
|---|---|---|
| 基線飽和比例 | 12% | 10000 個像素中有 1200 個飽和 |
| 偏振後飽和比例 | 0.8% | 10000 個像素中有 80 個飽和 |
| 偏振後 CNR | 3.2 | 假設的對比度雜訊比對照 |
要藉由飽和遮罩找出資訊遺失發生在哪裡,而不只是看影像有多少被飽和。飽和比例降低,關鍵的刮痕仍可能被蓋住。瑕疵和背景的統計量,要使用位置一致的區域來計算,並記錄 CNR 所採用的雜訊定義。不要把這份說明性範例表中的 CNR 驗收閾值直接抄進量產檢測,除非已在自己的瑕疵上驗證過。
測試流程
測試流程
在光源端放置偏光片,在鏡頭端放置檢偏器;檢查來自同一表面的反射光路。
- 光源
- 偏光片
- 表面
- 檢偏器
該流程圖表示的是一次受控對比。每張影像都要關聯樣品識別碼、組態、檢偏器方向和實際擷取設定。幾何佈置與偏振同時改變,會讓改善的原因變得不清楚。如果幾何佈置必須改變,應把這種佈置當作一個單獨的試驗,保留它自己的基線,而不是把佐證併入原來的 A/B 配對。
解讀佐證
解讀佐證
分別比較 A 和 B 的眩光佔比與瑕疵佐證;影像更暗並不意味著檢測更好。
- 基線 A
- 偏振 B
- 眩光
- 瑕疵
對比圖應與瑕疵裁切圖放在一起閱讀。檢偏器旋轉時,要同時追蹤反光和瑕疵;兩者可能一起消失。用同樣的方法比較一個可接受的表面,找出可能造成誤報的紋理。要保留不成功角度的範例,因為它們能解釋當初為什麼選了這個方向,也有助於日後診斷安裝位置的偏移。
故障排除
- 如果眩光和刮痕一起消失,應先改變照明角度,而不是選用最暗的檢偏器設定。
- 如果曝光補償導致運動影像模糊,應改用更合適的光源或幾何佈置,而不是超出經過驗證的曝光上限。
如果曲面工件上各處的眩光抑制效果不同,應把失效區域與姿態對應起來,而不是假定一個角度能適用於所有位置。如果影像很暗、需要過大的增益,應先檢查原始雜訊和可用照明,再去調整檢測器。如果某種塗層或材料批次的反應不同,要重新做成對的光學測試;靠軟體調整參數,無法證明此前被遮住的瑕疵現在已經可見。
驗收與交接
只有在有代表性的瑕疵仍能被檢出、且合格件在所要求的傾斜範圍內都能通過時,才接受該組態。儲存 A/B 原始影像、檢偏器方向以及兩種曝光對比。
將原始檔案、設定、樣品識別碼和判定限值一併歸檔。請參照下方相關的產品指南與準備指南,與 Deyi Vision 討論已有書面記載的需求。
最後,用獨立標註、且未參與檢偏器方向選擇的工件收尾。在預期的產線條件下,確認所訂定的各種姿態下瑕疵的檢出情況和合格件的誤拒情況。記錄曝光上限、安裝標記,以及需要重新做對比的條件。成功的交接資料既包含成功的結果,也包含原始的失敗紀錄,這樣其他工程師才能重現這一決定,而不必憑一張簡報用的影像去推斷。
來源與技術參考資料
這些資料說明本教學所用方法的依據與適用範圍。文中的檢查範例僅供參考;量產驗收需要用你自己的樣品取得佐證。
- Successful Light Polarization TechniquesEdmund Optics查核於
- Machine Vision Filter TechnologyEdmund Optics查核於
部件與選型參考
- 機器視覺光源
- 反光金屬刮痕檢測照明路線
- 如何選擇機器視覺照明
- 機器視覺照明類型
- 機器視覺照明基礎知識
- 背光與同軸照明
- 汽車金屬件表面瑕疵檢測
- Metal and Surface Inspection · 英文參考資料
- 奧普特 OPT 視覺光源替代方案
- 可見液面邊界的照明與 ROI
- 校準平場陰影,但不掩蓋壞資料
- 按瑕疵對比度比較紅光、藍光和白光照明
- OCR 標籤核對:照明與欄位幾何
- 為未封口包裝的內容物選擇照明與 ROI
- 密封與膠條外觀:照明與 ROI
- SKU 顏色分選:照明與物體遮罩
- 驗證光學頻閃落在曝光視窗之內
- 表面瑕疵檢測:驗收與產線輸出
- 表面瑕疵檢測:限定範圍的 AI 評估
- 表面瑕疵檢測:相機取樣與運動
- 表面瑕疵檢測:照明與 ROI 驗證
- 表面瑕疵檢測:誤報診斷