
Ruta en espanol
Preparar imagenes de muestras buenas y malas
Ruta de producto
Esta pagina organiza la seleccion segun objetivo de inspeccion, muestras, FOV, distancia de trabajo, velocidad de linea e interfaz.
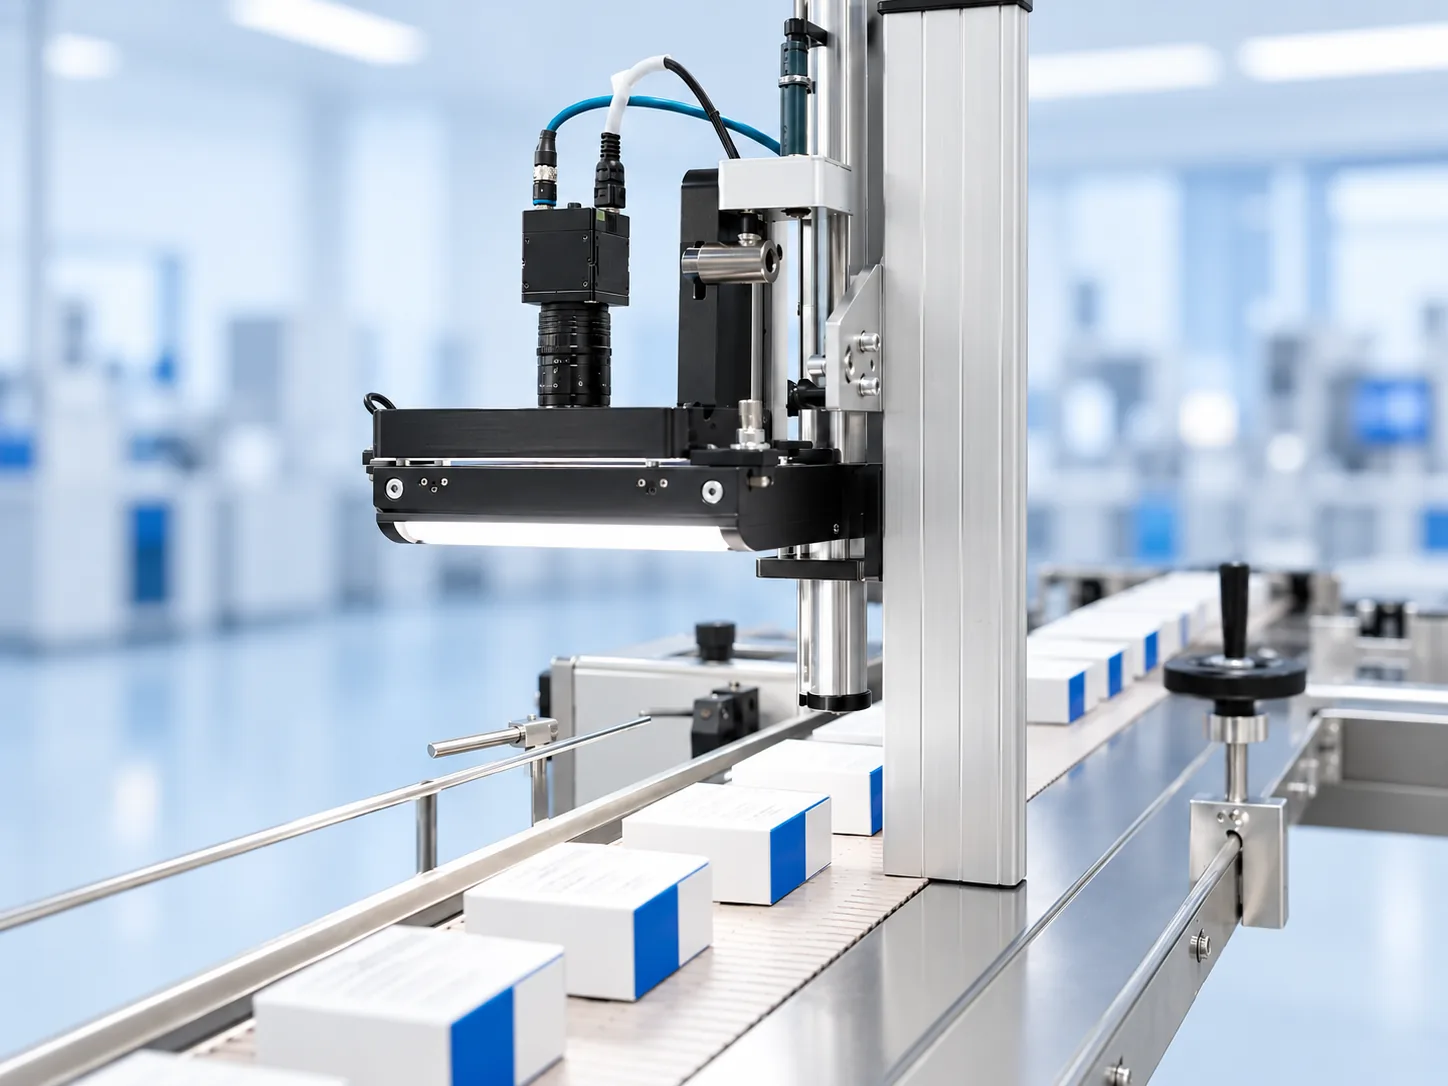
sistemas de vision artificial
Un sistema de visión combina cámara, óptica, luz, procesamiento, disparo y comunicación de resultados. Verifique captura, análisis y entrega a la instalación real; la frecuencia de una cámara no representa el rendimiento del conjunto.
Preparar imagenes de muestras buenas y malas
Definir FOV, distancia, tolerancia y velocidad
Revisar iluminacion, optica, trigger e interfaz juntos
Deyi Vision revisa objetivo, superficie, movimiento, optica, iluminacion, trigger e integracion antes de recomendar la ruta de componentes.
Flujo de seleccion
Aclare objetivo, restricciones, ruta de componentes y validacion con muestras.
Matriz de decision
sistemas de vision artificial
(English)
Preparar imagenes de muestras buenas y malas / Definir FOV, distancia, tolerancia y velocidad
Productos relacionados
Aplicaciones relacionadas
Guias relacionadas
Elija iluminación de visión artificial demostrando primero el contraste en el defecto real.
Un sistema de visión artificial es una cadena de señales: la plantilla que sujeta el trabajo y el gatillo presentan la pieza, la iluminación crea contraste, la lente y la cámara capturan la evidencia, el software toma la decisión y el controlador/E/S envía el resultado.
Se debe seleccionar un lector de códigos de barras industrial fijo a partir de la muestra de código del peor de los casos, no de la mejor etiqueta impresa.
Un modelo del mundo listo para producción para metrología industrial no debería estimar las dimensiones directamente a partir del vídeo generado.
La visión 2D es mejor cuando el contraste, el borde, la impresión, el código o la posición son suficientes para tomar la decisión.
Para comparar una cámara industrial, no empiece por el número de modelo.
Calcule la resolución de la cámara de visión artificial dividiendo el campo de visión requerido por los píxeles utilizables y luego verificando si el tamaño de píxel resultante puede admitir la característica más pequeña, la tolerancia de medición y el margen del algoritmo.
Un proveedor de cámaras de visión artificial debe ser juzgado por cómo maneja la evidencia de inspección real, no por el tamaño del catálogo.
Un proveedor de visión artificial es ideal cuando puede convertir la evidencia de muestra en una ruta completa: cámara, lente, iluminación, lector, 3D, controlador, I/O y prueba de aceptación.
Elija la interfaz de la cámara industrial según la arquitectura de la máquina.
Los tipos de iluminación de visión artificial deben seleccionarse según la señal que necesita crear: silueta, textura de superficie, sombra rayada, contraste impreso, control de resaltado reflectante o uniformidad de escaneo de líneas.
Utilice un lector de código de barras fijo cuando el evento de lectura deba ser automático, repetible y vinculado a PLC o a la salida de la base de datos.
Un lector de códigos de barras para fabricación debe seleccionarse según la tasa de lecturas correctas de producción y los requisitos de integración, no solo según la marca del escáner.
La lectura del código de barras DPM debe planificarse a partir de la parte marcada, no solo del tipo de código.
Se debe planificar la configuración de un lector de códigos de barras de montaje fijo desde el objetivo de tasa de lecturas correctas hacia atrás.
Una inspección visual útil RFQ debería definir la decisión de producción, no solo solicitar el precio de la cámara.
Use una cámara inteligente para una inspección delimitada: una estación, lógica sencilla de aprobado/rechazado, I/O limitado y mantenimiento rápido.
Elija GigE cuando la cámara esté lejos del equipo anfitrión, las estaciones estén distribuidas o el tendido de la red industrial sea importante.
Seleccione un perfilador láser haciendo coincidir el ancho del perfil, el rango de altura y la repetibilidad Z requerida con la parte móvil.
Una cámara de escaneo lineal con entrada de codificador es útil cuando la velocidad del material cambia o la geometría de la imagen debe permanecer estable.
Diseñe desde la decisión de qué piezas deben expulsarse por defecto hacia los requisitos de equipo.
Una prueba de aceptación de visión artificial debería proporcionar evidencia de producción repetible, no solo una imagen de demostración exitosa.
Use alimentación flexible con carga robotizada cuando el SKU, la orientación o el comportamiento por lote de las piezas pequeñas cambien demasiado para un alimentador de cuenco fijo.
Utilice la visión 3D para la altura de soldadura de la batería EV cuando la aprobación/falla depende del perfil, el espacio o la geometría del cordón en lugar del contraste de color.
La lectura del código DPM en metal reflectante debe seleccionarse a partir de piezas marcadas reales, no de capturas de pantalla.
Antes del hardware, defina verificación del código, posición de etiqueta, presencia del sello y documentación de la expulsión real.
En producción, la visión artificial no es sólo una cámara y un software.
Un sistema de visión captura 1 imagen o perfil de superficie geométrica, normaliza la iluminación, ejecuta la lógica de inspección y envía E/S de aprobación/falla.
Una propuesta de integración Visiontechnik supone responsabilidades distintas de una lista de componentes.
Compare alternativas a KEYENCE por el trabajo completo: herramientas, interfaz de operador y entrega de resultados al PLC.
Distinga trabajos In-Sight ligados al dispositivo de adquisición VisionPro en el host.
Plan a 3D vision route for height, profile, weld, gap and geometry inspection before choosing a sensor family.
Original en inglésCompare un sistema Omron como conjunto de cámara, controlador, trabajo y comunicación PLC.
RFQ en espanol
Envie imagenes de muestra, velocidad de linea, tolerancia y el defecto actual. Lo convertimos en una ruta tecnica.
Enviar RFQ tecnicoFAQ
Confirme pieza, defecto, tolerancia, FOV, distancia de trabajo, velocidad, interfaz y modelo de referencia actual.
Fotos o videos, muestras OK/NG, hardware actual, limites de montaje y criterios de aceptacion hacen mas estable la seleccion.
Estos ejemplos internos de selección ilustran componentes y criterios de aceptación propuestos. No son proyectos de clientes, resultados medidos de entregas ni referencias de clientes. Las imágenes son ilustrativas.