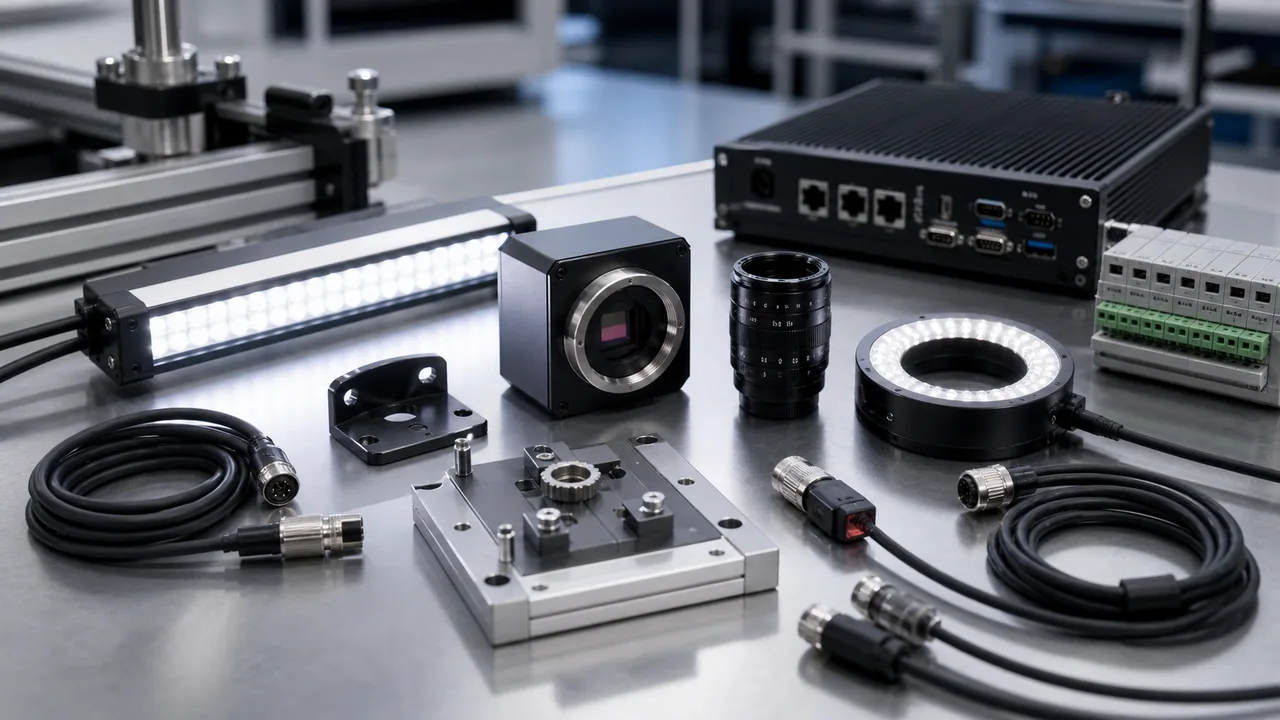
Partir de la decisión de producción.
La lista de componentes cambia dependiendo de si la estación debe detectar un defecto, medir una dimensión, leer un código, guiar un robot o generar coordenadas. Una regla clara de aprobación/rechazo o de medición impide la selección de componentes solo del catálogo.
La cámara, la lente y la iluminación son una ruta de obtención de imágenes.
La resolución por sí sola no crea una imagen estable. El tamaño del sensor, la distancia focal de la lente, la apertura, la distancia de trabajo, el ángulo de luz, la exposición y el comportamiento de la superficie deben evaluarse junto con las piezas de muestra.
El gatillo, el accesorio y el I/O deciden la repetibilidad de la producción.
Una imagen de banco nítida puede fallar en producción si la pieza no se coloca repetidamente, la ventana de activación es incorrecta o la salida PLC no está definida. Los detalles mecánicos y eléctricos son parte del sistema de visión, no algo secundario.
El alcance del software debe coincidir con la capacidad de mantenimiento.
Una cámara inteligente puede bastar para una inspección de alcance delimitado. Un sistema basado en PC es más adecuado para lógica multicámara, almacenamiento de imágenes, algoritmos exigentes o transferencia a MES/base de datos. La arquitectura debe encajar con la complejidad de inspección y el personal de mantenimiento.