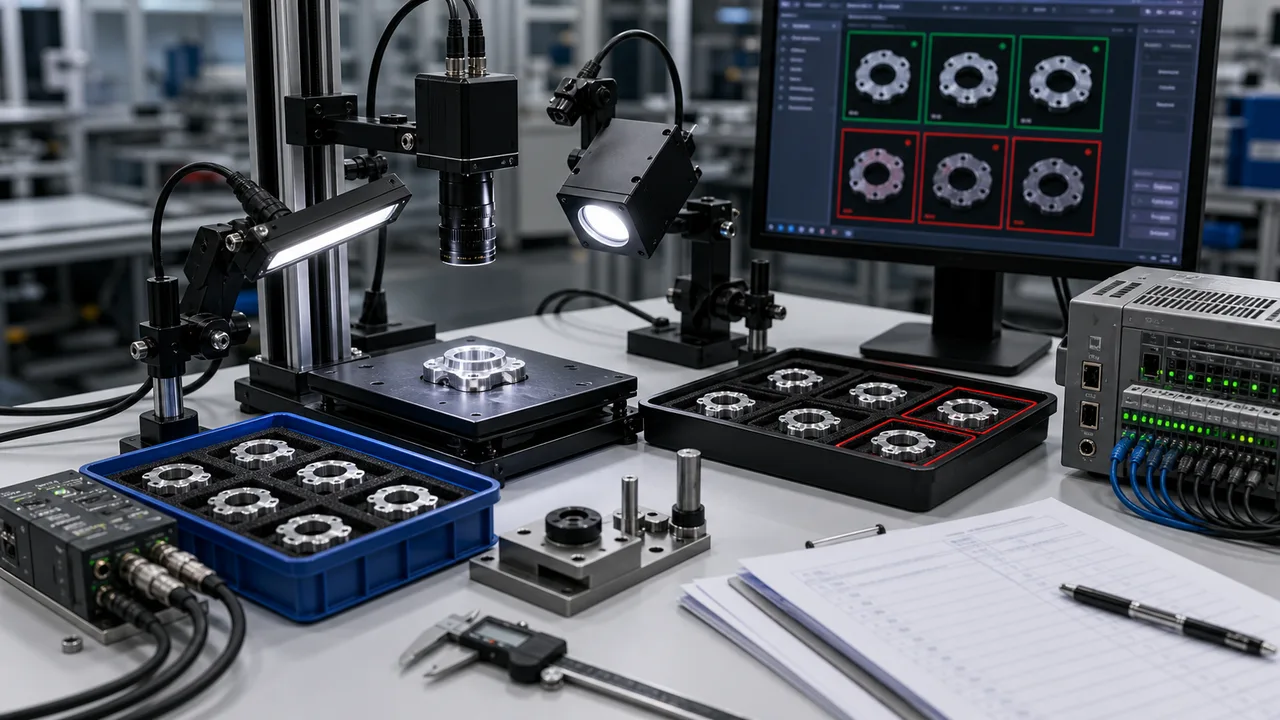
Partir de la decisión de producción.
El sistema primero debe definir qué salida necesita la línea: pasa, falla, valor de medición, resultado del código de barras, coordenadas, perfil de altura o señal de rechazo. Esta decisión da forma al número de cámaras, la iluminación, el software y I/O.
Cree un conjunto de muestra antes de la selección del modelo.
Un conjunto de muestras útil incluye piezas buenas, fallas claras, casos límite y variación de superficie o posición. Sin estas muestras, el proveedor no puede saber si la regla de inspección sobrevivirá a la variación de la producción.
Trate la iluminación y la plantilla de sujeción del trabajo como componentes del sistema.
Muchos sistemas inestables fallan porque la geometría de iluminación, el movimiento del utillaje o la presentación de la pieza cambian la imagen. Revise conjuntamente tipo de luz, ángulo, distancia de trabajo, temporización del disparo y repetibilidad mecánica.
Escriba los criterios de aceptación antes del envío.
La aceptación debe definir el número de muestras, la repetibilidad, los objetivos de rechazo erróneo de piezas conformes y aceptación errónea de piezas defectuosas, la tasa de lectura correcta, la tolerancia de medición o los tiempos de la estación. Así, la oferta se evalúa con criterios medibles y no subjetivos.