Listas de verificación RFQ

Lista de verificación de la prueba de aceptación de visión artificial

Defina la aceptación con muestras conformes/defectuosas, repetibilidad, riesgo de aceptar defectos, tasa de lectura correcta, tiempos de estación y documentación de integración.

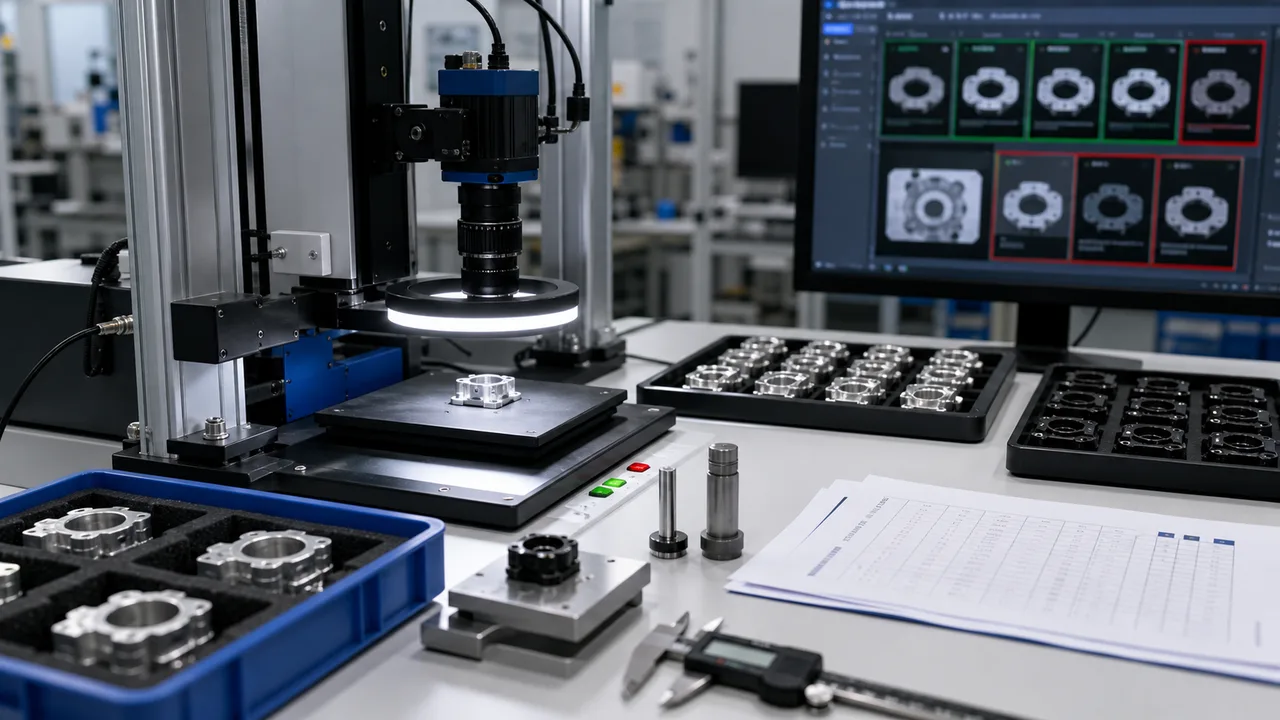
Banco de pruebas de aceptación de visión artificial con piezas de muestra de iluminación de cámaras industriales y lista de verificación de validación
Imagen de referencia para la selección; no demuestra una instalación de cliente, la identidad del modelo suministrado ni una sustitución validada.

Respuesta directa

Lista de verificación de la prueba de aceptación de visión artificial

Una prueba de aceptación de visión artificial debería proporcionar evidencia de producción repetible, no solo una imagen de demostración exitosa. Defina el conjunto de muestras, los criterios de aprobación/falla, la ejecución de repetibilidad, la tasa de lectura correcta o la tolerancia de medición, la sincronización de la estación, la salida I/O y la documentación antes del envío.

Este texto se ha traducido con asistencia automática y no ha pasado una revisión lingüística humana. Las condiciones técnicas deben confirmarse con muestras reales y las fuentes. Original en inglés

Ruta en espanol

La aceptación debe ser medible: número de muestras, límite de aceptación errónea de piezas defectuosas, objetivo de rechazo erróneo de piezas conformes, tasa de lectura correcta, repetibilidad de medición, tiempos y archivos de entrega.

Condiciones de seleccion

Verifique la repetibilidad en la posición de la pieza, la variación de la superficie y la velocidad.

Preparación de la consulta

Los criterios de aceptación deben poder medirse antes del envío.

Puntos clave

  • Use muestras reales conformes, defectuosas y cercanas al umbral de aceptación.
  • Verifique la repetibilidad en la posición de la pieza, la variación de la superficie y la velocidad.
  • Los criterios de aceptación deben poder medirse antes del envío.

Selección y procedimiento

Construya el conjunto de muestra antes de juzgar el sistema.

Un conjunto de aceptación útil incluye piezas buenas, fallas claras, defectos límite, variación de superficie y variación de posición. Si el conjunto de muestra está demasiado limpio, el sistema puede pasar la demostración y aun así fallar en el traspaso de producción.

Mida la repetibilidad, no solo la detección una vez.

Repita las mismas muestras en las posiciones previstas de la sujeción, durante el calentamiento de la iluminación, con cambios de velocidad y distintas formas de carga del operario. Informe de aceptaciones erróneas de piezas defectuosas, rechazos erróneos de piezas conformes, tasa de lectura correcta o dispersión de medición.

Confirme la sincronización de la estación y el comportamiento de salida.

Incluya disparo, exposición, tiempo de procesamiento, salida PLC, retardo de expulsión física, guardado de imágenes, alarmas y recuperación tras códigos no leídos o detecciones ausentes.

Documente los supuestos para el mantenimiento futuro.

Los albaranes de entrega deben registrar el modelo de la cámara, la lente, la distancia de trabajo, el ángulo de luz, la exposición, las referencias de la plantilla de sujeción del trabajo, las imágenes de muestra y los criterios de aceptación para que el mantenimiento posterior no cambie la ruta accidentalmente.

Comparar las condiciones de selección

Lista de verificación de la prueba de aceptación de visión artificial
CriterioInterpretación prácticaDatos para solicitar presupuesto
Muestra de evidenciaUtilice muestras buenas, malas, dudosas y variables, no solo un objetivo claro.Envíe una lista de muestras y una definición de defectos antes de realizar la prueba.
Ejecución de repetibilidadRepita las mismas muestras en posición, velocidad y variación de superficie.Defina el recuento de muestras, el recuento de repeticiones y la distribución aceptable de resultados.
Temporización de salidaCompruebe disparo, procesamiento, retardo de expulsión y transferencia de señales/datos a PLC o base de datos.Evita una aceptación de visión que no pueda funcionar en la línea de producción real.
notas de transferenciaRegistre la óptica, la iluminación, la plantilla de sujeción del trabajo, la configuración y los límites de aceptación.Hace que la puesta en marcha y el mantenimiento sean más seguros.

Preparación de la consulta

  • Pieza, material y acabado
  • Objetivo de defecto, código, dimensión o geometría
  • Campo de visión, distancia de trabajo y espacio de montaje
  • Velocidad de línea, disparo y salida necesaria
  • Modelo de referencia, imagen de muestra o ejemplo de fallo

Errores habituales de selección

  • Elegir un modelo antes de definir un objetivo de inspección medible.
  • Tratar la iluminación como un accesorio y no como control del contraste.
  • Ignorar la estabilidad del útil, la variación de piezas y el mantenimiento.

Productos y soluciones relacionados

RFQ en espanol

Defina los requisitos de su inspección.

Comparta imágenes de muestras, tolerancias, velocidad, campo de visión y condiciones de montaje para revisar los componentes candidatos y las verificaciones necesarias.

Enviar RFQ tecnico

FAQ

Preguntas sobre esta guía

Enviar RFQ tecnico
¿Qué se incluye en una prueba de aceptación de visión artificial?

Debe incluir las muestras, la definición de aprobado/rechazado, el ensayo de repetibilidad, objetivos de aceptación errónea de piezas defectuosas o rechazo erróneo de piezas conformes, tasa de lectura correcta o tolerancia de medición, tiempos de estación, salida I/O y documentación de entrega.

¿Por qué una imagen de demostración exitosa no es suficiente?

Una sola imagen no acredita repetibilidad ante variación de piezas, movimiento del utillaje, cambios de luz, velocidad, acabado superficial o formas de carga del operario.

¿Qué debo preparar antes de la aceptación en fábrica?

Prepare muestras buenas, malas y dudosas, definiciones de defectos, objetivos de tolerancia, velocidad de línea, requisitos de activación y salida, ejemplos de fallas actuales y el umbral de aceptación final.

Contacto

Contacto RFQ directo

Hable con ingenieria sobre la inspeccion.

Envie imagenes de muestra, modelo referencia, FOV, distancia de trabajo y velocidad de linea.

Objetivo: brief de seleccion en 24h
Detectar defectos antes