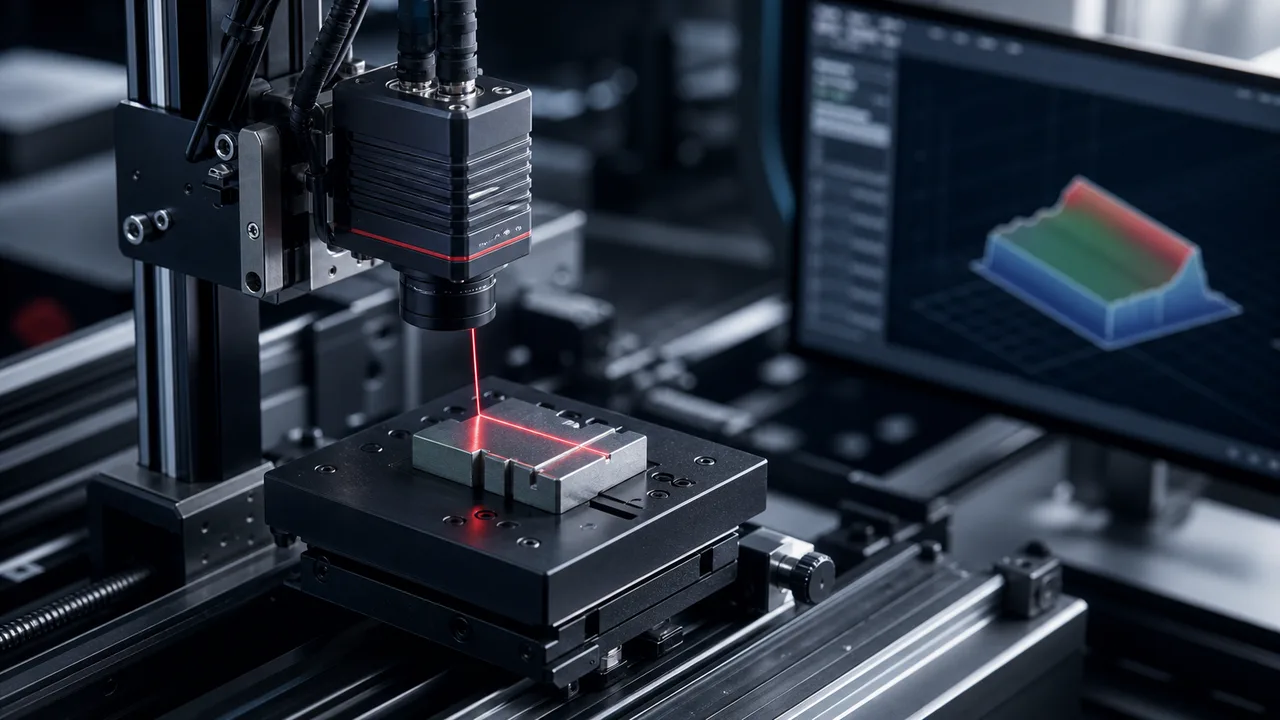
La evidencia de altura es diferente del contraste visual.
Una soldadura de pestaña puede parecer aceptable en 2D mientras la altura del cordón, el espacio o el perfil están fuera de tolerancia. 3D vision agrega datos Z para que la estación mida la geometría en lugar de depender del brillo de la superficie.
El ancho del perfil y la tolerancia Z determinan la clase de sensor.
El sensor debe cubrir el área de soldadura mientras resuelve el cambio de altura más pequeño confiable. Campos más amplios, repetibilidad Z más estricta y velocidades de producción más rápidas pueden llevar el proyecto a una ruta de sensor 3D diferente.
Las superficies de la batería son críticas para las pruebas de muestra.
Las pestañas de aluminio, níquel, aluminio y soldadas pueden ser reflectantes, oscuras, en ángulo o inconsistentes. El RFQ debe incluir muestras de soldadura reales o videos de líneas de los mejores y peores lotes antes de la selección del modelo.
La salida de inspección debe adaptarse a la estación.
Una estación práctica de altura de soldadura puede necesitar OK/NG, valor de altura, imagen de perfil, activador de rechazo, almacenamiento de imágenes y control de recetas. Estas salidas deciden el alcance del controlador y del software tanto como el sensor.