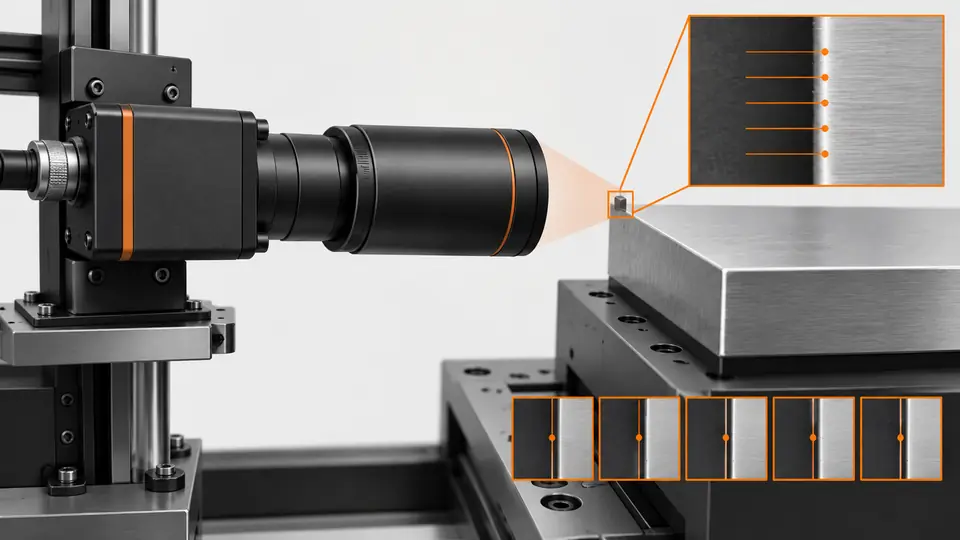
本測試要回答的問題
顯示出很多位小數,描述的是輸出解析度,而不是精度。要把固定工件重複性、重新放置帶來的變化,以及相對獨立參考的誤差分開評估。
這是一份與廠商無關的現場調機方法。更改任何設定之前,請先查閱所用具體型號的相機、鏡頭、感測器或控制器手冊。文中的數值範例表為假設資料,既不是 Deyi Vision 的量測結果,也不是產品規格。
前置條件
使用穩定的邊緣、經過驗證的像素比例,以及不確定度已知的參考尺寸。保持相同的邊緣極性和 ROI;避免飽和的過渡區和不受控的銳化。
在收集重複性資料之前,先寫明被測尺寸、邊緣極性、區域和允許的工件擺放方式。次像素座標是內插得到的估計值,並不能證明具有同等的物理精度。固定工件重複性要與重新裝載帶來的變化、以及相對獨立參考的偏差分開。在最初的固定工件測試中,不應帶入不穩定的參考治具或變化的對焦;但在之後的應用驗證中,則要納入允許範圍內的裝載和高度變化。
測試台與紀錄
準備原始影像儲存、固定治具和一個參考標準件。記錄光圈、對焦、照明、邊緣濾波、內插方法和演算法版本。
準備一個已表徵的參考件(其數值和不確定度有書面記載)、穩定的治具和原始影像留存。記錄像素比例、校正編號、邊緣擷取設定、照明、對焦以及所報告的具體尺寸。除顯示的輸出之外,還要儲存未經四捨五入的結果。說明邊緣點是如何彙總成該尺寸的;即使相機影像沒有變化,更改濾波、擬合長度或異常點處理,也可能改變結果。
執行測試
- 在不移動標準件的前提下擷取 100 個靜止影格,並匯出未經四捨五入的量測值。
- 把標準件重新放置 30 次,每次放置都獨立記錄。
- 將平均長度與參考值比較;固定測試與重新放置測試的分布要分開。
- 在視野角落和允許的高度極值處重複,且不重新調整邊緣演算法。
不觸碰工件,擷取靜止序列,同時檢查結果分布和有代表性的邊緣剖面。然後取下並重新裝載工件,按預定的操作人員或工件取放流程,單獨完成放置序列。在關鍵的視野位置和允許的高度上重複。保留每次的工件位姿和檔案識別碼,以便把測得尺寸的偏移追溯到裝載、局部比例或邊緣行為,而不是僅僅歸結為雜訊。
假設範例表
假設固定工件的離散程度為 0.06 px,比例為 0.025 mm/px,得到標準差 0.0015 mm。均值 10.010 mm 相對參考值 10.000 mm,偏差為 +0.010 mm:良好的重複性可以與不可接受的偏差並存。
s_mm = s_pixels * object_scale
0.06 px * 0.025 mm/px = 0.0015 mm
bias = mean - reference = 10.010 - 10.000 = +0.010 mm
repeatability != accuracy| 項目 | 假設值 | 意義 |
|---|---|---|
| 像素標準差 | 0.06 px | 假設的固定樣品 |
| 長度標準差 | 0.0015 mm | 比例換算所得,不是完整的不確定度 |
| 均值偏差 | +0.010 mm | 均值 10.010 mm 減去參考值 10.000 mm |
由像素換算得到的假設標準差,描述的是固定的量測序列;而與參考值之差,是該條件下偏差的估計值。標準差小,並不能抵消偏差判定準則不合格這一結果。在判斷偏差是否顯著之前,要把參考不確定度和任何修正與偏差進行比較。計算波動之前,不要先對個別量測值四捨五入;也不要在未說明合併後母體的前提下,合併固定工件與重新裝載的結果。
測試流程
測試流程
把固定取像、重新放置和與參考的比較作為各自獨立的實驗。
- 固定影格
- 重新放置
- 參考
- 視野測試
解讀佐證
解讀佐證
把量測值圍繞其均值的散佈,與均值相對參考值的偏移進行比較。
- 參考
- 均值
- 散佈
- 偏差
用對比圖,把重複性和與參考的一致程度並排呈現出來。檢查最不穩定的幾次擷取附近的邊緣剖面,看是否存在對比度變化、反光或閾值交叉位置的變化。如果擬合的邊緣跨越了彎曲的幾何形狀,要核實擬合模型所代表的是預期的基準。對錯誤幾何特徵所做的可重複估計,在統計上可能看起來很出色,卻不適用於所報告的尺寸。
故障排除
- 重複性好但存在偏差的結果,提示比例、參考件、閾值或光學幾何方面存在誤差。
- 只在重新放置後才出現的波動,提示對治具/高度敏感;不要把它歸為感測器雜訊。
週期性的波動可能跟隨照明或設備振動;在修改邊緣演算法之前,先把原始剖面與擷取順序對照起來看。隨裝載而變的偏差,提示對位姿、高度或基準敏感。隨角落而變的偏差,提示存在局部比例或校正方面的影響。如果結果只在四捨五入或匯出之後才發生跳動,應檢查資料路徑。增加顯示的小數位數,無法修正上述任何一種機制,也不應拿它作為驗收的理由。
驗收與交接
分別設定重複性、重新放置和偏差的限值,其中要計入參考不確定度。如果範例中的偏差限值為 0.005 mm,那麼即使重複性可能通過,這個結果也不合格。保留所有未經四捨五入的觀測值。
將原始檔案、設定、樣品標識和判定限值一併歸檔。請參照下方相關的產品指南與準備指南,與 Deyi Vision 討論已有書面記載的需求。
用新的參考件和新的放置序列,在聲明的工作範圍內驗證未改動的量測配方。分別對照各自事先聲明的限值,評估固定工件重複性、重新裝載帶來的變化和參考誤差。在計量審查中,要納入參考不確定度和相關的應用影響。只有同時具備原始結果、幾何定義和修正策略,才可放行該量測;光學、校正、邊緣配方或治具發生變化後,要重複驗證。
來源與技術參考資料
這些資料說明本教學所用方法的依據與適用範圍。文中的檢查範例僅供參考;量產驗收需要用你自己的樣品取得佐證。
- 2D Measurement InspectionKEYENCE查核於
- Gauging Depth of Field in Your Imaging SystemEdmund Optics查核於