
問題與前置條件
料盤振動得很活躍,並不證明送料有效。應以夾爪真正取放得起來的零件為最佳化目標,而不只是振動幅度。使用量產料盤、具代表性的零件和穩定的相機畫面。
準備測試
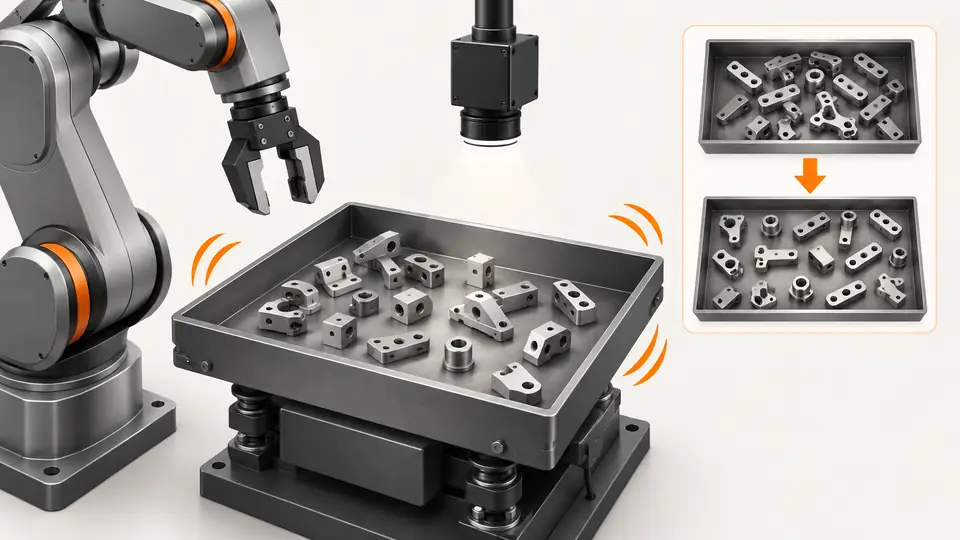
假設料盤上裝有 30 個零件,其中 12 個滿足擬定的取放規則:12/30 = 40% 是影像上可見的可取放比例,不是實測吞吐量。比較配方之前,先固定裝料、取像和夾爪間隙規則。
改變振動參數之前,先準備好可重複的裝料方法。記錄零件版本、料盤編號、料盤表面狀態、初始裝料分佈以及允許的零件數量。乾淨乾燥的樣品和帶油汙的量產樣品,表現可能不同;應保留應用中實際要處理的那種狀態。確認視覺配方只辨識允許的朝向,且夾爪間隙反映的是實際工具。比較送料器改動期間,要固定相機曝光、照明、檢測設定和機器人的接近動作。否則,候選件數量的變化就無法歸因於振動。核對製造商允許的振動設定和運作時序;本教學提供的是一種實驗方法,而不是通用的振幅或頻率設定。
操作步驟
- 儲存基線配方 F01,並留存每次振動序列前後的影像。
- 只改變一個允許調整的振動參數或序列片段,得到 F02;不得超出製造商的限值。
- 等待靜置完成,對料盤取像,統計孤立、朝向正確且滿足夾爪間隙的候選件。
- 嘗試取放,並把成功取出的數量與視覺上符合條件的候選件分開記錄。
- 用相同的裝料方法重複,然後測試料盤零件數量低和高的情況;為自己的測試佐證錄製影片。
儲存 F01,並且每輪測試都在相同的階段邊界取得資料:振動前、靜置後、檢測後和實際取放後。改變一個有明確記載的振動參數或一個序列片段,得到 F02。依約定的方法重新裝料,不要拿 F02 去和 F01 跑完後剩下的、已經減少的零件做比較。統計候選件之前,先等待設定的靜置條件達成;運動中的輪廓看上去可能是分開的,實際仍然無法取放。若能取得,記錄被排除的候選件的原因(例如朝向或工具間隙),並與合格數量一併記錄。在經評審的機器人時序下進行真實取放,並把失敗的嘗試單獨記錄。每張影像都要帶上輪次編號,以免某個有利的影格被誤當成另一種裝料條件下的結果。
範例測試紀錄
以下為舉例用的假設,並非 Deyi 的實測效能。請將這些數值替換為你自己經簽核的測試紀錄。
| 項目 | 假設值 |
|---|---|
| 樣品數量 | 30 |
| 可取放候選件 | 12 |
| 已驗證配方 A | F01 |
| 候選配方 B | F02 |
只有在核對過完整的夾爪間隙、允許的朝向和設定的取放點之後,才能把一個零件計為候選件。兩個看上去彼此孤立的輪廓,仍可能落在夾爪掃過的同一區域內。對 F01 和 F02,要分別記錄取放前的候選件數、嘗試取放次數、成功取放次數和重新分散零件所用的時間。候選件比例更高、但失敗的取放更多,不算改進。應比較採用同一裝料方法的多輪重複測試,而不是挑選某一張有利的影像。
候選件的可用性與零件的成功轉移,要作為兩個獨立的結果分別比較。範例中的 12/30 只是影像上符合條件的一個瞬時快照;它既不度量每分鐘的零件數,也不能證明這十二個零件可以被連續取放。每次取放都會改變料盤上的零件分佈,可能讓另一個零件露出,也可能擾動它。要記錄取放失敗或無可取放零件之後用於重新分散零件的時間,而不是只記錄最佳的振動時間。有影片時,應檢視讀者自行錄製的影片,檢查接觸、重疊和剩餘零件的分佈規律。如果沒有取得影片,應在測試期間索取這份佐證,而不是斷言它存在。相比只在某一次影像比較中勝出的配方,更應選擇在約定裝料範圍內能重複取得有用結果的配方。
工作流程的兩個視角
用受控試驗調校柔性送料器配方 — 1
比較某一項改動的振動設定時,保持裝料和取像不變;然後核實實際取放。
- 裝料
- 振動
- 靜置
- 檢測
- 取放
用受控試驗調校柔性送料器配方 — 2
可見的候選件與成功取出是兩個獨立的計數。虛假候選既不能提高吞吐量,也不能提高可靠性。
- 可見零件
- 合格候選件
- 成功取放
故障排除
- 候選件更多、成功取放卻更少,表示間隙、姿態或靜置存在問題。
- 零件持續結團時,應檢查表面狀態、裝料方式和振動方向,而不是把每項設定都調高。
- 曝光發生變化,會使配方比較失效,因為候選件的檢測結果也隨之變化。
驗收與交接
只有在指定裝料範圍內,零件分散效果可以重複、且實際取放成功之後,才選定配方。保留設定、零件批次、影像和節拍。40% 這個範例只是一個定義明確的比例,不代表 Deyi 的效能宣稱。
測試前先設定驗收限值,並保留原始佐證。本文的範例並不能證明所供型號的能力。
用一批新的、具代表性的裝料來驗證選定的配方,這批裝料不得用於選取其參數。要包含約定的低裝料和高裝料條件、正常的零件差異以及補料時的表現。確認檢測規則和夾爪規則保持不變;為了增加候選件數量而放寬間隙,改變的是問題本身,並不能證明送料器有所改善。回到 F01 並重複一輪基線測試,檢查是否有表面變化或累積的碎屑使比較產生偏差。交接內容應包含兩個配方檔案、參數差異、輪次編號、候選件與取放紀錄,以及實際使用的裝料方法。量產吞吐量需要另做一次包含補料和恢復在內的計時測試;40% 的候選件比例或較強的振動設定,都不能證明該吞吐量。
來源與技術參考資料
這些資料說明本教學所用方法的依據與適用範圍。文中的檢查範例僅供參考;量產驗收需要用你自己的樣品取得佐證。
- Create new multi-feeding recipes — EYE+ 5.4Asyril查核於
- Asyril AcademyAsyril查核於

