
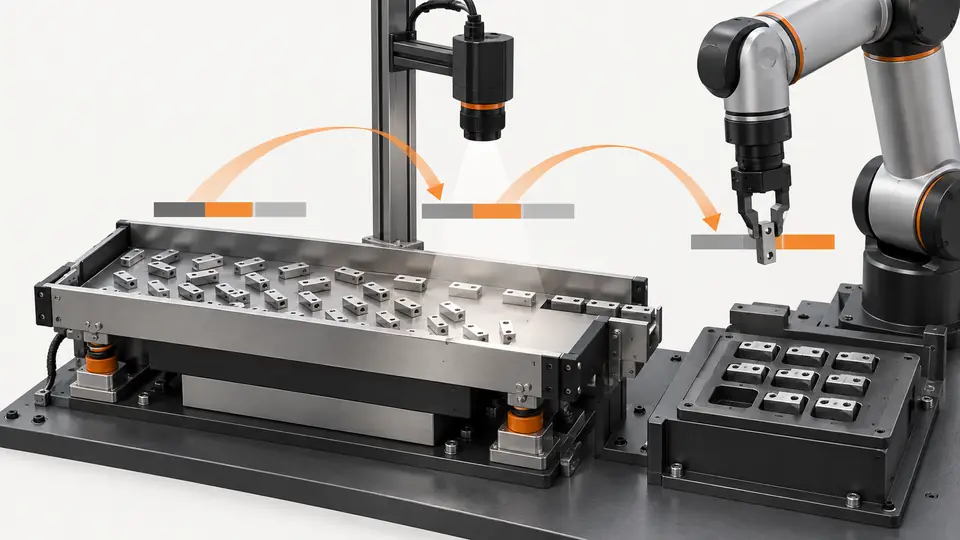
问题与前置条件
相机的标称帧率和机器人的标称速度,都无法预测工位的吞吐量。应测量相邻两次完成抓取之间的间隔,以及阻碍下一次抓取的各个阶段,并使用实际的夹爪和有代表性的装料量。
准备测试
按顺序执行的示例假设:振动 500 ms、静置 200 ms、采集与分析 80 ms、抓取 400 ms,每个循环共 1180 ms,约合 50.8 次/分钟。该数值不含补料、故障和停机时间,也不是经过证实的实际产量。
应依据控制时序来定义被测节拍的起止边界,而不是照搬宣传用的吞吐量数字。对供料单元而言,从一次振动开始到下一次允许的振动开始,是一种有用的边界划分,但生产的目标是把零件成功交付出去。优化之前,先记录预期的装料范围、机器人路径、工装和检测要求。确认料盘必须在何时保持静止、机器人何时可以进入抓取区域。任何重叠方案,都要以经批准的时序和碰撞评估为依据。如果节拍主要耗在等待或机器人运动上,更快的相机并不会改善它,除非相机所在的阶段确实处于制约节拍的路径上。设置与时间戳要一并保存,这样不同次的对比才针对同一种单元配置。
操作步骤
- 记录振动开始与结束、曝光、坐标就绪、机器人请求和抓取完成的时间戳。
- 让同一个循环编号贯穿每台设备;把等待与实际处理分开。
- 在料盘零件数量低、标称和高三种情况下,测量多个重复循环。
- 找出哪些阶段确实可以重叠,且不会在曝光期间产生振动,也不会干扰抓取。
- 调整可控的最大延迟,并在完全相同的条件下重复;失败的抓取和补料也要计入。
在振动、静置、图像采集、检测、机器人请求、抓取和转移这些环节,分别设置开始与完成的测量点。控制器若提供独立的应答信号,也一并记录。主机侧事件使用同一个单调时钟;如果控制器与视觉系统的时间戳取自不同的时钟,要先确定两者的关系,或者改为测量外部信号。时钟未对齐时,不要据此计算跨设备的时间间隔。观察工作单元是在等待某个条件、某个通信应答,还是在等待设定好的固定延时。无候选的循环和抓取失败的循环,都要记下原因。要在有代表性的装料条件下重复,而不是只给补料后第一次条件有利的抓取计时。屏幕上显示的处理时间,可能不含采集、通信和排队延迟。
示例测试记录
以下为示例性假设,并非 Deyi 的实测性能。请将这些数值替换为你自己经签字确认的测试记录。
| 项目 | 假设值 |
|---|---|
| 振动时间 | 500 ms |
| 静置时间 | 200 ms |
| 采集与分析时间 | 80 ms |
| 抓取时间 | 400 ms |
测量从振动开始到下一次允许的振动开始之间的时间间隔,并保留各阶段的时间戳。只有四个阶段全部按顺序执行时,示例中的合计值才是 1180 ms。除非实测的控制时序和碰撞评审允许重叠,否则不要扣除重叠的时间。成功转移的零件数除以实际生产经过的时间,应与理论循环数分开报告。生产测量中要包含失败的抓取、补料和恢复。
按实测的阶段边界画出时间线,找出阻止下一个循环启动的那个阶段。按顺序执行时,示例中的四段时间相加为 1180 ms。如果允许重叠的阶段确实发生重叠,应依据实际时间线计算经过的时间,而不是把所有时长相加,或减去一个凭猜测得出的重叠量。将结果与控制器的事件追踪记录相互对照。报告所测条件下的分布和观测到的最差循环,而不是只给出挑选出的最小值。由节拍倒数得到的理论速率,要与实际交付零件的速率分开。即使名义时间线仍然很快,失败的尝试、候选件不足、补料和恢复也会拉低实际交付的产出。要说明每个报告数字包含了哪些损失。
工作流程的两个视角
将供料器、相机与机器人的节拍作为一个系统来测量 — 1
按顺序的路径能直观看出各段之和;是否允许重叠,由实测的时间戳决定。
- 振动
- 静置
- 采集
- 抓取
将供料器、相机与机器人的节拍作为一个系统来测量 — 2
实际作业、等待与重叠作业需要分别解读。应报告完成的零件数,而不是图像速率。
- 作业阶段
- 等待
- 允许重叠
故障排查
- 平均速率很高,可能掩盖分布尾部的慢循环;要检查那些慢速事件。
- 重复计入相互重叠的阶段会夸大节拍;应依据时间戳,而不是把产品样本上的数字相加。
- 缩短静置时间却导致出现虚假候选,不算有效的改进。
验收与交接
在约定的运行时间内,同时验收所要求的完成抓取速率以及失败和等待的限值。保留时序证据和装料范围。50.8 次/分钟的计算,只是针对按顺序执行的假设节拍给出的上限示例,不是供应商的保证值。
测试前先设定验收限值,并保留原始证据。本文的示例并不能证明所供型号的能力。
拟调整的时序,要用完整的运行流程和新的、有代表性的装料来验证。缩短静置时间,需要证据表明检测和实际抓取仍然成功;缩短通信等待时间,需要证明接收方控制器已经达到预期状态。不要仅仅因为必要互锁所占用的时间体现在图表里,就把它去掉。要把原始配置作为对照重复一遍,并保留两条时间线。交接内容应写明节拍边界、时钟方法、允许的重叠、被排除的停机时间,以及实际交付零件的记录。测试前先约定生产验收标准,包括对抓取失败和补料时段如何处理。示例中 50.8 次/分钟的计算,是在所述按顺序执行的假设下的理论速率,并不是 Deyi 单元的实测产能。
来源与技术参考资料
这些资料说明了本教程所用方法的依据与适用范围。文中的检查示例仅供参考;量产验收需要用你自己的样品取得证据。
- Create new multi-feeding recipes — EYE+ 5.4Asyril核查于
- Asyril AcademyAsyril核查于

