
当生产线需要可重复的决策时,机器视觉就很重要。
在生产中,只有当相机、镜头、照明、触发器、夹具和剔除逻辑能够在实际生产线条件下反复将合格零件与 NG 零件分离时,机器视觉才变得有用。
基础知识
机器视觉是一种使用相机、镜头、照明和软件来检查产品的自动化方法,因此生产线可以测量、定位、接受、拒绝或跟踪零件。
要点
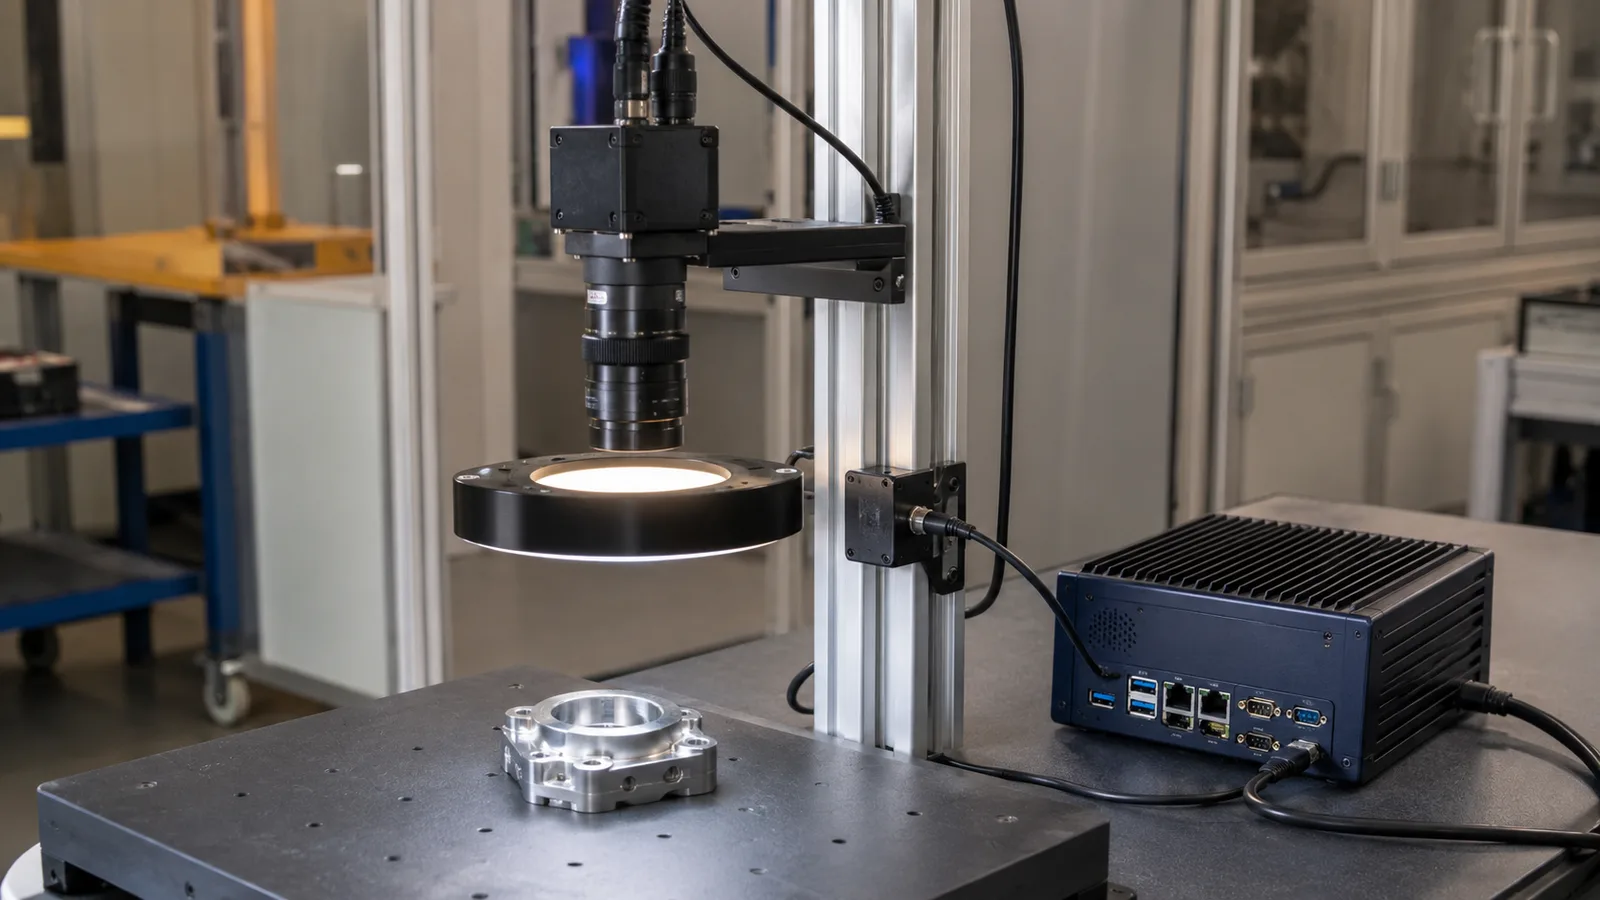
在生产中,机器视觉不只是相机和软件。相机、镜头、光源、触发、治具和剔除逻辑必须配合,在真实产线条件下反复区分良品与不良品(NG),才能发挥作用。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
在生产中,只有当相机、镜头、照明、触发器、夹具和剔除逻辑能够在实际生产线条件下反复将合格零件与 NG 零件分离时,机器视觉才变得有用。
工厂通常会先购买相机,然后发现眩光、零件移动、触发定时缺失或固定装置松动会妨碍稳定的检测。应在型号之前检查成像路径。
说明系统是否必须测量、定位、读取、计数、接受或拒绝零件,然后发送带有 FOV、工作距离和速度的合格/NG 样本。
测试工位能否给出所需输出:剔除、测量、读取、定位或报告。使用良品、不良品(NG)和临界样品,按预定治具与触发时序验证;仅有清晰图像,并不能证明生产检测已经成立。
相机捕捉证据,但生产价值来自可重复性:相同的零件呈现、相同的光响应、相同的触发窗口以及正常变化下相同的输出规则。
高分辨率传感器无法补救眩光、景深不足、夹具松动或触发过晚。应同时审查相机、镜头、照明和零件的机械保持与呈现条件。
2D 视觉利用图像对比度、边缘和印刷信息。仅靠颜色或对比度无法区分良品与不良品时,3D 视觉会增加高度、轮廓或体积数据。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 主要证据 | 2D使用图像对比度; 3D 添加高度或轮廓数据。 | 发送 2D 的示例图像和 3D 的高度公差。 |
| 常见输出 | 通过/失败、位置、测量或条形码结果。 | 说明 PLC 或操作员需要的决定。 |
| 最小 RFQ 输入 | 准备 5 输入:零件图像、缺陷、FOV、速度和公差。 | 缩短型号选择并避免仅目录提供报价。 |
图像传感器、照明、镜头、处理和通信链的行业参考。
相机特性、接口和可互操作机器视觉系统的标准环境。
自动目视检查、测量、机器人引导和条形码读取的制造参考。
常见问题
机器视觉是一种使用相机、镜头、照明和软件来检查产品的自动化方法,因此生产线可以测量、定位、接受、拒绝或跟踪零件。
核心部件是相机、镜头、照明、触发器或传感器、控制器或软件、I/O和机械夹具。相机选择只是系统的一部分。
当手动检测太慢、不一致或无法满足所需的测量、条形码、定位或缺陷检测重复性时,请使用机器视觉。
这些内容是内部编写的选型示例,用于说明组件选择与建议验收条件,并非真实客户项目、实测交付成果或客户背书。示例中的图片仅用于说明。