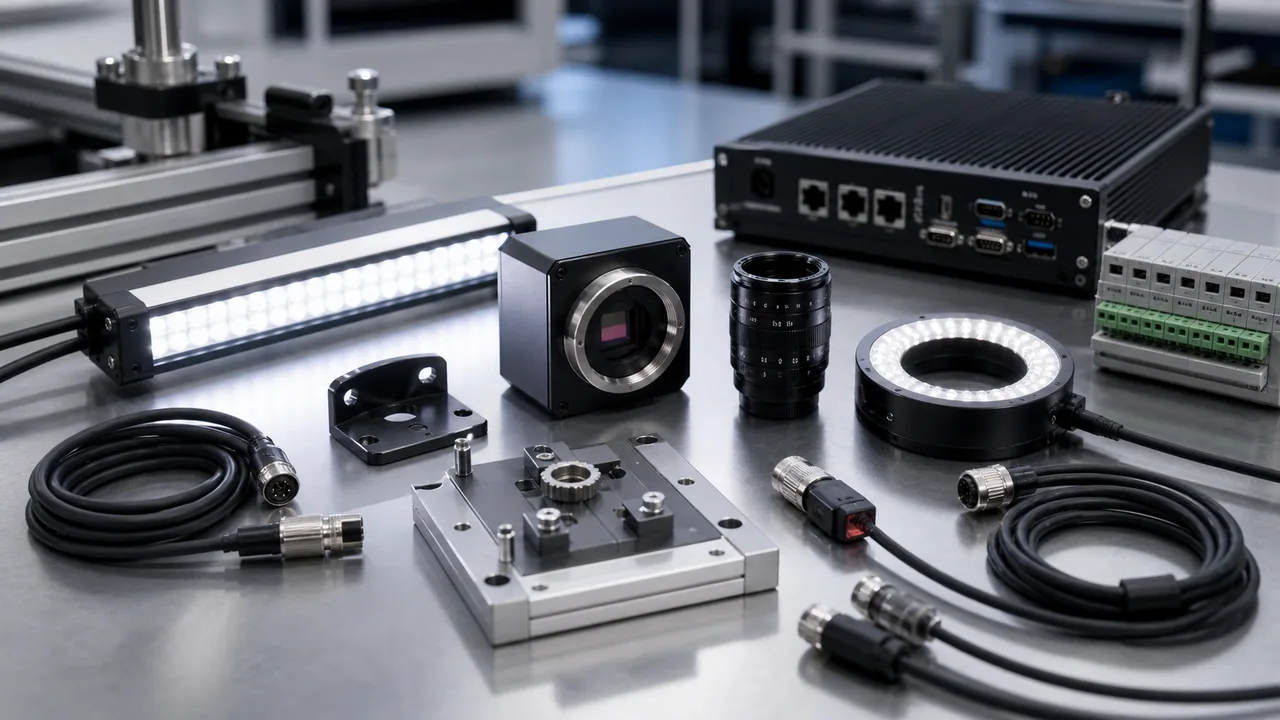
Начните с производственного решения.
Список компонентов меняется в зависимости от того, должна ли станция обнаружить дефект, измерить размер, прочитать код, направить робота или вывести координаты. Четкое правило «годен/не годен» или правило измерения предотвращает выбор компонентов только по каталогу.
Камера, объектив и освещение — это один путь изображения.
Разрешение само по себе не создает стабильного изображения. Размер датчика, фокусное расстояние объектива, диафрагма, рабочее расстояние, угол света, экспозиция и поведение поверхности должны оцениваться вместе с частями образца.
Триггер, приспособление и I/O определяют повторяемость производства.
Четкое изображение на стенде может не получиться при производстве, если деталь не позиционируется повторяемо, окно триггера неправильное или выходные данные PLC не определены. Механические и электрические детали — это часть системы машинного зрения, а не второстепенные мысли.
Объем программного обеспечения должен соответствовать возможностям обслуживания.
Интеллектуальной камеры может хватить для чётко ограниченной проверки. Система на базе ПК предпочтительнее для многокамерной логики, хранения изображений, тяжёлых алгоритмов или обмена данными с MES/базой данных. Архитектура должна соответствовать сложности контроля и возможностям обслуживающего персонала.