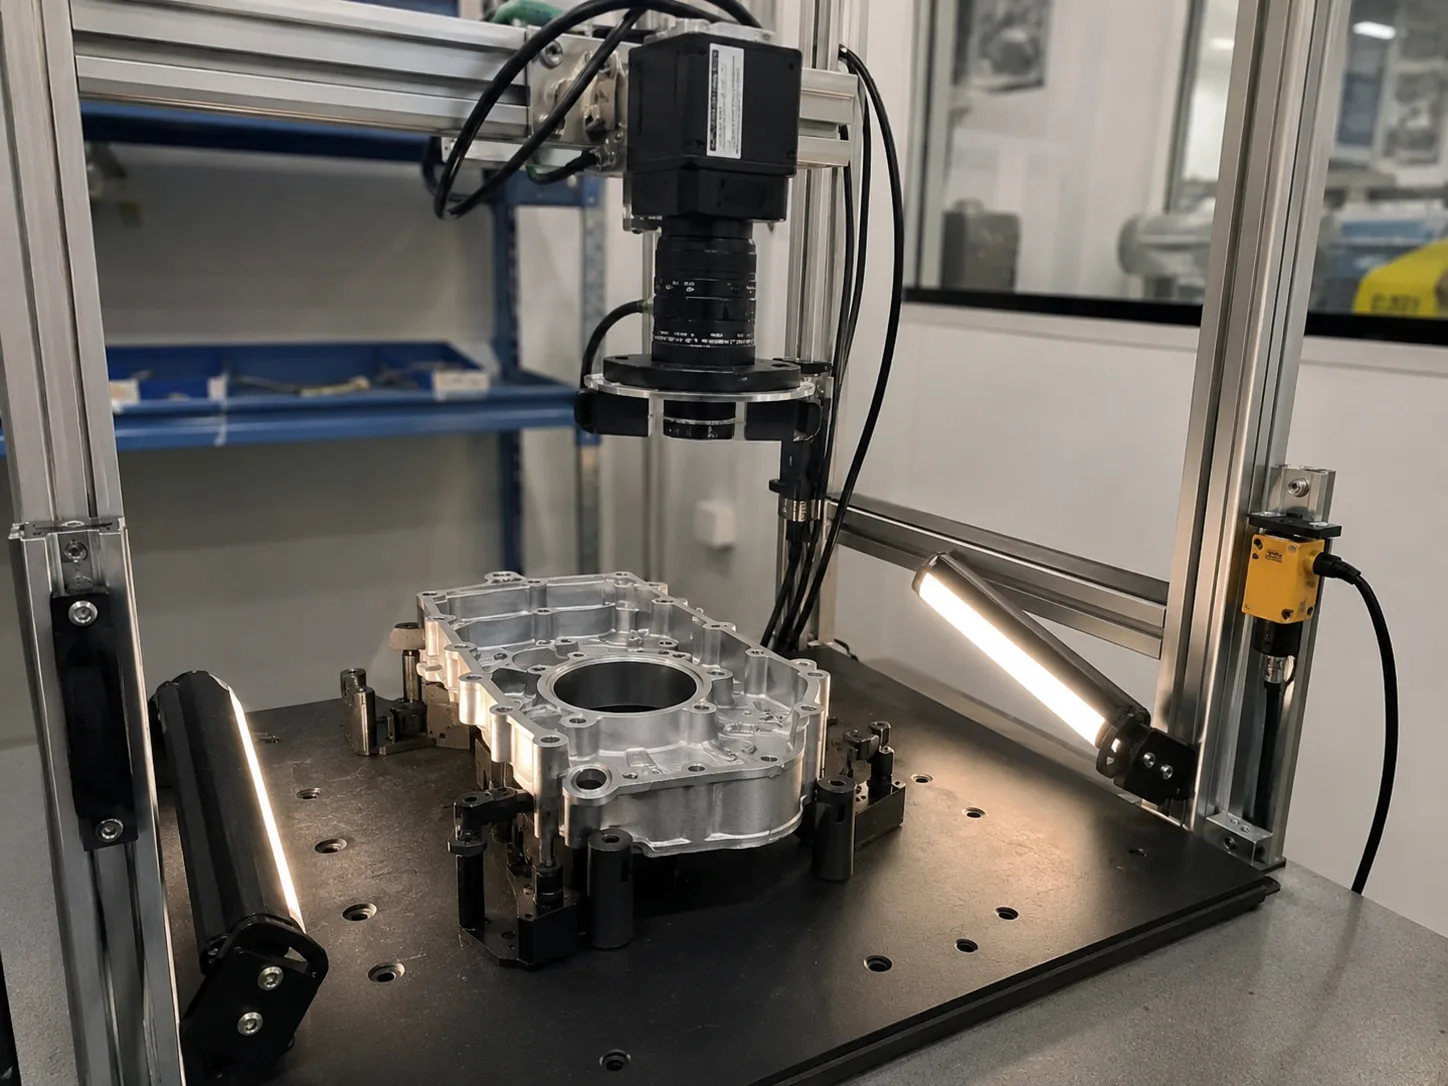
Estos ejemplos internos de selección ilustran componentes y criterios de aceptación propuestos. No son proyectos de clientes, resultados medidos de entregas ni referencias de clientes. Las imágenes son ilustrativas.

Ejemplos de seleccion

Inspeccion de defectos en superficie metalica automotriz

Ruta para rayas, rebabas, golpes y superficies metalicas reflectivas con seleccion basada primero en iluminacion. Este ejemplo organiza comprobaciones propuestas y los datos RFQ necesarios para la validacion tecnica.

Illustrative planning assumption: 3-5 week lighting and fixture validation window · 3 Criterios de aceptacion propuestos

defectos superficie metalicainspeccion autopartesiluminacion machine vision para metal

Inspeccion de superficie metalica automotriz con camara y barra de iluminacion
Ejemplo interno · no es una referencia de cliente

Condiciones del ejemplo y objetivos de aceptacion propuestos antes de cotizar.

Adecuado cuando el acabado metalico cambia por lote y la ruta de iluminacion debe probarse antes de cotizar.

Inspeccion de autopartes Imagenes de muestra, tolerancias, condiciones de linea e integracion antes del modelo.
Hardware stack

Componentes propuestos que deben validarse antes de cotizar.

Ruta de camara y lentePrueba de iluminacionTrigger y salida I/ORevision de montaje o fixture
Reto de inspeccion

Que vuelve dificil esta aplicacion

Las superficies metalicas reflectivas ocultan rayas y rebabas si la geometria de iluminacion no coincide con direccion del defecto y movimiento.

Ruta recomendada

Que componentes revisar primero

Pruebe iluminacion de barra, coaxial o dome, luego ajuste camara, lente y trigger a la ruta de contraste comprobada.

Objetivo de aceptacion

Como validar el resultado

Comparacion de muestras antes de fijar umbral

Marco de decisión

Qué puede comparar el comprador antes de una respuesta.

La ruta se organiza por problema, restricciones de línea, hardware y evidencia RFQ.

Problema

Las superficies metalicas reflectivas ocultan rayas y rebabas si la geometria de iluminacion no coincide con direccion del defecto y movimiento.

Restricciones de producción

Comparacion de muestras antes de fijar umbral Worst-case test a velocidad de linea

Hardware

Ruta de camara y lente / Prueba de iluminacion / Trigger y salida I/O / Revision de montaje o fixture

Evidencia RFQ siguiente

Imagenes de muestras buenas y malas / Tolerancia, tamano de defecto o distancia de lectura / Velocidad de linea y condicion de trigger

Flujo de inspeccion

Pasos para validar la ruta antes de elegir hardware.

La familia correcta depende de muestras, condiciones de linea y criterios de aceptacion. El flujo convierte la consulta en una RFQ verificable.

  1. Recolectar muestras buenas y malas para Inspeccion de defectos en superficie metalica automotriz Documente fotos, notas de muestras o limites de produccion antes de pedir recomendacion de modelo.
  2. Confirmar FOV, distancia de trabajo, velocidad de linea y espacio de montaje Documente fotos, notas de muestras o limites de produccion antes de pedir recomendacion de modelo.
  3. Probar iluminacion, lente y camara segun Inspeccion de autopartes Documente fotos, notas de muestras o limites de produccion antes de pedir recomendacion de modelo.
  4. Documentar criterio de aceptacion, riesgo false-pass y salida Documente fotos, notas de muestras o limites de produccion antes de pedir recomendacion de modelo.
Criterios de aceptacion propuestos

Lo que debe probarse antes de cotizar la ruta.

  • Validar la repetibilidad de Inspeccion de defectos en superficie metalica automotriz con variacion normal de muestras
  • Validar la deteccion del defecto o rasgo objetivo sin false-pass critico
  • Validar timing, montaje y salida frente a los requisitos de linea
Evidencia RFQ

Datos que Deyi Vision deberia revisar primero.

Imagenes de muestras buenas y malasTolerancia, tamano de defecto o distancia de lecturaVelocidad de linea y condicion de triggerEspacio de montaje, interfaz y requisito de rechazo

Evidencia de confianza

Como utilizar estos ejemplos de seleccion.

Deyi Vision ha preparado estos ejemplos internamente para explicar la seleccion tecnica. No representan proyectos reales de clientes ni resultados de campo alcanzados. Las comprobaciones y cifras son objetivos propuestos que deben validarse con muestras reales.

Familias de producto relacionadas

Empiece la revision de hardware con estas rutas.

Ver productos

Paginas relacionadas

Amplie la ruta antes de RFQ.

Ver recursos

RFQ de aplicacion

Necesita una ruta para Inspeccion de defectos en superficie metalica automotriz?

Envie imagenes de muestra, velocidad de linea, tolerancia y defecto actual. Lo mapeamos a camara, iluminacion, lente, reader, 3D o smart camera.

Enviar RFQ tecnico
Criterios de aceptacion propuestos

Lo que debe probarse antes de cotizar la ruta.

Inspeccion de defectos en superficie metalica automotriz — Illustrative planning assumption: 3-5 week lighting and fixture validation window
# Criterios de aceptacion propuestos
1 3 lighting geometries compared before model selection
2 Worst-case defect samples photographed at line speed
3 False-reject target agreed before fixture release
Componentes propuestos que deben validarse antes de cotizar.
Hardware stack Parameter Valor Fuente de especificaciones
DY-RS3475-W Power 2W Modelo de referencia: CST-RS3475-W
Proveedor: CSTMV / KST
Fuente de especificaciones
DY-RS3475-W Light opening 34mm outer / 10mm inner / 19mm height Modelo de referencia: CST-RS3475-W
Proveedor: CSTMV / KST
Fuente de especificaciones
DY-RS3475-W Color temperature 6000-10000K Modelo de referencia: CST-RS3475-W
Proveedor: CSTMV / KST
Fuente de especificaciones
DY-RS3475-W Use environment 0-40 C Modelo de referencia: CST-RS3475-W
Proveedor: CSTMV / KST
Fuente de especificaciones
DY-GE307GM Resolution / frame rate 2048 x 1536 MAX @37FPS Modelo de referencia: MV-GE307GM
Proveedor: MindVision
Fuente de especificaciones · Datasheet
DY-GE307GM Effective pixels 3MP Modelo de referencia: MV-GE307GM
Proveedor: MindVision
Fuente de especificaciones · Datasheet
DY-GE307GM Pixel size 3.4 x 3.4um Modelo de referencia: MV-GE307GM
Proveedor: MindVision
Fuente de especificaciones · Datasheet
DY-GE307GM Output format Mono 8/12bit Modelo de referencia: MV-GE307GM
Proveedor: MindVision
Fuente de especificaciones · Datasheet
DY-GL8020 Reference distance 20mm Modelo de referencia: GL-8020
Proveedor: Phoskey
Fuente de especificaciones · Datasheet
DY-GL8020 Z measuring range +/-2.3mm, F.S.=4.6mm Modelo de referencia: GL-8020
Proveedor: Phoskey
Fuente de especificaciones · Datasheet
DY-GL8020 X width near 9.6mm Modelo de referencia: GL-8020
Proveedor: Phoskey
Fuente de especificaciones · Datasheet
DY-GL8020 Series GL-8000 laser profile route Modelo de referencia: GL-8020
Proveedor: Phoskey
Fuente de especificaciones · Datasheet

FAQ de aplicacion

Preguntas antes de seleccionar Inspeccion de defectos en superficie metalica automotriz

Enviar RFQ tecnico
Es un caso con nombre de cliente?

No. Es un ejemplo de seleccion elaborado internamente, no una entrega anonima a un cliente. Los objetivos propuestos requieren validacion con muestras reales.

Que debo enviar para cotizar?

Envie muestras buenas y malas, imagenes, tolerancia, velocidad de linea, espacio de montaje e interfaz de salida.

Que familias de producto suelen participar?

La ruta final depende de imagenes de muestra, velocidad, tolerancia y limites de instalacion.

Preguntas antes de seleccionar Inspeccion de defectos en superficie metalica automotriz?

Pruebe iluminacion de barra, coaxial o dome, luego ajuste camara, lente y trigger a la ruta de contraste comprobada.

Continúe el diagnóstico

Contacto

Contacto RFQ directo

Hable con ingenieria sobre la inspeccion.

Envie imagenes de muestra, modelo referencia, FOV, distancia de trabajo y velocidad de linea.

Objetivo: brief de seleccion en 24h
Detectar defectos antes