課題と前提条件
一台の読取機で読めても、コード品質の検証済みとは限りません。必要なのが自工程での読取安定性か、指定方法による品質評価報告かを最初に決めます。
試験の準備
コード種別、印字・刻印工程、許容限界のサンプルを準備します。品質評価にはメーカー指定の検証器設定と校正手順を確認します。読取機の診断スコアとは別の記録です。
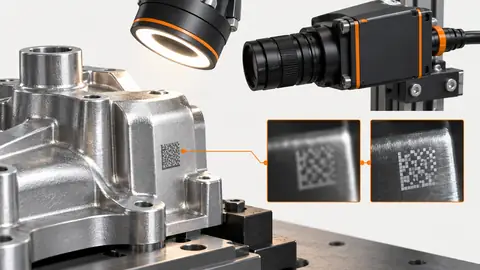
顧客や後工程の要求から始めます。「このラインで読める」は、設置した読取器が運転条件で予定データを取得できるかという問いです。「指定品質グレードを満たす」は、名指しの仕様に従う管理した検証測定です。受入条件と責任者を別々に記録し、サンプルのコード種別、印字・刻印方法、材料、改訂を残します。検証器を選ぶ前に品質担当と適用仕様と測定設定を確認します。反射する直接刻印と印刷ラベルは、同じ二次元コードでも同じ測定条件とは限りません。
作業手順
- 読取性能と品質評価の受入基準を別々に定めます。
- 同一識別子のサンプルを、予定距離、角度、搬送速度で読みます。
- 読取値、失敗トリガー、画像を保存します。例では98/100 = 98%です。
- 品質評価が必要なら、同じサンプルを指定の校正済み検証器で測定し、完全な報告を保存します。
- サンプル識別子で両結果を照合します。読取率を品質等級に換算しません。
工程試験では量産読取設定を固定し、代表位置、向き、速度を試します。難しい部品を試験集合から除いて結果を改善しません。各サンプルの予定内容を測定と独立に記録し、正読、誤読、読取不能を分けます。違う内容を解読した結果は成功ではありません。量産で再試行を許すなら初回、最終処置、再試行時間を別々に残します。最終読取率だけでは遅延リスクを隠します。例の失敗二個を易しいラベルに交換せず保存します。
仮定に基づく試験記録
以下は説明用の仮定であり、Deyiの実測結果ではありません。実際に承認した試験記録に置き換えてください。
| 記録項目 | 仮定値 |
|---|---|
| 試験数 | 100 |
| 正常結果数 | 98 |
| 異常結果数 | 2 |
| レシピ版 | R1 |
仮の100回試験で98件が読め、2件が失敗した場合、予定した100部品をすべて分母に含めて初めて工程読取率98%になります。失敗2件を調査用に残します。品質グレードには適切な検証器、設定した規格、測定開口、照明、校正記録が必要です。これらを別途記録し、解読信頼度や再試行の成功を検証グレードに読み替えないでください。
検証測定では選んだ機器の規定する設定と校正手順、および指定方法の測定条件に従います。報告結果を規格、設定、装置識別、校正状態、サンプル識別と保存します。画像コントラスト、解読信頼度、作業者の判断からグレードを作りません。量産読取器は好条件で品質の低いマークを読める一方、良いマークも設定不良の工程で失敗します。サンプル識別で工程記録と検証報告を結び、両方を調べます。普通の読取器に検証機能があると本記事から推定せず、供給モデルの機能を別途確認します。
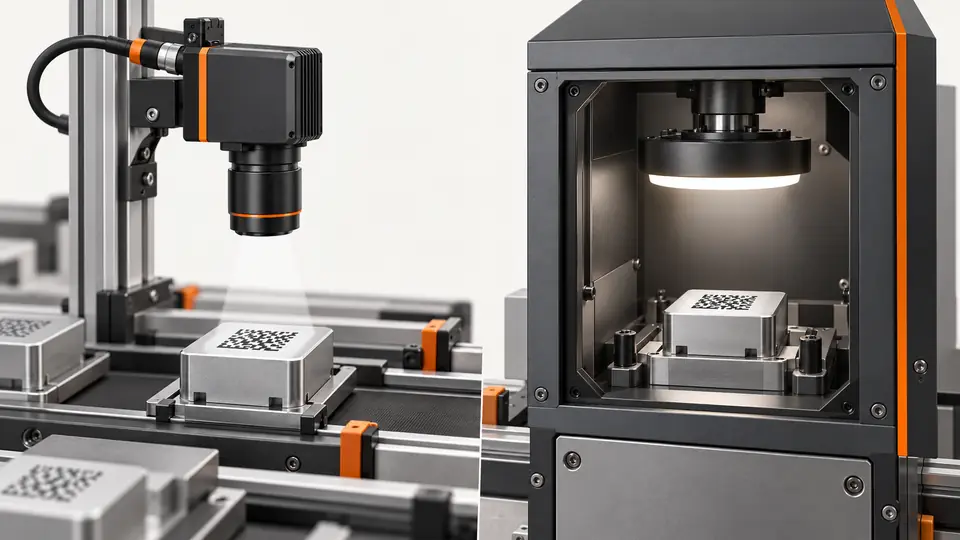
工程を示す二つの図
デコードとバーコード検証を分けて試験する — 1
同じサンプル識別子で二つの試験を結びますが、設定と結果はそれぞれ保存します。
- サンプル
- 読取試験
- 品質評価
- 報告
デコードとバーコード検証を分けて試験する — 2
デコードは文字列または未読を返し、品質検証は指定方法の報告を返します。
- 読取値
- 読取率
- 品質報告
トラブルの切り分け
- 読めても評価不合格なら、印字・刻印工程を調査します。
- 評価合格でも工程で読めなければ、移動、反射、姿勢を確認します。
- コード種別や照明が変わった場合は、報告をまとめる前に評価条件を確認します。
受入確認と引き継ぎ
両試験を独立して受け入れ、コード種別、機器、設定、校正状態を残します。仮の98%は計算例であり、推奨受入値ではありません。
試験前に受入基準を定め、元の証拠を保存してください。本例は供給対象モデルの機能を保証するものではありません。
引き継ぎには各要求、測定方法、判定責任者の対応表を付けます。適切な参照サンプルがあれば、解読できるが検証結果が不合格の例と、完全な証拠を持つ工程読取不能を示します。サンプルがなければ未実施の検証項目を明記します。除外、再試行、誤内容を量産と品質の担当が報告承認前に確認します。読取設定の変更は受入品質に不適合なマークを許可できません。実基準は案件仕様で定め、例の98%を推奨値にしません。
出典と技術資料
出典は、本記事の手法と限界を確認するための資料です。確認例は選定の参考であり、量産での受入判定には実際のサンプルによる証拠が必要です。
- Introduction to Barcode VerificationCognex確認日
- DataMan 360 Reference ManualCognex確認日
部品と選定の参考資料
- 工業コードリーダー選択ガイド
- マシンビジョン受け入れテストチェックリスト
- 産業用バーコードリーダー
- バーコード トレーサビリティ
- 工業用バーコードリーダー選択ガイド
- DPM バーコード読み取りとは何ですか?
- DPM 反射金属部品のコード読み取り
- 包装ラベル・バーコード検査システム
- 包装ラベルとバーコード追跡
- 金属部品のDPMコード読み取り
- Cognex DataMan Alternative · 英語の参考資料
- データロジック バーコードリーダ 代替
- Omron Microscan Barcode Alternative · 英語の参考資料
- Zebra Fixed Scanner Alternative · 英語の参考資料
- Logistics Barcode Sorting · 英語の参考資料
- Printing and Label Inspection · 英語の参考資料
- EAN-13 追跡:復号とデータ検証
- EAN-13 追跡:撮影とモジュールの画素数
- EAN-13 追跡:照明と空白領域
- EAN-13 追跡:重複と読取欠落
- 読取結果を搬送ラインの正しい排出対象に結び付ける
- 複数コードの領域ルールと重複読取制御
- OCR文字とバーコードをロット情報に照合する