問題與前置條件
某台讀碼器能夠解碼的碼,並不自動等於經過驗證的標記。首先要確定需求是什麼:是在本工站上可靠讀取,還是依據指定的驗證方法得到有紀錄的等級。
測試準備
準備實際使用的碼類型、標記工藝,以及可接受範圍內最差的表面。如需評定等級,請向驗證儀製造商索取其組態、校準流程和適用的方法;讀碼器給出的診斷評分屬於另一類紀錄。
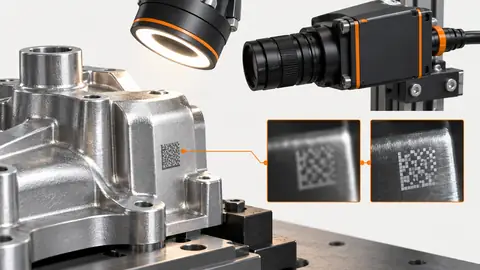
先從客戶或收貨環節提出的要求入手。「可在本產線讀取」問的是:已安裝的讀碼器能否在運轉條件下讀出預期資料。「達到指定的品質等級」要求的則是:依據一份明確指定的規範,進行受控的驗證量測。請把二者寫成各自獨立的驗收陳述,並明確各自的負責人。保留樣品的碼類型、印刷或標記方式、材料和版本。選定驗證儀之前,先與負責的品質團隊確認適用的規範和量測組態。不能因為反光的直接標記和印刷標籤都含有二維碼,就假定它們採用相同的量測條件。
測試步驟
- 分別為生產讀取和等級評定編寫驗收標準。
- 在預定的距離、角度和線速下,讀取同一組已加上識別碼的樣品。
- 保留每個解碼值、每次失敗的觸發和診斷影像;範例讀取率為 98/100 = 98%。
- 需要評定等級時,用指定且已校準的驗證儀量測同一批樣品,並保留其完整報告。
- 按樣品識別碼比對結果;絕不要把讀取率換算成驗證等級。
做過程測試時,先固定生產用讀碼器的設定,並安排有代表性的位置、朝向和運轉速度。不要把難讀的工件移出測試集來改善結果。先獨立於量測結果,記錄每個樣品的預期內容,再把正確讀取、錯誤讀取和讀取失敗(no-read)分別歸類。解碼出的字串若內容有誤,不能算過程測試成功。如果生產中允許重試,應把首次嘗試和最終處置分開記錄,並包括重試所耗的時間;否則,最終讀取百分比會掩蓋產線可能出現的延誤。範例測試中失敗的兩個樣品要保留,不要換成更容易讀的標籤。
範例測試紀錄
以下為範例假設,不是 Deyi 的實測效能。請將這些數值替換為自己經簽署的測試紀錄。
| 項目 | 假設值 |
|---|---|
| 樣品數量 | 100 |
| 成功結果數 | 98 |
| 失敗結果數 | 2 |
| 配方版本 | R1 |
在假設的 100 次觸發測試中,98 個解碼結果加兩次失敗,只有當全部 100 個預定工件都留在分母中時,才能得到 98% 的過程讀取率。兩次失敗都要保留下來以便調查。品質等級需要合適的驗證儀,以及它所設定的標準、孔徑、照明和校準紀錄。這些條件要單獨記錄;解碼信賴度或一次重試成功,都不能改稱為驗證等級。
做驗證時,按所選驗證儀說明文件規定的設定和校準順序操作,包括指定方法所要求的各項條件。把報告的結果連同標準、組態、儀器編號、校準狀態和樣品識別碼一併儲存。不要憑相機對比度、解碼信賴度或操作員的主觀判斷自行編造等級。生產用讀碼器在有利條件下仍可能讀出品質很差的標記,而品質良好的標記在設定不當的生產工站上也可能讀取失敗。按樣品識別碼把過程紀錄和驗證報告配對,才能把這兩個問題放在一起調查。所供應型號的功能清單必須另行核實;本教學並不能證明普通讀碼器就是驗證儀。
流程的兩個視角
解碼與條碼驗證:設計正確的測試 — 1
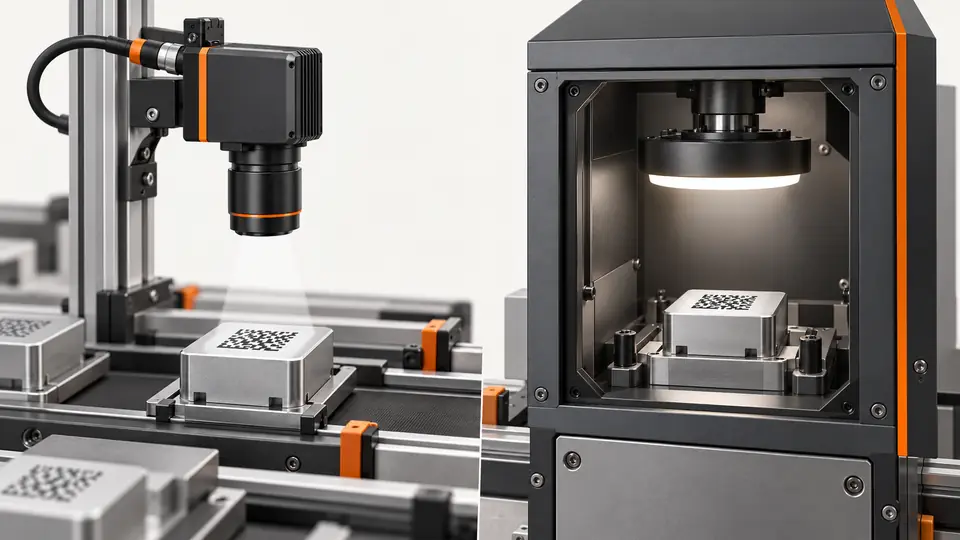
同一個樣品識別碼把兩項測試關聯起來,但每項測試各自保留自己的設定和結果。
- 樣品
- 讀碼器測試
- 驗證儀測試
- 報告
解碼與條碼驗證:設計正確的測試 — 2
解碼給出的是一個值或一次讀取失敗;驗證給出的是依據既定方法得出的報告,二者的輸出不可互換。
- 解碼值
- 讀取率
- 驗證報告
故障排除
- 標記可以讀取但等級不合格時,需要排查標記工藝,而不是由讀碼器編造一個等級。
- 驗證報告良好但工站上讀取失敗時,需要檢查運動、眩光和工件到位姿態。
- 混用多種碼類型或照明有變化時,合併報告之前要先複核驗證設定。
驗收與交接
讀取和驗證要分別對照約定的要求驗收。記錄碼類型、儀器、組態和校準狀態。上文假設的 98% 讀取率只用於示範算術,不是建議的驗收閾值。
驗收限值應在測試前設定,並保留原始佐證。本文中的範例不能證明所供應型號具備對應功能。
交接資料應包含一張矩陣,列出每項約定要求、對應的量測方法及判定負責人。如果有合適的參考樣品,應示範一個「能解碼但驗證結果不合格」的案例,以及一個附完整佐證的過程讀取失敗案例。如果沒有這類樣品,請把未做的驗證示範列為缺項,不要聲稱已經做過。批准報告之前,要與生產和品質部門一起複核排除項目、重試以及內容錯誤的結果。驗證失敗要與讀碼器設定失敗分開,因為調整讀碼器參數並不能使未達到收貨方品質要求的標記獲得放行。實際閾值由專案規範確定;範例中的 98% 只是示意,並非建議值。
來源與技術參考資料
這些資料說明本教學所用方法的依據與適用範圍。文中的檢查範例僅供參考;量產驗收需要用你自己的樣品取得佐證。
- Introduction to Barcode VerificationCognex查核於
- DataMan 360 Reference ManualCognex查核於
部件與選型參考
- 工業讀碼器選擇指南
- 機器視覺驗收測試清單
- 工業讀碼器
- 條碼追溯系統
- 工業條碼閱讀器選擇指南
- 什麼是DPM條碼讀取?
- DPM 反光金屬零件讀碼
- 包裝標籤和條碼檢測系統
- 包裝標籤與條碼追溯
- 金屬零件 DPM 碼讀取
- Cognex DataMan Alternative · 英文參考資料
- 得利捷 Datalogic 讀碼器替代方案
- Omron Microscan Barcode Alternative · 英文參考資料
- Zebra Fixed Scanner Alternative · 英文參考資料
- Logistics Barcode Sorting · 英文參考資料
- Printing and Label Inspection · 英文參考資料
- EAN-13 追溯:解碼與資料規則
- EAN-13 追溯:相機取樣
- EAN-13 追溯:照明與靜區
- EAN-13 追溯:重複與漏讀
- 追蹤條碼結果,在輸送線上剔除正確的工件
- 多碼讀取:區域規則與重複讀取控制
- 核對 OCR 文字與條碼、批次資料