Was der Test klärt
Ein kleiner Anpassungsrest beweist keine Maßgenauigkeit im Feld. Unabhängige Referenzlängen an produktiven Positionen und Höhen prüfen.
Dies ist ein herstellerneutraler Inbetriebnahmetest. Prüfen Sie vor Änderungen das Handbuch des konkreten Kamera-, Objektiv-, Sensor- oder Steuerungsmodells. Die Zahlen sind hypothetische Rechenwerte, keine Messungen von Deyi Vision und keine Produktspezifikation.
Betriebliche Voraussetzungen
Charakterisiertes Ziel verwenden, das nicht zur finalen Modellabstimmung diente. Kalibrierung gilt nur für definierte Optik, Fokus, ROI, Auflösung und Messebene.
Fitdaten und Validierungsdaten strikt trennen. Kleine Trainingsresiduen beweisen die Produktionsabbildung nicht. Messgrößen, Ebene und Höhenbereich festlegen. Planare Kalibrierung nicht außerhalb der begründeten Ebene anwenden; ein nicht charakterisiertes Druckmuster ist keine alleinige Genauigkeitsreferenz.
Prüfstand und Aufzeichnungen
Gitter- oder Längenreferenz, Höhenachse und Rohbildarchiv vorbereiten. Datei, Einheiten, Koordinaten, Anpassungsrest und Referenzunsicherheit sichern.
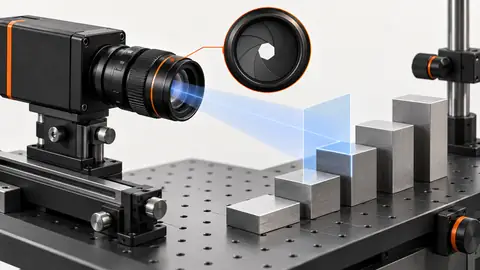
Unabhängig charakterisierten Prüfkörper mit Werten, Unsicherheit, Orientierung und Auflage dokumentieren. Feldraster und Höhenvorrichtung vorbereiten; Kalibrierversion, ROI, Optik und Einheiten fixieren. Je Beobachtung Ort, Höhe, Richtung, Referenz, Messwert und vorzeichenbehafteten Fehler erfassen. Rohbilder trennen Extraktionsprobleme von Transformationsproblemen.
Test durchführen
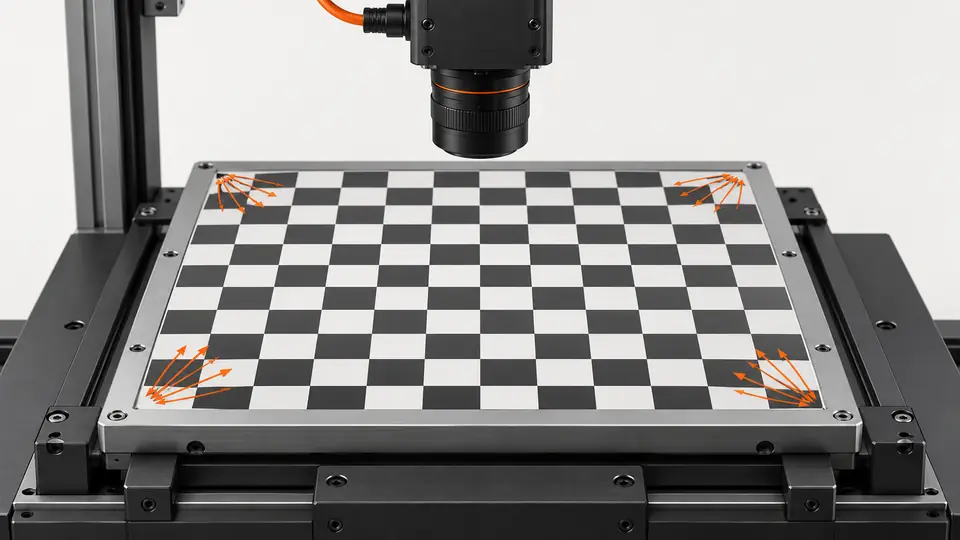
- Kalibrierung fixieren und unabhängiges Ziel im 5 × 5-Gitter positionieren.
- Horizontale und vertikale Maße auf Nominalhöhe einschließlich Ecken messen.
- Auf niedrigster/höchster zulässiger Ebene ohne neue Anpassung wiederholen.
- Vorzeichenfehler räumlich darstellen; höchsten Absolutfehler getrennt vom RMS speichern.
Modell mit vorgesehenen Fitdaten erstellen und einfrieren; unabhängigen Prüfkörper nicht nachträglich zum Fit verwenden. Raster, Höhen und beide Richtungen messen. Zwischendurch Referenzposition zur Stabilitätskontrolle anfahren. Bei Modelländerung neue Version und vollständige unabhängige Validierung durchführen, nicht nur fehlgeschlagene Zeilen ersetzen.
Hypothetisches Arbeitsblatt
Hypothetische Fehler:+0.004 mm zentral,+0.012 mm an einer Ecke,+0.030 mm an einer anderen. Eine vorher festgelegte 0.020-mm-Grenze wird am letzten Punkt verletzt, auch bei kleinem Mittelwert.
error_i = measured_i - independent_reference_i
RMS = sqrt(sum(error_i^2) / N)
Example errors: center +0.004 mm; left corner +0.012 mm; right corner +0.030 mm
example acceptance: max(abs(error_i)) <= 0.020 mm| Größe | Hypothetischer Wert | Bedeutung |
|---|---|---|
| Zentraler Fehler | +0.004 mm | Hypothetische unabhängige Prüfung |
| Erste Ecke | +0.012 mm | Innerhalb der Beispielgrenze von 0.020 mm |
| Zweite Ecke | +0.030 mm | Verletzt die Beispielgrenze von 0.020 mm |
Vorzeichen der physischen Fehler bewahren, um räumliche Muster zu erkennen. Schlechtesten erforderlichen Ort neben Gesamtwerten berichten. Reprojektionsfehler betrifft Bildkoordinaten des Modells; unabhängiger Dimensionsfehler die physische Messgröße. Beide dürfen trotz des Wortes Kalibrierresiduum nicht gleichgesetzt werden.
Prüfablauf
Prüfablauf
Feldgitter mit Höhen kombinieren, um verborgene Randfehler aufzudecken.
- Mitte
- Ränder
- Ecken
- Höhenbereich
Nachweise interpretieren
Nachweise interpretieren
Modell vor unabhängigen Messungen und Fehlerkarte fixieren.
- Modell fitten
- Fixieren
- Unabhängiges Ziel
- Fehlerkarte
Ergebnisse mit Höhe und Richtung in der Feldkarte eintragen; ungetestete Zellen markieren. Eckmuster können Modell oder Optik betreffen, Höhenmuster die Ebenenannahme. Als zu prüfende Hypothesen behandeln; die Karte wählt weder automatisch ein Verzerrungsmodell noch eine Korrektur.
Fehlersuche
- Radial wachsende Fehler sprechen für Modell- oder Feldabdeckungsprobleme.
- Höhenabhängigkeit kann Perspektive/Maßstab sein; ein ebenes Modell kompensiert nicht beliebige Tiefe.
Gleichartiger Maßstabsfehler erfordert Prüfung von Einheiten, Bildskalierung und Koordinatenkonvention. Richtungsabweichungen auf Orientierung und Geometrie prüfen, wechselnde Einzelpunkte auf Extraktion und Vorrichtung. Guter Durchschnitt hebt einen kritischen Eckfehler nicht auf. Punkte nur mit dokumentiertem Nachweis einer ungültigen Beobachtung entfernen.
Abnahme und Übergabe
Alle Feld-/Höhenpositionen und Richtungen müssen mit Referenzunsicherheit bestehen. Anpassung und unabhängige Prüfung trennen; nach Optik-/ROI-Änderung Kalibrierung verwerfen.
Archivieren Sie Rohdaten, Einstellungen, Musterkennungen und Entscheidungsgrenzen gemeinsam. Besprechen Sie die dokumentierten Anforderungen mit Deyi Vision anhand der verlinkten Produkt- und Vorbereitungshinweise.
Gefrorenes Modell mit neuen unabhängigen Messungen im ganzen Feld/Höhenbereich freigeben. Referenzunsicherheit und Wiederholbarkeit bei Grenznähe berücksichtigen. Prüfkörper, vollständige Fehlermatrix, Rohbilder und Version archivieren. Optik, Abstand, ROI, Bildskalierung oder Messebene verändern die Gültigkeit und erfordern erneute betroffene Prüfungen.
Quellen und technische Referenzen
Die Quellen erläutern Methoden und Grenzen dieser Anleitung. Beispielprüfungen dienen der Orientierung; die Produktionsabnahme benötigt Belege aus Ihren eigenen Mustern.
- Camera CalibrationOpenCVGeprüft
- Gauging Depth of Field in Your Imaging SystemEdmund OpticsGeprüft
Komponenten- und Auswahlreferenzen
- Telezentrisches Objektiv vs. normales Objektiv
- Leitfaden zum Arbeitsabstand in der Bildverarbeitung
- Instant Measuring Systems · Englische Referenz
- Dimension Measurement · Englische Referenz
- Telecentric Lenses · Englische Referenz
- Machine Vision Objektiv
- Grundlagen telezentrischer Objektive
- Was ist ein telezentrisches Objektiv?
- Leitfaden zur Auswahl von Objektiven für die maschinelle Bildverarbeitung
- Sofortmessung von Stanzteilen
- Maßprüfung: KI-Ablauf und Kalibrierbindung
- Maßprüfung: Kamera und Messebene einrichten
- Maßprüfung: Beleuchtung und Kantenregion
- Maßprüfung: Messbias und Drift diagnostizieren
- Unsicherheitsbudget für eine Bildmessung erstellen
- Subpixel-Kantenwiederholbarkeit getrennt vom Bias prüfen