
배터리 용접 검사에는 기하학적 증거가 필요합니다.
표면 밝기만으로는 용접 형상을 증명할 수 없기 때문에 EV 배터리 용접 높이 프로젝트는 측정 가능한 프로파일, 간격, 비드 폭 및 Z 반복성 요구 사항부터 시작해야 합니다.
응용 가이드
프로파일 폭, Z 허용 오차, 반사 표면 동작, 트리거 타이밍 및 불량 출력을 기준으로 EV 배터리 용접 높이 검사를 계획합니다.
핵심 답변
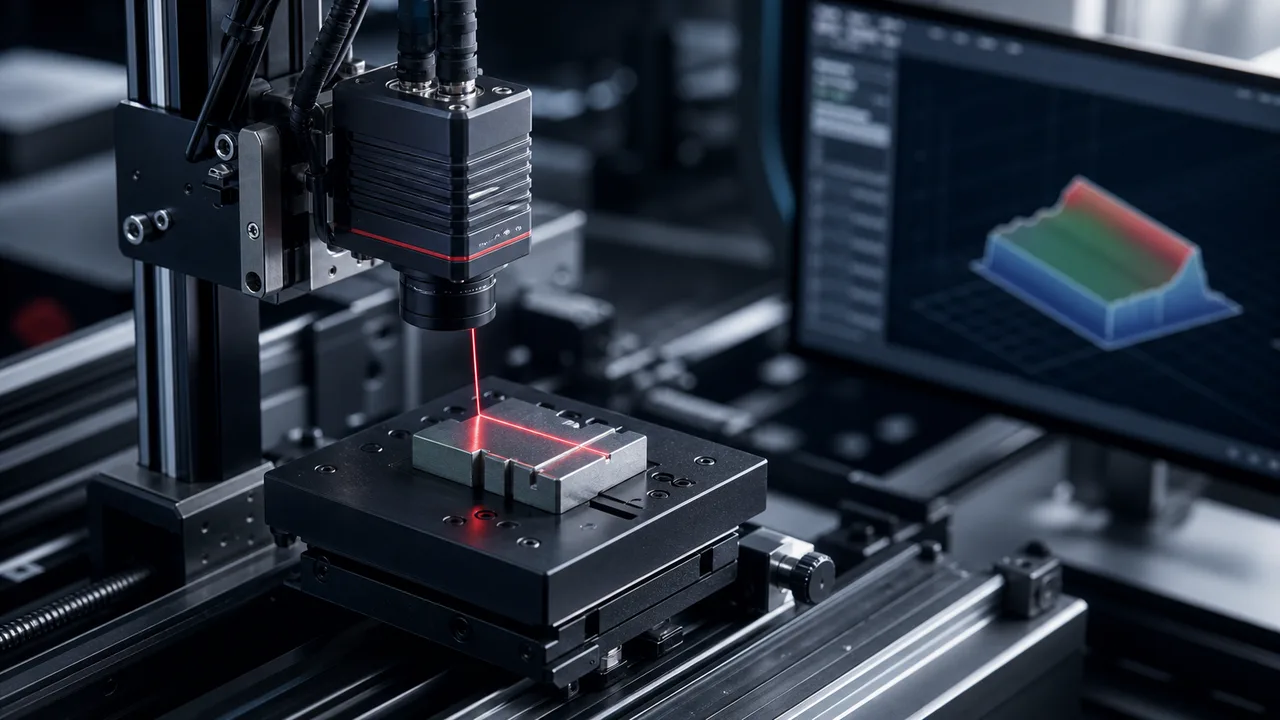
합격/불합격이 색상 대비 대신 프로필, 간격 또는 비드 형상에 따라 달라지는 경우 EV 배터리 용접 높이에 대해 3D 비전을 사용하세요. 센서 경로를 선택하기 전에 프로파일 폭, Z 공차, 라인 속도, 반사 마감 및 불량품 배출 출력을 확인하십시오.
이 글은 기계 보조 번역이며 사람의 언어 검토를 거치지 않았습니다. 기술 조건은 실제 샘플과 출처 자료를 통해 확인해야 합니다. 영어 원문
표면 밝기만으로는 용접 형상을 증명할 수 없기 때문에 EV 배터리 용접 높이 프로젝트는 측정 가능한 프로파일, 간격, 비드 폭 및 Z 반복성 요구 사항부터 시작해야 합니다.
금속박, 니켈, 알루미늄과 용접 탭은 각도·표면·속도가 바뀌면 프로파일 데이터 잡음이 커질 수 있습니다. 깨끗한 데모 부품만이 아니라 실제 생산의 최악 조건 샘플도 평가해야 합니다.
용접 사진, 프로파일 너비, 높이 범위, Z 공차, 라인 속도, 트리거 타이밍, 불량품 배출 출력 및 대표 양품, 불량 및 경계선 샘플을 제공합니다.
실제 용접 샘플에 대해 의도한 속도로 제안된 3D 경로를 실행한 다음 Z 반복성, 불량품 배출 타이밍, 프로파일 노이즈 및 위치 또는 추적성을 위해 2D 지원이 필요한지 여부를 확인합니다.
비드 높이, 간격 또는 프로파일이 공차를 벗어나더라도 탭 용접은 2D에서 허용 가능한 것처럼 보일 수 있습니다. 3D 비전은 Z 데이터를 추가하므로 스테이션은 표면 밝기에 의존하는 대신 형상을 측정합니다.
센서는 신뢰할 수 있는 가장 작은 높이 변화를 해결하면서 용접 영역을 덮어야 합니다. 더 넓은 필드, 더 엄격한 Z 반복성 및 더 빠른 생산 속도는 프로젝트를 다른 3D 센서 경로로 이동할 수 있습니다.
호일, 니켈, 알루미늄 및 용접 탭은 반사되거나 어둡거나 각이 져 있거나 일관성이 없을 수 있습니다. RFQ에는 모델 선택 전에 실제 용접 샘플이나 최고 및 최악 배치의 라인 비디오가 포함되어야 합니다.
실용적인 용접 높이 스테이션에는 OK/NG, 높이 값, 프로필 이미지, 거부 트리거, 이미지 저장 및 레시피 제어가 필요할 수 있습니다. 이러한 출력은 센서만큼 컨트롤러와 소프트웨어 범위를 결정합니다.
| 비교 항목 | 실무 판단 | 견적 요청에 필요한 정보 |
|---|---|---|
| 2D 비전 | 위치, 존재 여부, 라벨, 바코드 또는 눈에 보이는 표면 대비에 사용합니다. | 샘플 이미지와 대상 대비를 보냅니다. |
| 3D 레이저 프로필 | 용접 높이, 간격, 비드 프로파일, 평탄도 및 형상에 사용합니다. | Z 공차, 프로파일 너비 및 높이 범위를 보냅니다. |
| 고속 생산 라인 | 프로파일 취득 주파수, 노출, 트리거와 불량품 배출 타이밍을 생산 택트에 맞춥니다. | 생산 이송 속도, 트리거 방식과 필요한 출력을 제시합니다. |
| 반사 마감 | 프로파일 노이즈는 일괄적으로 변경될 수 있으므로 실제 재료로 검증하십시오. | 하나의 깨끗한 부품이 아닌 여러 개의 생산 샘플을 보내십시오. |
FAQ
합격 규칙이 2D 대비로 확실하게 입증할 수 없는 용접 높이, 비드 프로필, 간격, 평탄도 또는 형상에 따라 달라지는 경우 3D를 사용하세요.
2D는 존재 여부, 위치 및 일부 눈에 보이는 결함을 검사할 수 있지만 3D 증거 없이 높이나 프로필을 직접 측정할 수는 없습니다.
용접 사진, 프로파일 너비, 높이 범위, Z 공차, 표면 재질, 라인 속도, 트리거 방법, 불량 출력 및 대표 양품/불량/경계선 샘플을 보냅니다.
사내에서 작성한 선정 예시는 부품 구성과 제안된 인수 기준을 설명합니다. 실제 고객 프로젝트, 측정된 납품 성과 또는 고객 추천이 아닙니다. 이미지는 설명용입니다.