
選型思路
驗收應可量測:樣本數量、不良品誤放行上限、良品誤剔除目標、讀碼成功率、量測重複性、時序和交付文件。
RFQ 檢查表
以良品/不良品樣本、重複性檢查、不良誤放行風險、讀碼成功率目標、工位時序與整合交接紀錄定義驗收測試。
要點
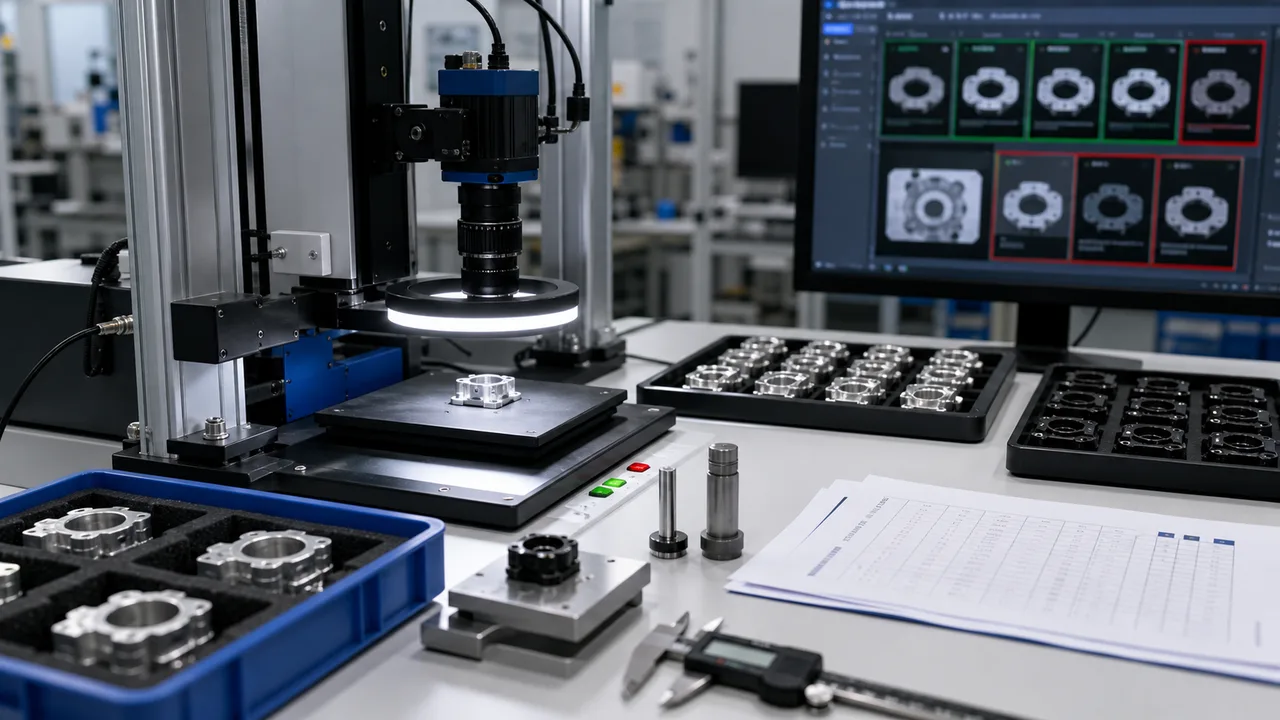
機器視覺驗收測試應該證明可重複的生產證據,而不僅僅是成功的演示圖像。發貨前定義樣品組、通過/失敗標準、重複性運行、讀碼成功率或測量容差、工作站計時、I/O 輸出和文件。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
驗收應可量測:樣本數量、不良品誤放行上限、良品誤剔除目標、讀碼成功率、量測重複性、時序和交付文件。
檢查零件位置、表面變化和速度的重複性。
驗收標準應在出貨前進行衡量。
有用的驗收集包括良好的零件、明顯的故障、邊界缺陷、表面變化和位置變化。如果樣本集太乾淨,系統可以通過演示,但在生產切換時仍然會失敗。
在預期治具位置、照明預熱、速度變化和不同操作員上料方式下,反覆檢測同一批樣品。結果應報告不良品誤放行、良品誤剔除、讀碼成功率或量測結果離散程度。
驗收應包括觸發時序、曝光、處理時間、PLC輸出、不良品物理剔除延遲、影像保存、警報行為,以及讀碼失敗或未檢出事件後的復原。
交貨單應記錄相機型號、鏡頭、工作距離、光線角度、曝光、工件治具參考、樣品影像和驗收標準,以便後期維護不會意外改變路線。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 證據樣本 | 使用好的、壞的、邊緣的和變異的樣本,而不僅僅是一個乾淨的目標。 | 測試前發送樣品清單和缺陷定義。 |
| 重複性運行 | 在位置、速度和表面變化上重複相同的樣本。 | 定義樣本計數、重複計數和可接受的結果分佈。 |
| 輸出時序 | 核對觸發、處理、剔除延遲與PLC/資料庫訊號或資料交接。 | 避免影像判定通過,系統卻無法在真實產線上運行。 |
| 交接筆記 | 記錄光學、照明、工件固定治具、設定和驗收限制。 | 使調試和維護更加安全。 |
常見問題
應包括樣本集、合格/不合格定義、重複性試驗、不良品誤放行或良品誤剔除目標、讀碼成功率或量測公差、工位時序、I/O 輸出和交付文件。
單張成功示範圖不能證明在零件差異、治具移動、照明變化、速度、表面狀態或操作員上料方式變化下仍有重複性。
準備良品、不良品和臨界樣品、缺陷定義、公差目標、產線速度、觸發和輸出要求、目前失效案例,以及最終驗收閾值。