
條碼閱讀器的選擇從最糟糕的生產代碼開始。
合適的固定式讀碼器,應在產線將使用的距離、角度、照明和觸發時序下,以生產速度重複讀取最難的條碼。
選用指南
根據條碼類型、碼元尺寸、讀取距離、線速度、照明配置、觸發時序和未讀取處理來選擇固定式工業條碼閱讀器。
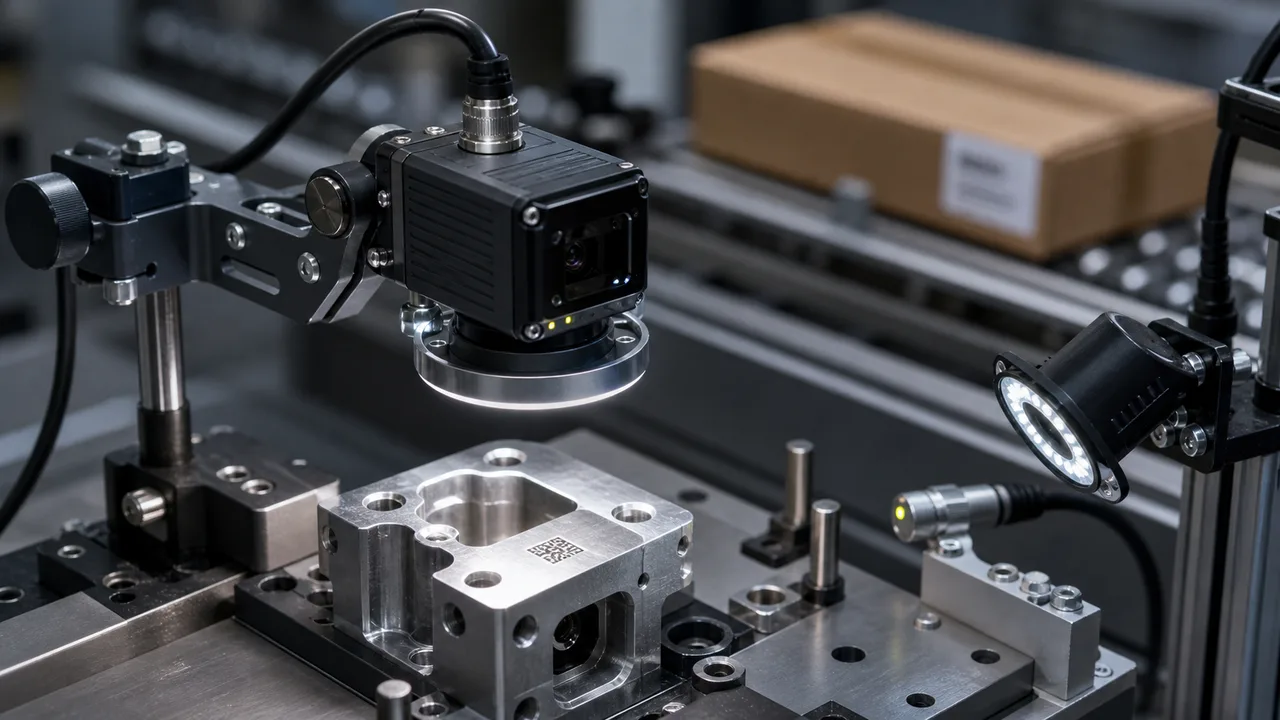
要點
固定式工業條碼閱讀器應從最壞情況的代碼樣本中選擇,而不是從最好的打印標籤中選擇。確定讀碼器型號前,請確認條碼類型、碼元尺寸、表面光潔度、讀取距離、移動速度、觸發時間、照明配置和目標讀碼成功率。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
合適的固定式讀碼器,應在產線將使用的距離、角度、照明和觸發時序下,以生產速度重複讀取最難的條碼。
如果在選擇過程中忽略運動模糊、眩光、小模組或無讀取路由,印刷標籤、光澤包裝和 DPM 標記都可能會失敗。
提供條碼影像、條碼類型、碼元尺寸、表面材質、讀取距離、速度、觸發方式、目標讀碼成功率以及PLC或資料庫輸出需求。
以目標速度測試最壞條件的標籤和 DPM 樣品,確認照明、觸發、讀碼距離和未讀碼處理後,才評估該型號是否可用於生產。
印刷紙箱標籤、光澤包裝代碼、蝕刻金屬 DPM 標記和點陣 DataMatrix 代碼的行為不同。選擇的樣本集應包括對比度差、邊緣損壞、反射和位置變化。
與大的高對比度標籤相比,長距離的小模組條碼需要更多的像素、更好的聚焦和更緊密的安裝。條碼大小、讀取器距離、鏡頭配置和視野應一起審查。
當光線角度改變時,金屬或塑膠上的直接零件標記可能會消失。在選擇型號之前,應根據實際材料光潔度對同軸、圓頂、低角度條形或集成閱讀器照明進行測試。
生產讀取器需要觸發輸入、PLC 輸出、乙太網路或串列通訊、結果計時、影像保存和無讀取處理。這些要求可能會改變閱讀器類別和整合成本。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 印刷標籤 | 通常對比度更高且更易於閱讀,但運動模糊和標籤位置仍然很重要。 | 發送標籤尺寸、代碼類型、傳送帶速度和讀取區域。 |
| DPM標記 | 需要真實的材料樣本,因為標記深度、表面光潔度和照明角度控制對比。 | 發送激光、蝕刻或點刻樣品以及最壞情況的照片。 |
| 移動輸送機 | 曝光、觸發時間和讀取器位置必須適合速度視窗。 | 發送速度範圍、觸發方式和拒絕距離。 |
| 追溯輸出 | 讀取器結果必須符合 PLC、資料庫或 MES 切換要求。 | 確認乙太網路、串列埠、I/O、影像儲存和未讀碼(解碼失敗)規則。 |
Map fixed-mount barcode reader requirements to code type, speed, lighting and traceability constraints.
英文原文比較 SICK 方案時,應區分檢測感測器與讀碼器,以及其於既有產線中的角色。
對照 Datalogic 讀碼器時,應核對碼制、標記方式、讀距與既有結果處理。
Use Zebra scanner reference requirements to confirm code size, motion speed, lighting and mounting constraints.
英文原文Plan barcode reader selection for Omron Microscan-style DPM, label and traceability requirements.
英文原文常見問題
從條碼類型、碼元尺寸、讀取距離、移動速度、表面光潔度、照明難度、通訊輸出和目標讀碼成功率開始。
DPM 標記通常具有較低的對比度,並且在很大程度上取決於標記深度、材料光潔度、光線角度、安裝距離和表面反射。
傳送真實的條碼影像、條碼類型、條碼尺寸、材質、距離、速度、觸發方式、安裝限制、所需的讀碼成功率和輸出協定。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。示範中的圖片僅用於說明。