
選型思路
困難的部分不在於讀碼器是否支援DataMatrix。困難的部分是在生產速度下使直接零件標記在反光金屬上可見。
應用指南
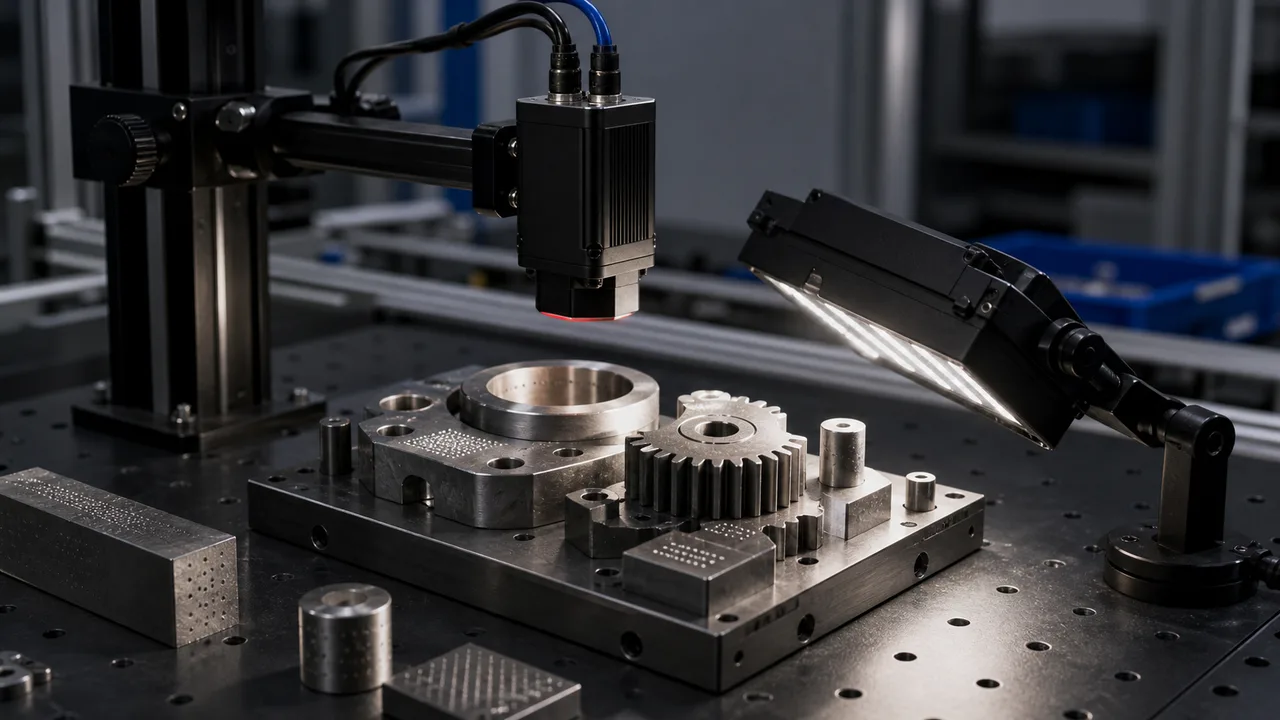
透過標記類型、表面光潔度、照明角度、讀取距離、讀碼成功率目標和解碼失敗處理來規劃DPM在反光金屬元件上的讀碼。
要點
反光金屬DPM讀碼方案應以帶真實標記的實物工件為選型依據,而不是螢幕截圖。確定讀碼器前,核對打標方式、碼元尺寸、表面狀態、讀碼距離、照明角度、產線運行速度與目標讀碼成功率。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
困難的部分不在於讀碼器是否支援DataMatrix。困難的部分是在生產速度下使直接零件標記在反光金屬上可見。
照明角度通常比讀碼器品牌更重要。
驗收應驗證重複讀碼的成功比例與讀碼失敗處理流程。
鏡面反射朝向相機時,雷射蝕刻、機械點刻或沖壓形成的碼圖案可能在影像中消失。讀碼器應匹配能在表面變化下仍顯現碼元圖案的照明。
雷射標記、點刻標記和雕刻標記會產生不同的深度和反射行為。在選擇閱讀器之前,應在相同的真實部件上對低角度、同軸、圓頂或多角度照明進行比較。
遠距離讀取小碼元需要足夠的影像像素與穩定對焦。安裝位置固定時,應將感測器、鏡頭與照明作為一個完整讀碼工站評估。
DPM 專案應定義目標讀碼成功率、允許的未讀碼處理方式、失敗影像保存,以及剔除或人工複核輸出。僅在試驗台上成功讀碼一次,並不足以完成驗收。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 雷射蝕刻代碼 | 通常需要受控的反射角度和真實的表面處理樣品。 | 發送多批標記的零件。 |
| 機械點刻碼 | 需要能夠顯示點深度而不眩光的照明。 | 發送點尺寸、材質和碼品質範例。 |
| 反光加工件 | 可能需要離軸、圓頂或多角度照明,而不是內建閱讀器燈。 | 發送當前代碼解碼失敗圖像和安裝限制。 |
| 讀碼成功率目標 | 在實際生產運行速度下重複讀碼,並預先定義讀碼失敗輸出再驗證。 | 將讀碼器選型轉為可量測的驗收。 |
Map fixed-mount barcode reader requirements to code type, speed, lighting and traceability constraints.
英文原文對照 Datalogic 讀碼器時,應核對碼制、標記方式、讀距與既有結果處理。
Plan barcode reader selection for Omron Microscan-style DPM, label and traceability requirements.
英文原文Use Zebra scanner reference requirements to confirm code size, motion speed, lighting and mounting constraints.
英文原文常見問題
此標記通常對比度較低,且拋光或機械加工金屬的反射可能會隱藏讀取器的模組圖案。
部分情況可以,但許多反光金屬碼仍需與打標方式匹配的外部低角度、同軸、圓頂或多角度照明。
發送真實標記的零件、碼類型、模組尺寸、標記方法、材料光潔度、速度、讀取距離、安裝限制、目標讀碼成功率和碼解碼失敗工作流程。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。示範中的圖片僅用於說明。