
工業讀碼器是可追溯組件。
選擇讀碼器應從生產讀碼成功率、碼質、讀取距離、觸發時序和輸出協定入手,不能只看設備外形。
選型指南
根據最壞情況的代碼質量、讀取距離、運動、照明、觸發時序和輸出協議來選擇固定讀碼器。
要點
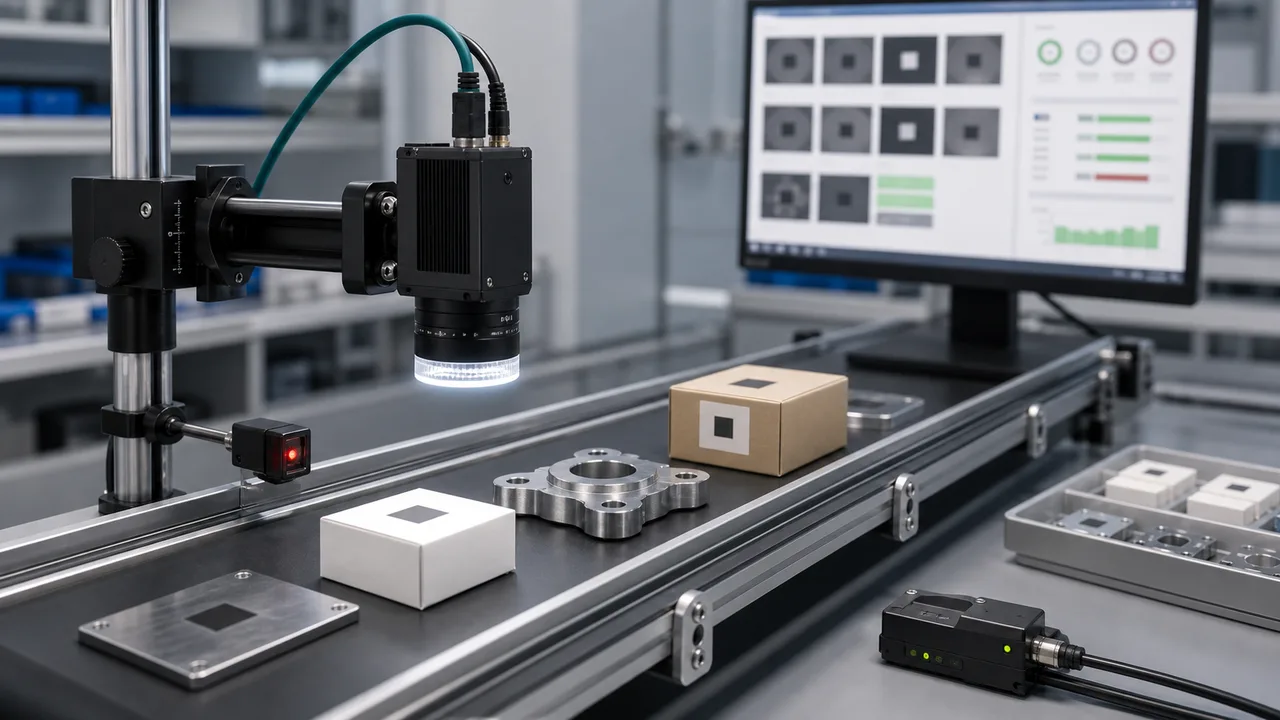
應根據實際條碼樣品和產線條件選擇工業讀碼器:條碼類型、模組尺寸、印刷或標記品質、速度、讀取距離、照明、觸發及輸出協定。應將其視為追溯組件,而非僅僅替代手持掃描器的設備。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
選擇讀碼器應從生產讀碼成功率、碼質、讀取距離、觸發時序和輸出協定入手,不能只看設備外形。
弱對比度、小模塊尺寸、眩光、曲面、運動模糊和未定義的不讀取邏輯可能會使讀取器失敗,即使它支持代碼格式。
提供條碼類型、模組尺寸、印刷或標記品質、速度、距離、照明條件、觸發方式、輸出協定和目標讀碼成功率。
以生產速度驗證損壞、光澤、彎曲或 DPM 樣品,然後確認未讀取事件是否觸發拒絕、返工、圖像保存或資料庫異常。
如果標記對比度低、損壞、彎曲、有光澤或移動太快,支持 DataMatrix 或 QR 的讀取器仍然可能會失敗。評估最壞情況的生產樣本,而不僅僅是資料表中列出的格式。
讀取距離、視野和最小模塊尺寸決定感測器在代碼上是否有足夠的像素。緊湊型讀取器可能會在靠近零件的地方工作,但當安裝空間迫使距離較長時就會失敗。
工業讀碼器通常需要乙太網路、串列通訊、離散 I/O、PLC 命令、資料庫資料交接,或讀碼失敗時的影像儲存。在確定硬體前,應在 RFQ 中寫明輸出方案。
低角度、同軸、圓頂或多角度照明可以將失敗的 DPM 讀取更改為穩定的結果。有光澤的塑料、金屬和曲面應使用真實樣品進行測試。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 1D / 印刷標籤 | 當標籤對比度和位置受到控制時,使用穩定的前照明。 | 發送標籤尺寸、速度和放置公差。 |
| 2D / 資料矩陣 | 確認模組尺寸、條碼周圍空白區(靜區)和條碼損壞容限。 | 提供生產中最不利碼質的條碼影像。 |
| DPM 標記 | 根據標記深度與表面狀態匹配演算法和照明角度。 | 提供帶實際標記的工件實物,而不只是截圖。 |
| 輸出協議 | 選擇讀碼器前,應確認 PLC/資料庫輸出和讀碼失敗處理流程。 | 避免購買後集成返工。 |
常見問題
工業讀碼器是一種固定式自動化閱讀器,適用於製造、包裝、物流和追溯系統中使用的 1D、2D、QR、DataMatrix 或 DPM 代碼。
工業讀碼器針對固定安裝、觸發、PLC/資料庫輸出及生產速度下的高讀碼成功率設計;手持掃描器則依賴操作員手動對準。
常見原因包括代碼對比度弱、模塊尺寸小、運動模糊、眩光、安裝角度不佳、觸發時序錯誤以及未定義的不讀取處理。