
選型思路
對於連續膠片,線掃描是一個成像系統:相機、線形照明、鏡頭、編碼器和缺陷邏輯必須根據連續條帶材料的速度和缺陷尺寸一起設計。
應用指南
按捲材寬度、線掃描配置、線光源均勻性、編碼器時序、最小缺陷與良品誤剔除控制規劃薄膜檢測。
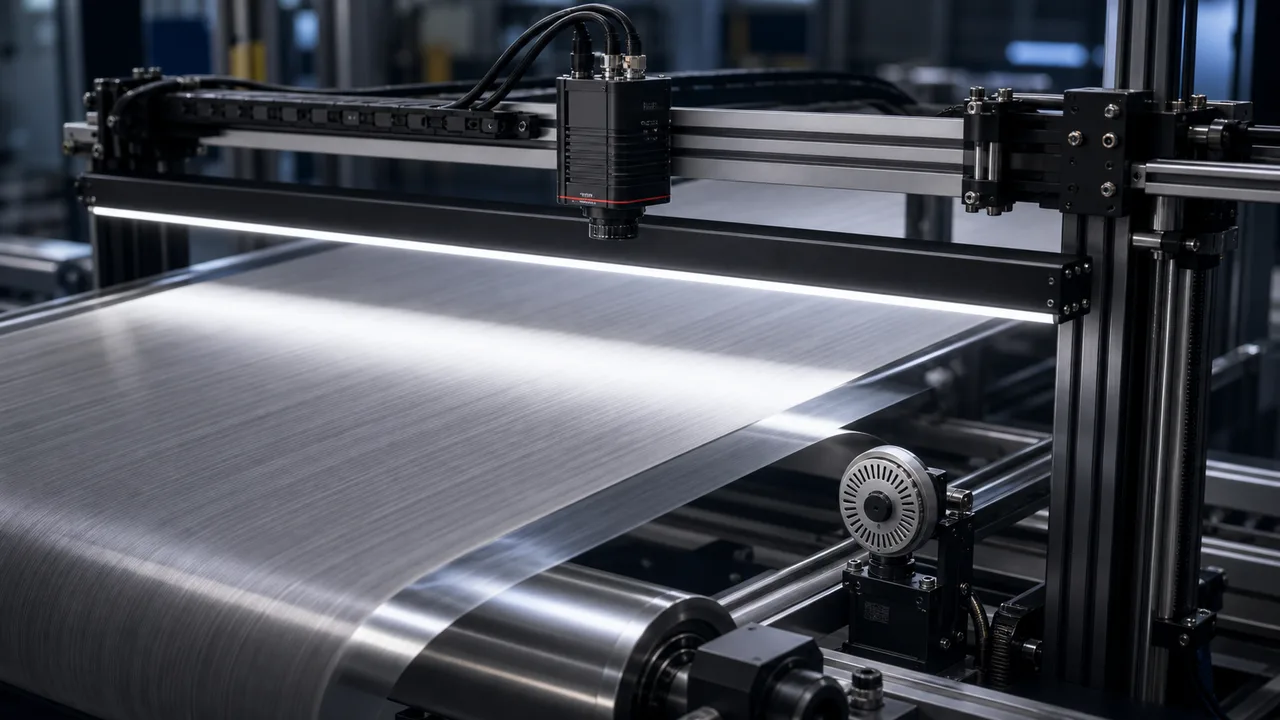
要點
依可用捲材寬度、缺陷對比與最大運行速度規劃捲對捲薄膜檢測系統。分別計算橫向像素間距與每擷取一行的材料行程,再核對曝光、編碼器時序、照明與持續資料擷取。線掃描適合連續運行薄膜;間歇送料後停留或靜止的小視野,可能更適合面陣相機。標稱像素間距本身不能證明能檢出缺陷。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
對於連續膠片,線掃描是一個成像系統:相機、線形照明、鏡頭、編碼器和缺陷邏輯必須根據連續條帶材料的速度和缺陷尺寸一起設計。
邊緣到中心的照明均勻性可控制假缺陷。
編碼器同步可保護缺陷形狀和測量尺度。
連續運動形成第二個影像軸、且鏡頭覆蓋有效捲材寬度時,可使用線掃描。間歇送料後停留或靜止的視野若滿足影像與時間限制,可使用面陣相機。若捲材高度、抖動或光量不足妨礙成像重複性,應先解決物理限制,再選缺陷偵測器或進行相機報價。
比較實際薄膜上的反射和透射照明以及缺陷類型;刮痕、夾雜物和塗層變化需要不同的對比。在比較燈光佈置時,保持曝光、幾何形狀和處理固定。檢查兩側邊緣和中心是否有眩光、削波和低訊號。較長的光或平場校正無法恢復從未成像的細節。
滾筒速度變化時,應驗證每個編碼器脈衝對應的材料行程及其與擷取行的對應,並檢查打滑、方向與加速度限制。固定定時器可能在速度變化時拉伸或壓縮影像。應記錄丟行並測試實際觸發輸入和接收資料鏈路;僅連接編碼器不代表影像幾何或不良品剔除時序已經正確。
調參前先標註並固定潔淨、缺陷和乾擾樣本集合,保留獨立評估集。測試前約定漏檢與誤剔除上限、最小缺陷類別、速度與高度範圍、樣本數量以及下游輸出時序。報告觀察到的數量時應同時給出檢測總數;相機資料表或示意圖都不是檢出率實測結果。
指定的預熱後,使用所選型號支援的校準程序取得暗參考和亮參考。記錄鏡頭、光圈、曝光、增益、像素格式、燈光設定和編碼器比例。在最小、標稱和最大速度以及允許的連續條帶材料高度上捕獲兩側和中心的原始膠片圖像。清潔或更換光學元件或光幾何形狀後重新檢查;保留配置檔案和影像。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 跨材料寬度取樣 | 可用視野寬度 ÷ 覆蓋該寬度的有效像素數 = 標稱mm/pixel;應核對邊緣覆蓋與鏡頭性能。 | 傳送完整的可用寬度、邊緣邊距、缺陷方向和標記的原始影像。 |
| 沿物料行進方向採樣 | 最大材料速度 ÷ 選定的每行行程 = 所需rows/s;曝光與具體型號的擷取限制也必須滿足。 | 發送速度範圍、運動曲線和每個脈衝的編碼器距離。 |
| 影像有效負載 | 每行像素 × 行/秒 × 每個像素傳輸的位元組數;增加開銷並驗證持續交付、處理和儲存。 | 說明實際的輸出格式、緩衝、影像擷取卡/介面和影像保留策略。 |
| 最小缺陷 | 像素間距是選型計算輸入,不是保證的檢出極限。應使用未參與開發或調參的獨立薄膜試樣,在實際運行狀態下驗證對比與判定結果;這裡不是指儲存的影片。 | 發送缺陷尺寸、類型和樣本圖像。 |
| 速度變化 | 當幾何形狀或缺陷形狀必須保持穩定時,請使用編碼器。 | 發送速度範圍和編碼器詳細資訊。 |
| 良品誤剔除目標 | 將驗收計畫中的灰塵、皺紋和真實缺陷分開。 | 明確演算法和操作員審查範圍。 |
計算範例與驗證限制
這是選型計算範例,不是 Deyi 相機規格或實測缺陷檢出結果:假設檢測寬度為 200 mm,使用 2,048 像素線陣感測器,卷材速度為 1,000 mm/s,目標為每擷取一行移動 0.10 mm。採用覆蓋檢測寬度的有效像素數;此簡化計算不計入邊緣預留餘量。
| 輸入或檢查 | 計算 | 還需要驗證什麼 |
|---|---|---|
| 跨材料寬度取樣 | 200 mm ÷ 2,048 pixels = 0.0977 mm/pixel | 核對感測器實際有效寬度、光學視野、焦點和可用的邊緣覆蓋範圍。 |
| 沿物料行進方向採樣 | 1,000 mm/s ÷ 0.10 mm/row = 10,000 rows/s (10 kHz) | 確認所選相機和介面能夠在實際像素格式下維持所需的行頻率。 |
| 行間時間 | 1 ÷ 10,000 rows/s = 0.0001 s (100 µs) | 曝光、讀出和觸發時序必須符合特定於型號的擷取限制。 |
| 如果速度增加20% | 1,200 mm/s ÷ 0.10 mm/row = 12,000 rows/s | 固定的 10 kHz 線速率會將沿材料行進方向的像素間距拉伸至 0.12 mm/row。查看編碼器觸發的變速擷取。 |
| 未壓縮的 Mono8 影像負載 | 2,048 pixels/row × 10,000 rows/s × 1 byte/pixel = 20.48 MB/s | 還需另外考慮資料傳輸協定開銷、緩衝、處理和儲存;應核對實際輸出格式。 |
製造商文件解釋了當滾筒驅動材料速度變化時可預測運動的固定行頻率和編碼器觸發。上述範例數字是聲明的假設。
製造商方法文章日期為 2026-09-18;支援單獨的採樣軸、光/曝光限制、光學覆蓋範圍、暗/亮校準和資料路徑檢查。它不建立 Deyi 性能或通用相機功能支持。
常見問題
線掃描利用受控材料運動逐行成像,可覆蓋連續捲材。選擇前應確認橫向與運行方向的取樣、照明及成像時序。間歇送料停留或靜止的小視野,可能採用面陣配置更簡單。
不均勻的照明、灰塵、皺紋、連續條帶材料顫動、反射、鏡頭陰影和速度變化都會產生錯誤的缺陷訊號。
不會。取樣本身不能確認缺陷對比、模糊、光學解析度或演算法效能。下方假設計算用於規劃擷取配置;商定檢出極限前,應在生產速度下評估代表性缺陷及會引起誤報的非缺陷樣品。
提供捲材寬度、材料類型、速度範圍、最小缺陷、樣品影像、編碼器可用情況、照明限制、良品誤剔除目標與所需輸出。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。示範中的圖片僅用於說明。