
選型思路
設計圍繞移動材料的燈光,而不是相機目錄。穩定的線掃描檢測需要足夠的曝光、均勻的邊緣到邊緣光線以及保持影像比例的編碼器時序。
選用指南
根據材料寬度、連續條帶材料速度、曝光時間、線形照明幾何形狀、鏡頭視場寬度、編碼器同步和邊緣到中心均勻性來規劃線掃描相機照明。
要點
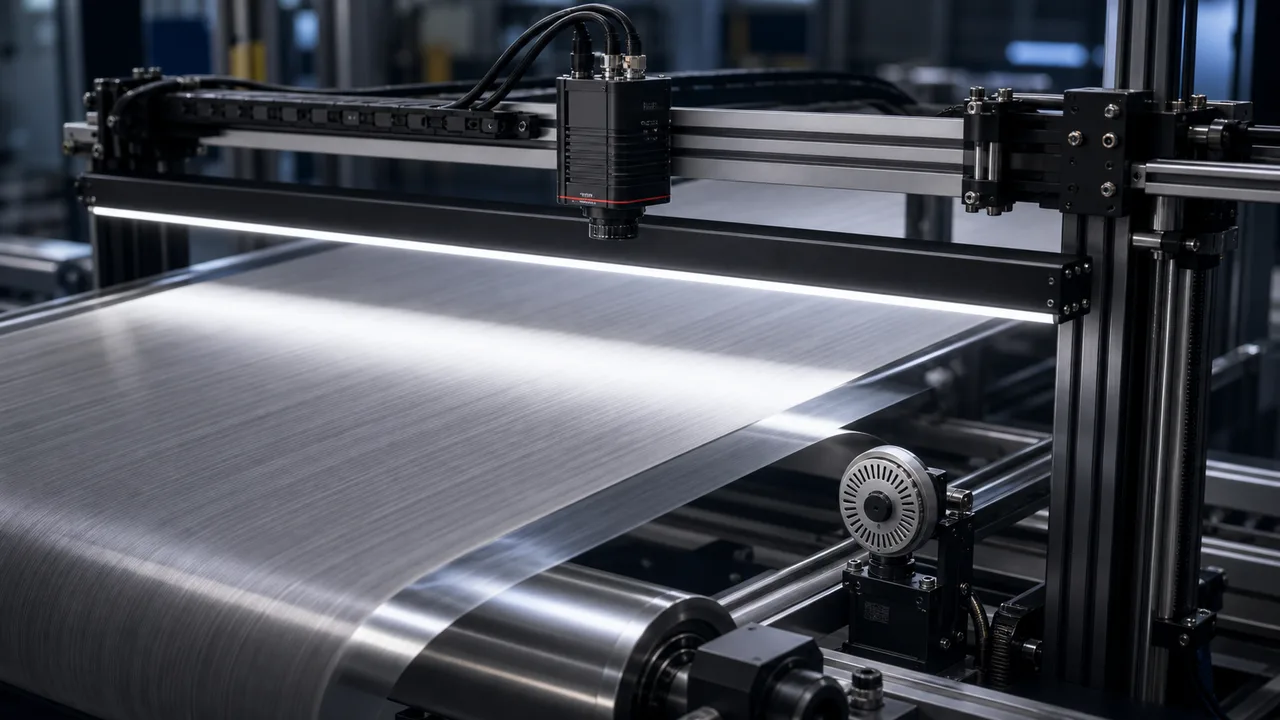
線掃描相機照明設定應首先圍繞材料速度和曝光進行設計。在選擇相機或光源之前,請確認連續帶材寬度、行頻、編碼器同步、最小缺陷、表面反射率、線形照明長度、鏡頭視場寬度和均勻性。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
設計圍繞移動材料的燈光,而不是相機目錄。穩定的線掃描檢測需要足夠的曝光、均勻的邊緣到邊緣光線以及保持影像比例的編碼器時序。
編碼器同步可穩定連續檢測。
檢查邊緣、中心和角的亮度。
連續檢測對弱光的容忍度較低,因為材料會不斷移動。在選擇線形照明之前,照明設定應計算行頻率、連續條帶材料速度、曝光時間、光圈和所需的缺陷對比。
當中心和邊緣接受不同的照明時,寬幅薄膜、紙張、金屬條和紡織品檢測可能會失敗。設定時應同時檢查線形照明長度、工作距離、角度、擴散器路線和鏡頭明暗不均(暗角)。
如果材料速度變化,編碼器觸發的擷取可保持像素長寬比和缺陷形狀穩定。當速度變化或連續帶材張力影響影像比例時,應檢查具有編碼器輸入的線掃描相機。
霧面捲材、光面薄膜、透明片材、金屬帶與有紋理的織物需要不同照明角度。暗場可顯現刮痕和凸起缺陷,背光可用於邊緣或輪廓檢查。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 卷材運行速度 | 較高的速度會減少曝光時間,並且需要更強或頻閃的線照明。 | 提供捲材運行速度範圍、目標行頻與曝光限制。 |
| 材料寬度 | 線光源長度和鏡頭視場寬度必須統一覆蓋邊到邊檢查。 | 發送連續帶材寬度、目標解析度和邊緣缺陷要求。 |
| 編碼器設定 | 當速度變化或幾何形狀必須保持穩定時,使用編碼器同步。 | 發送編碼器脈衝率、滾筒直徑和速度變化。 |
| 表面反射率 | 光澤或金屬表面通常需要控制角度、漫射或暗場照明。 | 發送當前照明下的真實材質樣本或影片。 |
| 缺陷尺寸 | 小缺陷需要在生產速度下有足夠的像素、對比和曝光穩定性。 | 提供最小缺陷尺寸、可接受的良品誤剔除率和樣本影像。 |
常見問題
大多數線掃描系統使用專用的線形照明,但角度和幾何形狀可以是明場、暗場、背光或漫射,這取決於材料和缺陷類型。
編碼器使影像擷取與材料運動同步,因此當輸送機或連續帶狀材料速度變化時,缺陷形狀和像素尺度保持穩定。
出貨前根據實際材料寬度檢查線形照明長度、工作距離、擴散器路線、鏡頭明暗不均(暗角)和邊緣到中心強度。
發送連續帶材寬度、速度範圍、最小缺陷、材料光潔度、樣品圖像、編碼器詳細資訊、工作距離、安裝限制以及銷售報價是否包括相機、鏡頭和燈光。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。示範中的圖片僅用於說明。