Guías de aplicación

Inspección de defectos de película rollo a rollo con cámaras de escaneo lineal

Planifique la inspección de película según ancho, cámara lineal, uniformidad de luz, encoder, defecto mínimo y control del rechazo erróneo de material conforme.

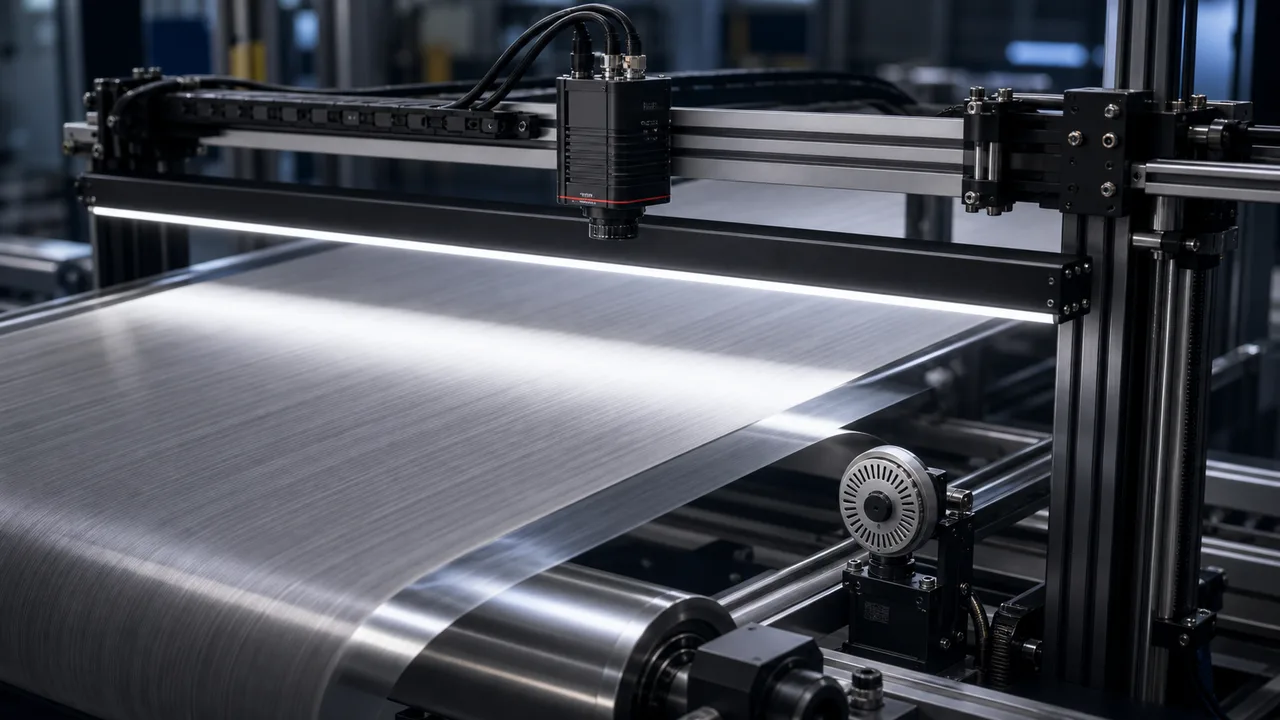
Inspección de defectos de película rollo a rollo con cámara de escaneo lineal, iluminación en forma de línea y codificador, material en tira continua sincronizado
Imagen de referencia para la selección; no demuestra una instalación de cliente, la identidad del modelo suministrado ni una sustitución validada.

Respuesta directa

Inspección de defectos de película rollo a rollo con cámaras de escaneo lineal

Dimensione el sistema de inspección de película rollo a rollo a partir del ancho útil, el contraste de defectos y la velocidad máxima. Calcule por separado el paso transversal de píxel y el avance por fila adquirida; después verifique exposición, encoder, iluminación y captura sostenida. La cámara lineal se adapta a película en movimiento continuo; una cámara de área puede ser más sencilla para campos pequeños que se detienen entre avances o permanecen inmóviles. El paso nominal no garantiza la detección.

Este texto se ha traducido con asistencia automática y no ha pasado una revisión lingüística humana. Las condiciones técnicas deben confirmarse con muestras reales y las fuentes. Original en inglés

Ruta en espanol

Para la película continua, el escaneo de líneas es un sistema de imágenes: la cámara, la iluminación en forma de línea, la lente, el codificador y la lógica de defectos deben diseñarse a partir de la velocidad del material de la tira continua y el tamaño del defecto juntos.

Condiciones de seleccion

La uniformidad de la iluminación de borde a centro controla los falsos defectos.

Preparación de la consulta

La sincronización del codificador protege la forma del defecto y la escala de medición.

Puntos clave

  • El escaneo de línea se adapta a la inspección de material de película continua y tira ancha y continua.
  • La uniformidad de la iluminación de borde a centro controla los falsos defectos.
  • La sincronización del codificador protege la forma del defecto y la escala de medición.

Selección y procedimiento

El movimiento continuo y continuo del material de la tira favorece el escaneo de líneas.

Use cámara lineal cuando el movimiento continuo cree el segundo eje de imagen y el objetivo cubra el ancho útil. Use cámara de área para un campo que se detenga entre avances o permanezca inmóvil y cumpla los límites de imagen y tiempo. Si la altura, el aleteo o la luz disponible impiden imágenes repetibles, resuelva esa limitación física antes de elegir el detector o presupuestar la cámara.

La uniformidad de la iluminación es un elemento fundamental de aceptación.

Compare la iluminación reflejada y transmitida en la película real y los tipos de defectos; Los rayones, las inclusiones y las variaciones del revestimiento necesitan un contraste diferente. Mantenga fijos la exposición, la geometría y el procesamiento mientras compara las disposiciones de iluminación. Verifique ambos bordes y el centro para ver si hay reflejos, recortes y señal baja. Una luz más larga o una corrección de campo plano no pueden recuperar detalles que nunca fueron fotografiados.

La sincronización del codificador estabiliza la geometría de la imagen.

Con movimiento variable del rodillo, compruebe el avance por pulso del encoder y su correspondencia con cada fila, el deslizamiento, el sentido y los límites de aceleración. Un temporizador fijo puede estirar o comprimir la imagen al cambiar la velocidad. Registre filas perdidas y pruebe disparo y recepción reales. Conectar un encoder no demuestra por sí solo geometría ni temporización de expulsión correctas.

El control de falsos rechazos debe definirse tempranamente.

Antes del ajuste, etiquete y fije un conjunto de muestras limpias, defectuosas y con factores de falsas alarmas; conserve otro conjunto para evaluación. Acuerde antes del ensayo límites de defectos omitidos y falsos rechazos, clases mínimas de defecto, rangos de velocidad y altura, tamaños de muestra y tiempos de salida posteriores. Informe los recuentos observados con el total inspeccionado; una ficha de cámara o imagen ilustrativa no mide la tasa de detección.

Mantenga la evidencia de calibración y producción reproducible.

Después del calentamiento especificado, adquiera referencias oscuras y brillantes utilizando el procedimiento de calibración admitido del modelo seleccionado. Registre la lente, apertura, exposición, ganancia, formato de píxel, configuración de luz y escala del codificador. Capture imágenes de película sin procesar en ambos bordes y el centro a velocidad mínima, nominal y máxima y altura de material de tira continua permitida. Vuelva a verificar después de limpiar o cambiar la óptica o la geometría de la luz; conservar los archivos de configuración con las imágenes.

Comparar las condiciones de selección

Inspección de defectos de película rollo a rollo con cámaras de escaneo lineal
CriterioInterpretación prácticaDatos para solicitar presupuesto
Muestreo en todo el ancho del materialAncho útil del campo ÷ número de píxeles activos que lo cubren = mm/pixel nominales; compruebe cobertura de bordes y rendimiento óptico.Envíe el ancho utilizable completo, el margen del borde, la orientación de los defectos e imágenes sin procesar etiquetadas.
Muestreo a lo largo de la dirección de viaje del material.Velocidad máxima del material ÷ avance elegido por fila = rows/s necesarias; también deben cumplirse los límites de exposición y adquisición del modelo.Envía rango de velocidad, perfil de movimiento y distancia del codificador por pulso.
Carga útil de imagenPíxeles por fila × filas/s × bytes transportados por píxel; agregue gastos generales y verifique la entrega, el procesamiento y el almacenamiento continuos.Indique el formato de salida real, el almacenamiento en búfer, la interfaz/capturador de fotogramas y la política de retención de imágenes.
Defecto más pequeñoEl paso de píxel es un dato de dimensionamiento, no un límite garantizado. Verifique contraste y resultados con muestras físicas de película en movimiento de un conjunto independiente que no se usó para desarrollar ni ajustar parámetros; no se refiere a vídeo guardado.Envíe el tamaño, tipo e imágenes de muestra del defecto.
Variación de velocidadUtilice el codificador cuando la geometría o la forma del defecto deban permanecer estables.Enviar rango de velocidad y detalles del codificador.
Objetivo de rechazo erróneo de material conformeSepare el polvo, las arrugas y los defectos reales en el plano de aceptación.Aclara el alcance de la revisión del algoritmo y del operador.

Ejemplo de cálculo y límites de validación

Dimensionamiento de inspección de películas: dos ejes de muestreo y una ruta de datos sostenida

Ejercicio ilustrativo de dimensionamiento, no una especificación de cámara Deyi ni un resultado medido de detección: suponga un ancho de inspección de 200 mm, un sensor lineal de 2,048 píxeles, una velocidad de banda de 1,000 mm/s y un recorrido objetivo de 0.10 mm por fila adquirida. Use los píxeles activos que cubren el ancho inspeccionado; excluya el margen de los bordes de este cálculo simplificado.

Entrada o verificaciónCálculoLo que aún necesita verificación
Muestreo en todo el ancho del material200 mm ÷ 2,048 pixels = 0.0977 mm/pixelVerifique el ancho activo real del sensor, el campo óptico, el enfoque y la cobertura de borde utilizable.
Muestreo a lo largo de la dirección de viaje del material.1,000 mm/s ÷ 0.10 mm/row = 10,000 rows/s (10 kHz)Confirme que la cámara y la interfaz seleccionadas puedan mantener la frecuencia de líneas requerida en el formato de píxeles real.
Tiempo entre filas1 ÷ 10,000 rows/s = 0.0001 s (100 µs)La exposición, la lectura y el tiempo de activación deben ajustarse a los límites de adquisición específicos del modelo.
Si la velocidad aumenta en 20%1,200 mm/s ÷ 0.10 mm/row = 12,000 rows/sUna frecuencia de líneas fija 10 kHz ampliaría el espaciado de píxeles a lo largo de la dirección de desplazamiento del material hasta 0.12 mm/row. Revise la adquisición activada por codificador para velocidad variable.
Carga útil de imagen Mono8 sin comprimir2,048 pixels/row × 10,000 rows/s × 1 byte/pixel = 20.48 MB/sEl tráfico adicional del protocolo de transmisión, el almacenamiento en búfer, el procesamiento y el almacenamiento deben contemplarse aparte; compruebe el formato de salida real.
  • A lo largo del ancho del material y a lo largo de la dirección de desplazamiento del material, el muestreo está separado. Una rejilla nominal 0.10 mm no prueba que se pueda detectar un defecto 0.10 mm; Pruebe el contraste, el desenfoque, la orientación de los defectos y el rechazo incorrecto de piezas aceptables con material en movimiento representativo.
  • A velocidad variable, use un codificador y verifique en el mecanismo de transporte real la relación entre disparo y fila adquirida. Compruebe el paso del codificador, el deslizamiento mecánico y el tratamiento del sentido; una muestra inmóvil no valida la geometría.
  • Envíe el ancho del material, el tamaño mínimo del defecto, el rango de velocidad, el acabado de la superficie, la geometría de iluminación en forma de línea disponible, los detalles del codificador y muestree imágenes buenas/malas antes de seleccionar una cámara o una ruta de iluminación.
  • Protocolo propuesto, no ensayo físico realizado: fije antes del ajuste un conjunto etiquetado de muestras físicas de película limpia, defectuosa y propensa a falsas alarmas. Use otro conjunto independiente, no empleado en desarrollo ni ajuste, en los límites de velocidad y altura acordados. Registre filas perdidas, defectos aceptados, material conforme rechazado y tiempo de disparo a expulsión junto al total inspeccionado y las imágenes originales.
  • El cálculo reutiliza los supuestos de la guía introductoria de escaneo lineal. No es una especificación nominal de una cámara del proveedor, un objetivo de aceptación ni una prueba de precisión de detección. Las referencias metodológicas del fabricante se revisaron el 2026-10-23; verifique las funciones de calibración y disparo del modelo concreto elegido.

Preparación de la consulta

  • Pieza, material y acabado
  • Objetivo de defecto, código, dimensión o geometría
  • Campo de visión, distancia de trabajo y espacio de montaje
  • Velocidad de línea, disparo y salida necesaria
  • Modelo de referencia, imagen de muestra o ejemplo de fallo

Errores habituales de selección

  • Elegir un modelo antes de definir un objetivo de inspección medible.
  • Tratar la iluminación como un accesorio y no como control del contraste.
  • Ignorar la estabilidad del útil, la variación de piezas y el mantenimiento.

Fuentes y alcance

Basler

GigE Descripciones y diagramas de casos de uso de escaneo lineal

La documentación del fabricante explica la frecuencia de líneas fija para un movimiento predecible y el disparo del codificador cuando varía la velocidad del material impulsado por los rodillos. Los números de ejemplo anteriores son suposiciones declaradas.

Productos y soluciones relacionados

Guías técnicas relacionadas

Guías técnicas

Comparación de marcas y alternativas

RFQ en espanol

Defina los requisitos de su inspección.

Comparta imágenes de muestras, tolerancias, velocidad, campo de visión y condiciones de montaje para revisar los componentes candidatos y las verificaciones necesarias.

Enviar RFQ tecnico

FAQ

Preguntas sobre esta guía

Enviar RFQ tecnico
¿Por qué utilizar cámaras de escaneo lineal para la inspección de películas rollo a rollo?

Construyen la imagen fila a fila con movimiento controlado y cubren material continuo. Compruebe primero ambos ejes de muestreo, iluminación y tiempos. Para campos pequeños detenidos entre avances o inmóviles, una cámara de área puede ser más sencilla.

¿Qué causa los falsos defectos en la inspección de películas?

La iluminación desigual, el polvo, las arrugas, el aleteo continuo del material de las tiras, los reflejos, el sombreado de las lentes y la variación de velocidad pueden crear señales de defectos falsas.

¿Una rejilla de muestreo 0.10 mm garantiza la detección de un defecto 0.10 mm?

No. El muestreo por sí solo no acredita contraste de defecto, desenfoque, resolución óptica ni rendimiento del algoritmo. El cálculo supuesto dimensiona la adquisición. Evalúe defectos representativos y muestras no defectuosas que provocan falsas alarmas a velocidad de producción antes de acordar el límite.

¿Qué debo enviar para una inspección rollo a rollo RFQ?

Indique ancho y tipo de material, velocidades, defecto mínimo, imágenes, disponibilidad de encoder, límites de iluminación, objetivo de falso rechazo y salidas necesarias.

Ejemplos de seleccion

Estos ejemplos internos de selección ilustran componentes y criterios de aceptación propuestos. No son proyectos de clientes, resultados medidos de entregas ni referencias de clientes. Las imágenes son ilustrativas.

Contacto

Contacto RFQ directo

Hable con ingenieria sobre la inspeccion.

Envie imagenes de muestra, modelo referencia, FOV, distancia de trabajo y velocidad de linea.

Objetivo: brief de seleccion en 24h
Detectar defectos antes